
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

অ্যালুমিনিয়ামের একটি কুণ্ডলী কাটা এবং গঠনের পরে আঁকা প্রায় সবসময়ই প্রতি বর্গমিটারে একই কুণ্ডলী আঁকার চেয়ে বেশি খরচ হয় যখন এটি একটি অবিচ্ছিন্ন রেখায় একটি কয়েল থাকে। সেই অর্থনৈতিক বাস্তবতা ব্যাখ্যা করে কেন প্রাক-পেইন্ট করা অ্যালুমিনিয়াম বেশিরভাগ ক্ল্যাডিং, ছাদ, সাইনেজ এবং অ্যালুমিনিয়াম কম্পোজিট প্যানেল বাজারে সরবরাহ করে।
প্রলিপ্ত অ্যালুমিনিয়াম কয়েলের গুণমান তিনটি জায়গায় স্থির হয়: লেপের মাথায় পৌঁছালে স্ট্রিপটি কতটা পরিষ্কার হয়, সেই হেডটি ফিল্মটিকে কতটা নির্ভুলভাবে মিটার করে এবং ওভেন কতটা সমানভাবে নিরাময় করে। রঙ, গ্লস এবং পরিষেবা জীবন এই তিনটি থেকে অনুসরণ করে, শুধুমাত্র পেইন্ট ব্র্যান্ড থেকে নয়।
অ্যালুমিনিয়াম কয়েলের অবিচ্ছিন্ন আবরণ কীভাবে কাজ করে
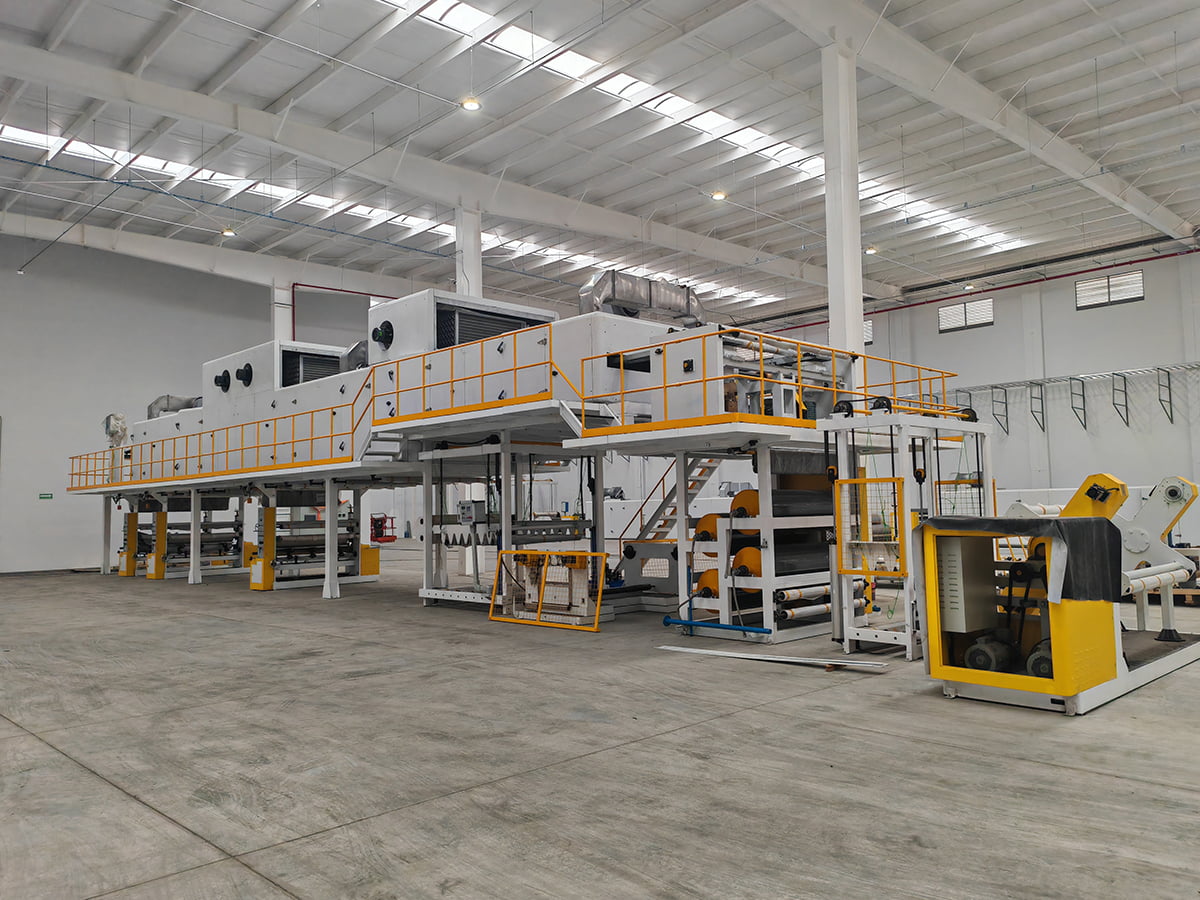
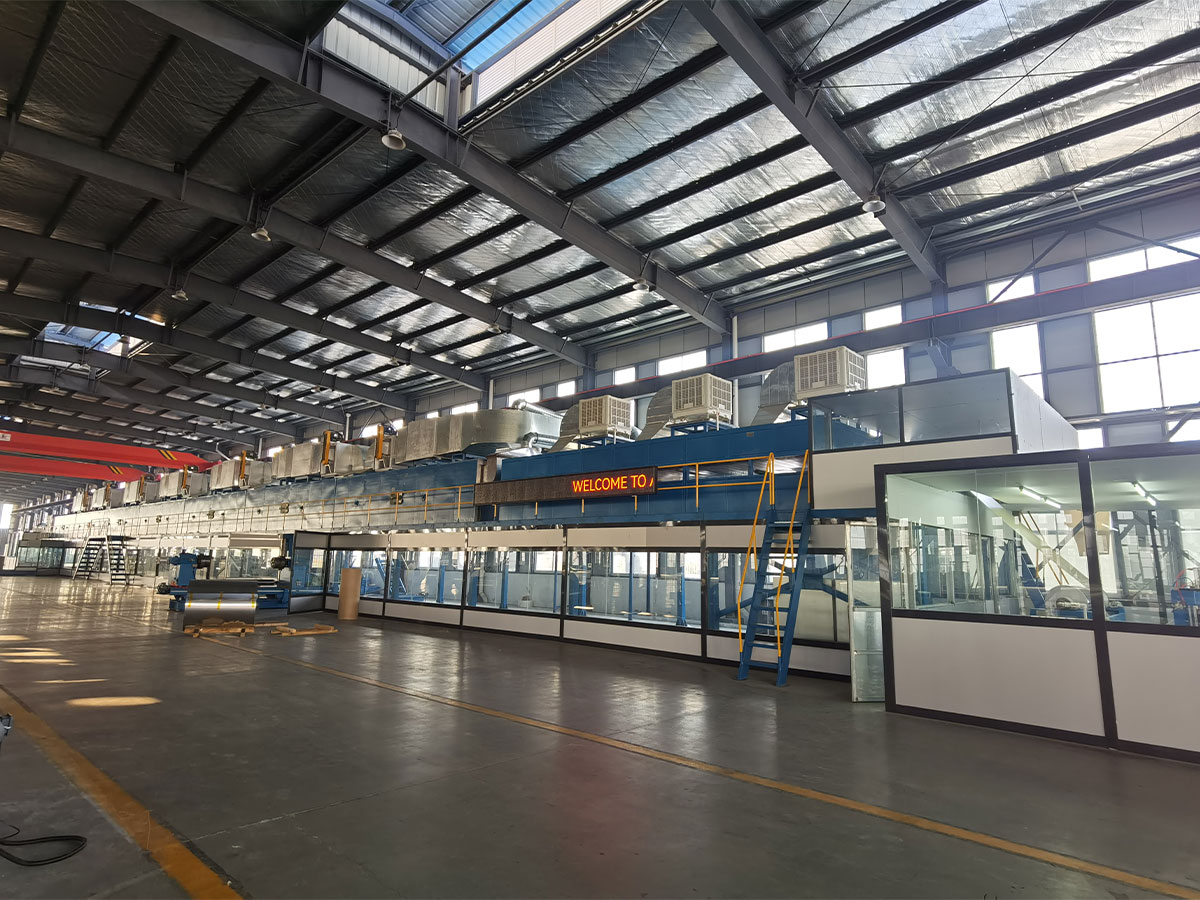
কুণ্ডলী আবরণ একটি ক্রমাগত, স্বয়ংক্রিয় প্রক্রিয়া যা স্ট্রিপ কাটা বা গঠিত হওয়ার আগে ধাতব স্ট্রিপে একটি জৈব আবরণ প্রয়োগ করে। অ্যালুমিনিয়াম একটি কয়েল হিসাবে আসে, এটিকে মুক্ত করা হয়, পরিষ্কার করা হয়, রাসায়নিকভাবে প্রাক-চিকিত্সা করা হয়, প্রলিপ্ত, নিরাময় করা হয়, শীতল করা হয় এবং পূর্ব-আঁকা কুণ্ডলী হিসাবে পুনঃপ্রতিক্রিয়া করা হয়। যেহেতু স্ট্রিপটি অবিচলিত চলার সময় থামে না, ফিল্ম বেধ, নিরাময় এবং চেহারা অপারেটর অনুভূতির পরিবর্তে মেশিনের পরামিতি দ্বারা সেট করা হয়। আর্কিটেকচারাল লাইনগুলি সাধারণত 20 থেকে 60 মিটার প্রতি মিনিটে চলে, যার স্ট্রিপ প্রস্থ 600 থেকে 1600 মিলিমিটার এবং প্রাইমার সহ 20 থেকে 27 মাইক্রোমিটারের মোট শুকনো ফিল্ম।
- আনকোয়েল করা এবং সেলাই করা: চলমান কুণ্ডলীর লেজটি পরেরটির মাথায় যুক্ত হয় এবং সীমটিকে অবশ্যই রোলারগুলি চিহ্নিত না করে লাইনের মধ্য দিয়ে যেতে হবে।
- সঞ্চয়ন: একটি এন্ট্রি অ্যাকিউমুলেটর স্ট্রিপ সঞ্চয় করে যাতে আবরণের মাথা এবং ওভেন একটি কয়েল পরিবর্তনের মাধ্যমে চলতে থাকে।
- পরিষ্কার করা এবং প্রাক-চিকিত্সা: ক্ষারীয় পরিষ্কার, ধুয়ে ফেলা, একটি রাসায়নিক রূপান্তর আবরণ এবং একটি শুকনো-বন্ধ ওভেন। এই পর্যায় অন্য যে কোনো তুলনায় আরো আনুগত্য সিদ্ধান্ত.
- প্রাইমার এবং টপকোট: রোলার কোটারগুলি প্রাইমার প্রয়োগ করে, একটি ফ্ল্যাশ-অফ বিভাগ দ্রাবক অপসারণ করে, তারপর টপকোট অনুসরণ করে।
- নিরাময়: একটি মাল্টি-জোন ওভেন ধাতুকে নিয়ে আসে, শুধু বাতাস নয়, রসায়নের জন্য প্রয়োজনীয় সর্বোচ্চ ধাতব তাপমাত্রায়।
- নিভিয়ে ফেলা এবং রিওয়াইন্ড করা: ঠাণ্ডা স্ট্রিপটিকে নিয়ন্ত্রণের তাপমাত্রায় নামিয়ে আনে এবং সমাপ্ত কয়েলটি নিয়ন্ত্রিত উত্তেজনার অধীনে রিওয়াউন্ড করা হয়।
স্ট্রিপ প্রস্তুতি বেশিরভাগ আনুগত্য ফলাফল নির্ধারণ করে
অসম্পূর্ণ পরিচ্ছন্নতা রূপান্তর আবরণকে সমানভাবে গঠন করা বন্ধ করে দেয়, এবং ব্যর্থতা পরবর্তীতে একটি বাঁক বা কাটা প্রান্ত বরাবর আবরণ ক্ষয় হিসাবে প্রদর্শিত হয়। ক্লিনিং সেকশনটি তাই আপনি যে লাইনের গতিতে চালান তার জন্য অবশ্যই যথেষ্ট লম্বা হতে হবে এবং ভেজা সেকশন রোলারগুলির একটি পরিষ্কারের সময়সূচী প্রয়োজন, কারণ শুকনো রাসায়নিক অবশিষ্টাংশ সরাসরি স্ট্রিকের মতো স্ট্রিপে স্থানান্তরিত হয়।
 প্রিট্রিটমেন্ট ক্লিনিং লাইন ধাতব পৃষ্ঠের পরিচ্ছন্নতা এবং রাসায়নিক রূপান্তর আবরণের গুণমান সরাসরি জারা প্রতিরোধ, পেইন্ট আনুগত্য এবং চূড়ান্ত পণ্যের গুণমান নির্ধারণ করে... পণ্য দেখুন →
লেপ মাথা, ফিল্ম নিয়ন্ত্রণ এবং নিরাময়
লাইন তিন-রোল বা চার-রোল হেড ব্যবহার করে। থ্রি-রোল রক্ষণাবেক্ষণ করা সহজ, যখন ফোর-রোল খুব পাতলা ফিল্মগুলিকে আরও সূক্ষ্মভাবে নিয়ন্ত্রণ করে এবং প্রিন্ট করা লাইনগুলিকে স্যুট করে। ফিল্ম বেধ আবেদনকারী এবং স্ট্রিপের মধ্যে গতির অনুপাত দ্বারা সেট করা হয়, তাই স্থিতিশীল গতি এবং স্থিতিশীল উত্তেজনা প্রথমে আসে। আরও নীচে, আন্ডার-কিউর খরচ দ্রাবক প্রতিরোধ এবং নমনীয়তা, যখন অতিরিক্ত নিরাময় খরচ রঙ এবং নমনীয়তা। নিয়ন্ত্রণ পরিবর্তনশীল হল সর্বোচ্চ ধাতব তাপমাত্রা, স্ট্রিপে পরিমাপ করা হয়, সাধারণত পিভিডিএফ এর জন্য 230 থেকে 249 ডিগ্রি সেলসিয়াস এবং পলিয়েস্টারের জন্য 216 থেকে 232 ডিগ্রি সেলসিয়াস। ওভেন সেট করার আগে আবরণ সরবরাহকারীর সাথে উইন্ডোটি নিশ্চিত করুন।
আবরণ সিস্টেম এবং যেখানে প্রতিটি ফিট করে
কোনো একক আবরণ প্রতিটি এক্সপোজার কভার করে না। পছন্দ নির্ভর করে সমাপ্ত পণ্যটি কোন পরিবেশের মুখোমুখি হবে, পরে কয়েল তৈরি হবে এবং কতক্ষণ রঙ এবং গ্লস ধরে রাখতে হবে।
| আবরণ সিস্টেম | সাধারণ মোট শুকনো ফিল্ম | নিরাময় জানালা | সবচেয়ে উপযুক্ত | প্রধান সীমাবদ্ধতা |
|---|---|---|---|---|
| পলিয়েস্টার | 18 থেকে 25 মাইক্রোমিটার | 216 থেকে 232 সে | অভ্যন্তরীণ প্যানেল, সাইনেজ, লাইট ডিউটি ক্ল্যাডিং | চকিং এবং বাইরে বিবর্ণ |
| সিলিকন পরিবর্তিত পলিয়েস্টার | 20 থেকে 25 মাইক্রোমিটার | 220 থেকে 235 সে | মাঝারি আবহাওয়ায় ছাদ এবং প্রাচীর ক্ল্যাডিং | PVDF তুলনায় দুর্বল দ্রাবক প্রতিরোধের |
| PVDF | 23 থেকে 27 মাইক্রোমিটার | 230 থেকে 249 সে | বহিরাগত facades, উপকূলীয় এবং শিল্প এক্সপোজার | উচ্চ খরচ, সংকীর্ণ নিরাময় উইন্ডো |
| পলিউরেথেন | 20 থেকে 25 মাইক্রোমিটার | 210 থেকে 230 সে | ফিল্ম ল্যামিনেশন এবং প্রিমিয়াম ইন্টেরিয়র ফিনিস | সঞ্চয়স্থানে আর্দ্রতা সংবেদনশীলতা |
| ইপোক্সি প্রাইমার | 5 থেকে 7 মাইক্রোমিটার | টপকোট দ্বারা সেট | আনুগত্য এবং জারা বেস স্তর | চকগুলি যদি লেপ্টে না থাকে |
দুটি নিয়ম অনুসরণ করুন। একটি পাতলা বা অমসৃণ প্রাইমারের উপরে একটি PVDF টপকোট এখনও কাটা প্রান্তে ব্যর্থ হয়, কারণ ক্ষয় শুরু হয় উন্মুক্ত ধাতু থেকে। এবং এর জানালার নীচে নিরাময় করা একটি আবরণ একটি চাক্ষুষ পরীক্ষা পাস করতে পারে এবং এখনও একই দিনে একটি দ্রাবক ঘষা বা বাঁক পরীক্ষায় ব্যর্থ হতে পারে।
একটি প্রলিপ্ত কুণ্ডলী মুক্তি যে পরীক্ষা
রিলিজ পরীক্ষা দ্রুত, ধ্বংসাত্মক এবং নির্দিষ্ট। নমুনাগুলি প্রতিটি কুণ্ডলীর মাথা, মাঝখানে এবং লেজ থেকে আসে, কারণ একটি ব্যাচ যা সঠিক দেখায় তা এখনও নিম্নলিখিতগুলির মধ্যে একটি ব্যর্থ হতে পারে।
- শুকনো ফিল্ম বেধ , মোটামুটি প্লাস বা মাইনাস 2 মাইক্রোমিটারের সহনশীলতার বিপরীতে একটি চৌম্বক বা এডি কারেন্ট গেজ দিয়ে স্ট্রিপে পড়ুন।
- টি-বেন্ড আনুগত্য , যেখানে একটি কুপন নিজের উপর বাঁকানো হয় এবং লেপের ক্ষতি পরীক্ষা করার জন্য টেপ টানা হয়; বাহ্যিক পণ্যগুলি সাধারণত 1T বা 2T পাস করতে হবে।
- MEK ডবল ঘষা , যা দীর্ঘমেয়াদী রাসায়নিক কর্মক্ষমতার পরিবর্তে নিরাময়ের স্তর নির্দেশ করে।
- বিপরীত প্রভাব , নিশ্চিত করা আবরণটি আকস্মিক বিকৃতি থেকে বেঁচে যায়, কেবল একটি ধীর মোড় নয়।
- 60 ডিগ্রী এবং রঙ পার্থক্য এ গ্লস , অনুমোদিত নমুনার বিপরীতে পরিমাপ করা হয়, ডেল্টা E সাধারণত প্রায় 1.0 এ রাখা হয় বা পাশাপাশি বসবে এমন প্যানেলগুলির জন্য শক্ত।
- লবণ স্প্রে বা আর্দ্রতা এক্সপোজার , সাধারণত 1000 ঘন্টা, প্রতি ব্যাচের পরিবর্তে যোগ্যতার জন্য ব্যবহৃত হয়।
এই চেকগুলি সস্তা এবং পুনরাবৃত্তিযোগ্য, তবে তারা বাহ্যিক আবহাওয়ার ডেটা প্রতিস্থাপন করে না এবং তাদের প্রকাশিত উইন্ডোর বাইরে নিরাময় করা আবরণ প্রকাশ করা উচিত নয়।
একটি আবরণ লাইন নির্দিষ্ট করা: সংখ্যা যে গুরুত্বপূর্ণ
লাইন ক্রয় সাধারণত মূল্য দিয়ে শুরু হয় এবং বিস্তারিত বিবরণ দিয়ে শেষ হয় যা ফলন নির্ধারণ করে। এই আইটেমগুলি একটি চুক্তি স্বাক্ষর করার আগে লিখিতভাবে ফিক্সিং মূল্য.
- স্ট্রিপ প্রস্থ এবং বেধ পরিসীমা , সংকীর্ণ প্রস্থ সহ আপনি আসলে চালাবেন, কারণ বেলন মুকুট একটি পরিসরের প্রান্তে ভিন্নভাবে আচরণ করে।
- লাইনের গতি এবং কয়েল পরিবর্তনের সময় , যেহেতু সঞ্চয়কারীর ক্ষমতা কয়েলের মধ্যে লাইন কতক্ষণ চলে তা সেট করে।
- আবরণ মাথা কনফিগারেশন , তিন-রোল বা চার-রোল, এবং প্রাইমার, টপকোট এবং যে কোনও ব্যাকিং কোটের জন্য কতগুলি মাথা লাগানো হয়েছে।
- ওভেন জোনিং এবং পিক মেটাল তাপমাত্রা নিয়ন্ত্রণ , সর্বনিম্ন এবং সর্বোচ্চ উভয় লাইন গতিতে নিরাময় উইন্ডো ধরে রাখার ক্ষমতা সহ।
- প্রাক-চিকিত্সা বিভাগের দৈর্ঘ্য এবং রসায়ন , লাইনের গতির সাথে মিলে যায় তাই যোগাযোগের সময় কম-পরিবর্তিত হয় না।
- টেনশন লেভেলিং এবং স্ট্রিপ টেনশন কন্ট্রোল , যা সমতলতা, আবরণ অভিন্নতা এবং সীম থেকে স্লিভারগুলিকে প্রভাবিত করে।
- রঙ পরিবর্তনের সময় এবং খুচরা যন্ত্রাংশ সমর্থন , পরিসংখ্যান যা খুব কমই একটি উদ্ধৃতিতে প্রদর্শিত হয় কিন্তু প্রতিটি শিফটে দেখা যায়।
 রঙ আবরণ লাইন স্বয়ংক্রিয় এবং বুদ্ধিমান প্রক্রিয়ার মাধ্যমে, লেপ উত্পাদন লাইন বিস্তৃত পরিসরের জন্য নান্দনিকভাবে আনন্দদায়ক, টেকসই এবং কার্যকরী পৃষ্ঠের আবরণ সরবরাহ করে ... পণ্য দেখুন →
ক্রেতাদের এও জিজ্ঞাসা করা উচিত যে লাইনটি কীভাবে একটি আবরণ রসায়ন থেকে অন্য লেপের পরিবর্তনকে পরিচালনা করে এবং একই সরঞ্জামগুলি মুদ্রণ বা ফিল্ম ল্যামিনেশন চালাতে পারে কিনা, কারণ এই বিকল্পগুলি মেশিনের জীবনকাল ধরে পণ্যের মিশ্রণকে পরিবর্তন করে। রেটেড গতি নিজে থেকে খুব কম সিদ্ধান্ত নেয়, যে কারণে একটি ধাতু কুণ্ডলী লেপ লাইন উত্পাদন সুবিধা একটি ব্রোশার চিত্রের তুলনায় বার্ষিক আউটপুট এবং পরিবর্তনের ক্ষতির উপর ভালভাবে বিচার করা হয়।
ত্রুটি, কারণ এবং প্রথম সংশোধন
বেশিরভাগ আবরণ সমস্যাগুলি পুনরাবৃত্তি করে, এবং বেশিরভাগই স্ট্রিপ পরিচ্ছন্নতা, ফিল্ম মিটারিং বা নিরাময়ের জন্য ফিরে আসে।
| খুঁত | সম্ভবত কারণ | প্রথম সংশোধন |
|---|---|---|
| একটি কাটা প্রান্ত বরাবর আবরণ উত্তোলন | প্রান্তে পাতলা প্রাইমার বা অসম্পূর্ণ প্রাক-চিকিত্সা | প্রাইমার ফিল্ম এবং পরিষ্কারের যোগাযোগের সময় পরীক্ষা করুন |
| কুণ্ডলী দিক চলমান streaks | দূষিত রোলার বা শুকনো রাসায়নিক অবশিষ্টাংশ | পরিষ্কার আবরণ এবং ভেজা অধ্যায় রোলার |
| কমলার খোসার চেহারা | দ্রাবক ধারণ বা অসম ফিল্ম বিভক্ত | ফ্ল্যাশ-অফ জোন এবং রোলারের গতি সামঞ্জস্য করুন |
| একটি ব্যাচ জুড়ে রঙ প্রবাহ | কয়েলের মধ্যে পিক ধাতু তাপমাত্রার তারতম্য | কয়েল প্রতি লগ স্ট্রিপ তাপমাত্রা এবং নিরাময় উইন্ডো পুনরায় পরীক্ষা করুন |
| নিরাময়ের পরে ফোস্কা | ফালা বা আন্ডার-কিউর উপর আর্দ্রতা | শুকিয়ে যাওয়া ওভেন চেক করুন এবং ধুয়ে ফেলুন |
| দরিদ্র মোড় আনুগত্য | ওভার-কিউর বা প্রাইমার এর পুরুত্ব সীমার বাইরে | নিম্ন পিক ধাতু তাপমাত্রা এবং প্রাইমার ফিল্ম যাচাই |
একটি লেপ লাইনের জন্য একটি সরবরাহকারী নির্বাচন করা
দুই সরবরাহকারী একই লাইনের গতি এবং স্ট্রিপ প্রস্থ উদ্ধৃত করতে পারে এবং এখনও খুব আলাদা সরঞ্জাম সরবরাহ করতে পারে, তাই এটি জিজ্ঞাসা করা মূল্যবান যে লেপ লাইন ছাড়াও একজন নির্মাতা কী তৈরি করে। একটি সরবরাহকারী যেটি ডাউনস্ট্রিমে ব্যবহৃত উপকরণগুলিও সরবরাহ করে তা বোঝে কিভাবে সরঞ্জামগুলি উত্পাদনে আচরণ করে, কেবল কীভাবে এটি আঁকা হয় তা নয়।
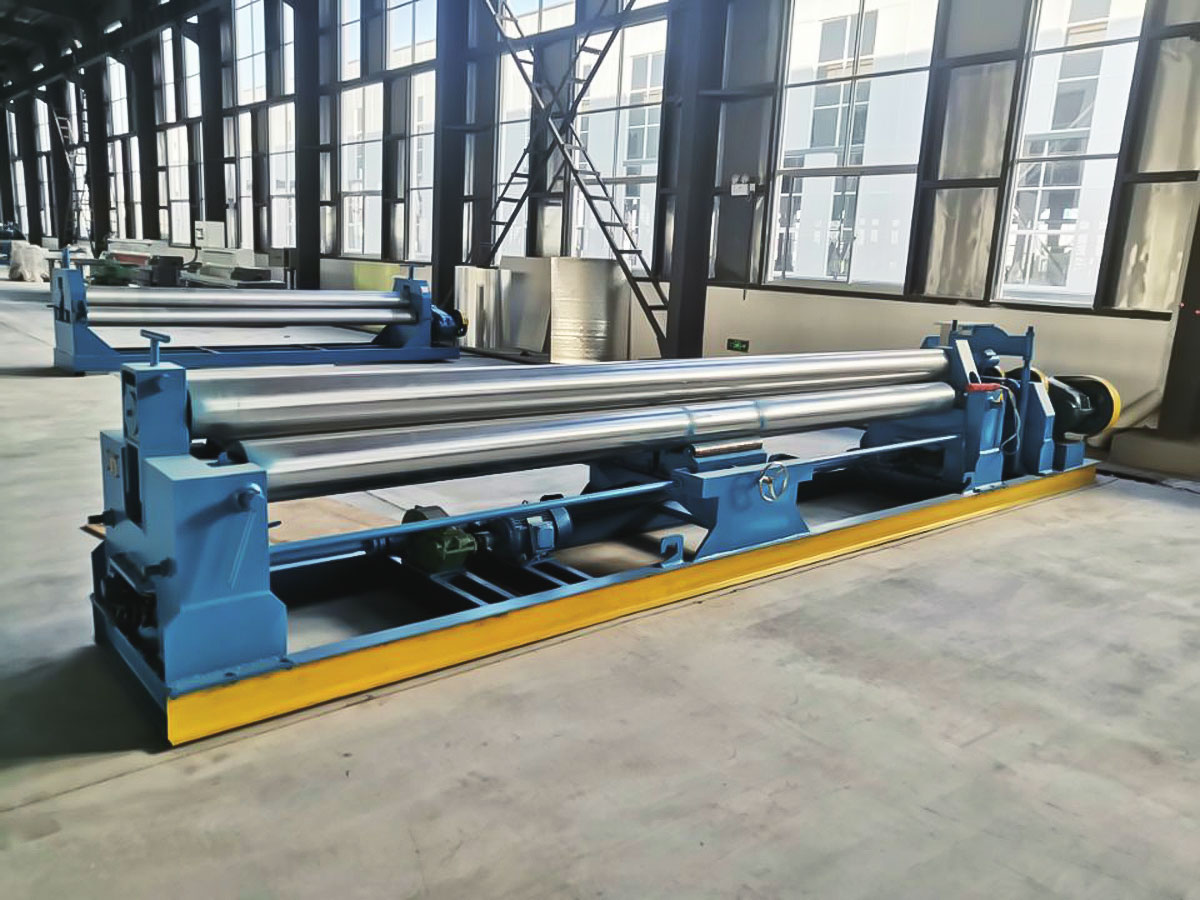
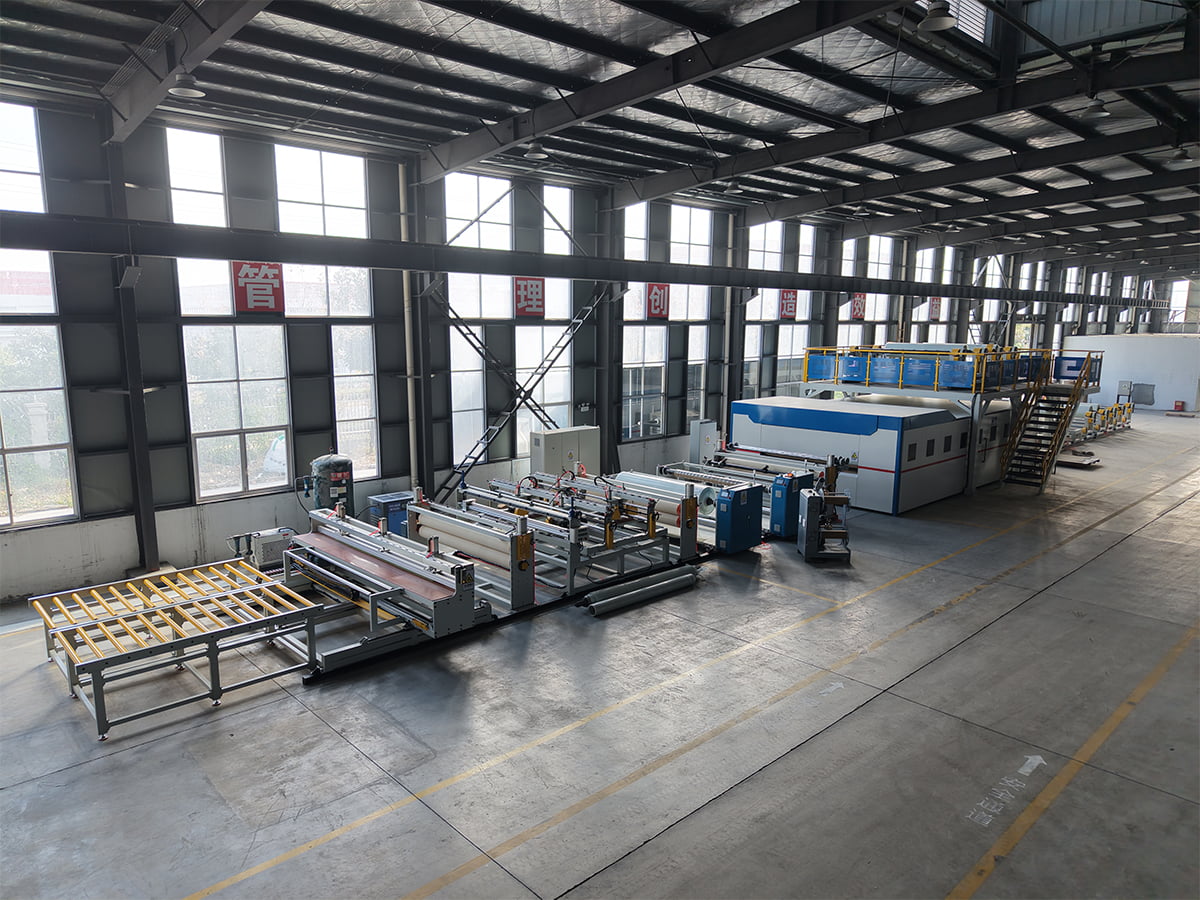
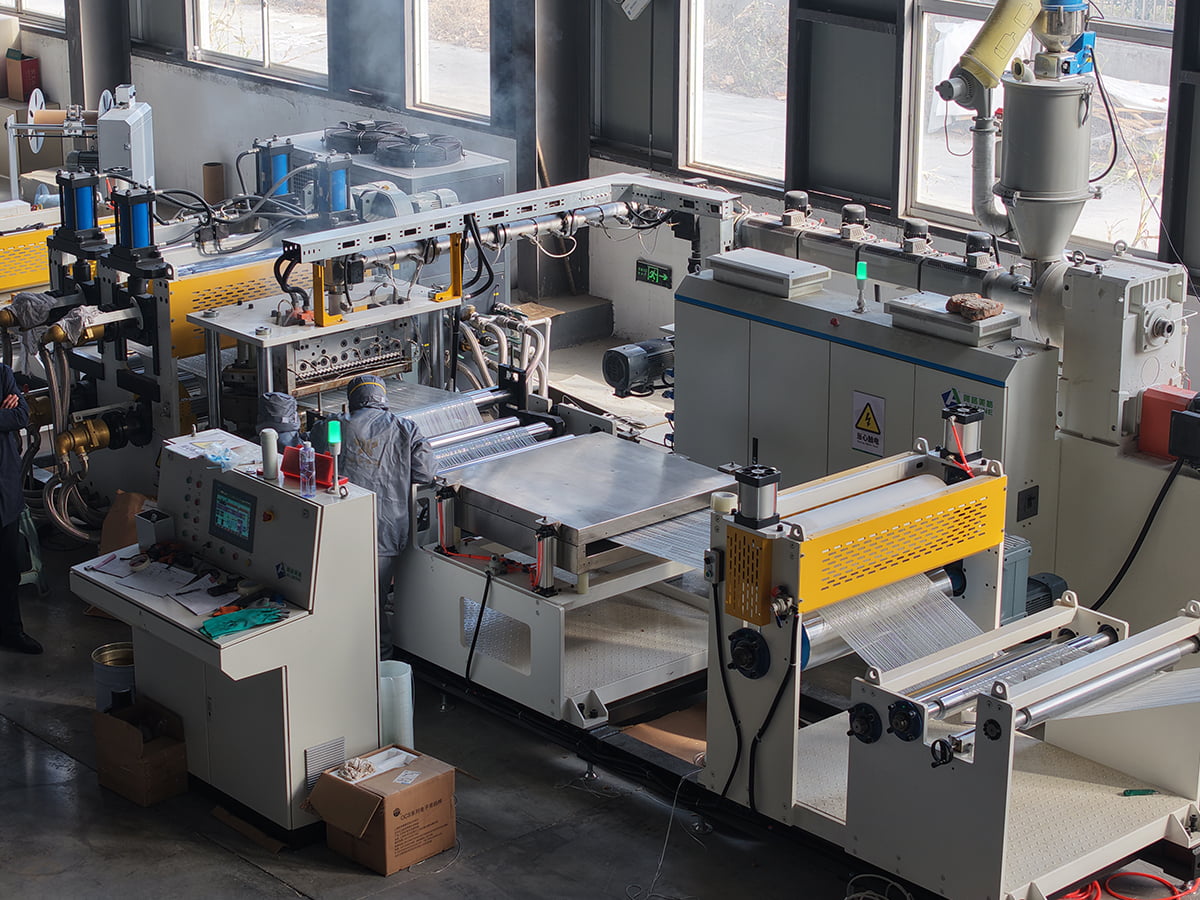
জিয়াংসু জিয়াচেং ইন্টেলিজেন্ট ইকুইপমেন্ট কোং লিমিটেড, হুয়াইয়ান, জিয়াংসুতে জিনহু অর্থনৈতিক উন্নয়ন অঞ্চলে অবস্থিত, ধাতব কয়েল লেপ এবং প্রিন্টিং লাইন, প্রি-ট্রিটমেন্ট ক্লিনিং লাইন, পুর এবং ফিল্ম ল্যামিনেশন লাইন এবং সংযুক্ত রোলার এবং স্প্রে লেপ লাইন তৈরি করে। এর যন্ত্রপাতির পটভূমি 2004-এ ফিরে যায়, যখন পূর্বসূরি কোম্পানি অ্যালুমিনিয়াম কম্পোজিট প্যানেল লেমিনেটিং মেশিন এবং রঙের আবরণ লাইন তৈরি করতে শুরু করে। এটি এখন জিয়াংসু অ্যালুডেকো নিউ মেটেরিয়ালস-এর সম্পূর্ণ মালিকানাধীন যন্ত্রপাতি সহায়ক হিসেবে কাজ করে, এবং এটি A2 ফায়ার কোর কয়েল, প্রি-কোটেড অ্যালুমিনিয়াম কয়েল এবং পলিমার বন্ডিং ফিল্মও সরবরাহ করে, তাই এর প্রকৌশলীরা মেশিনের উভয় দিক থেকে প্রলিপ্ত কয়েল দেখতে পান।
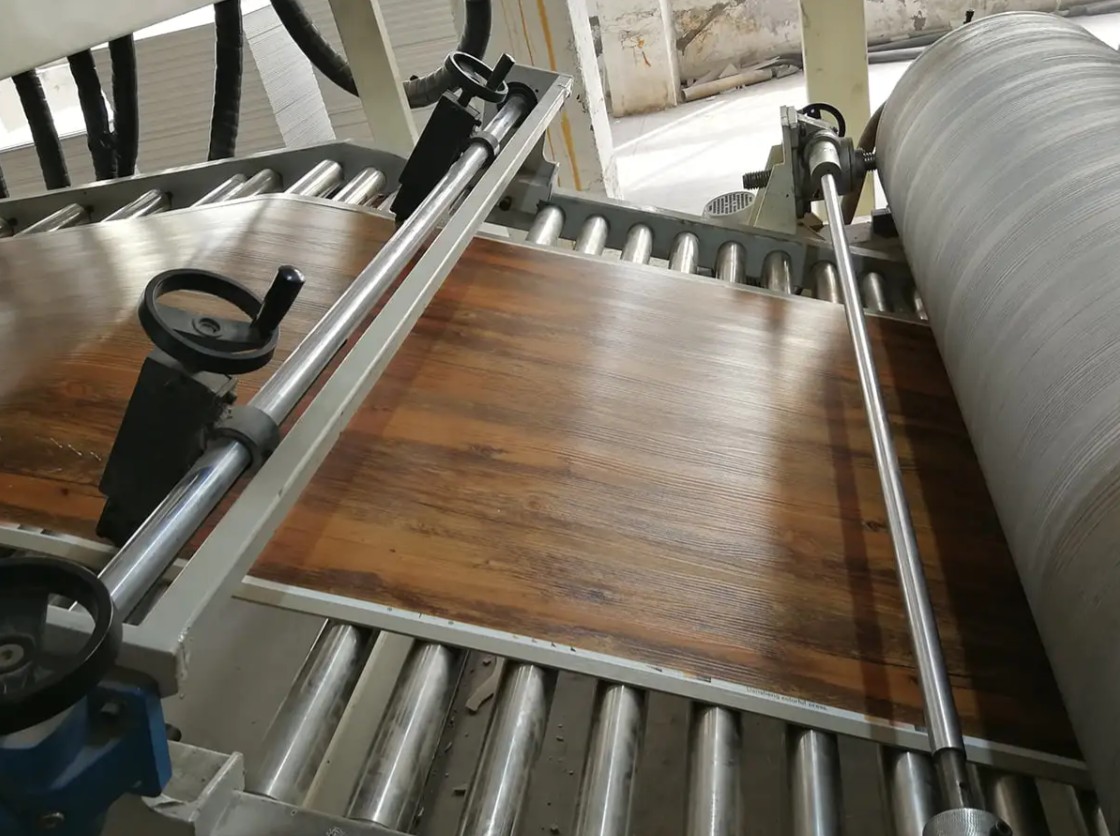
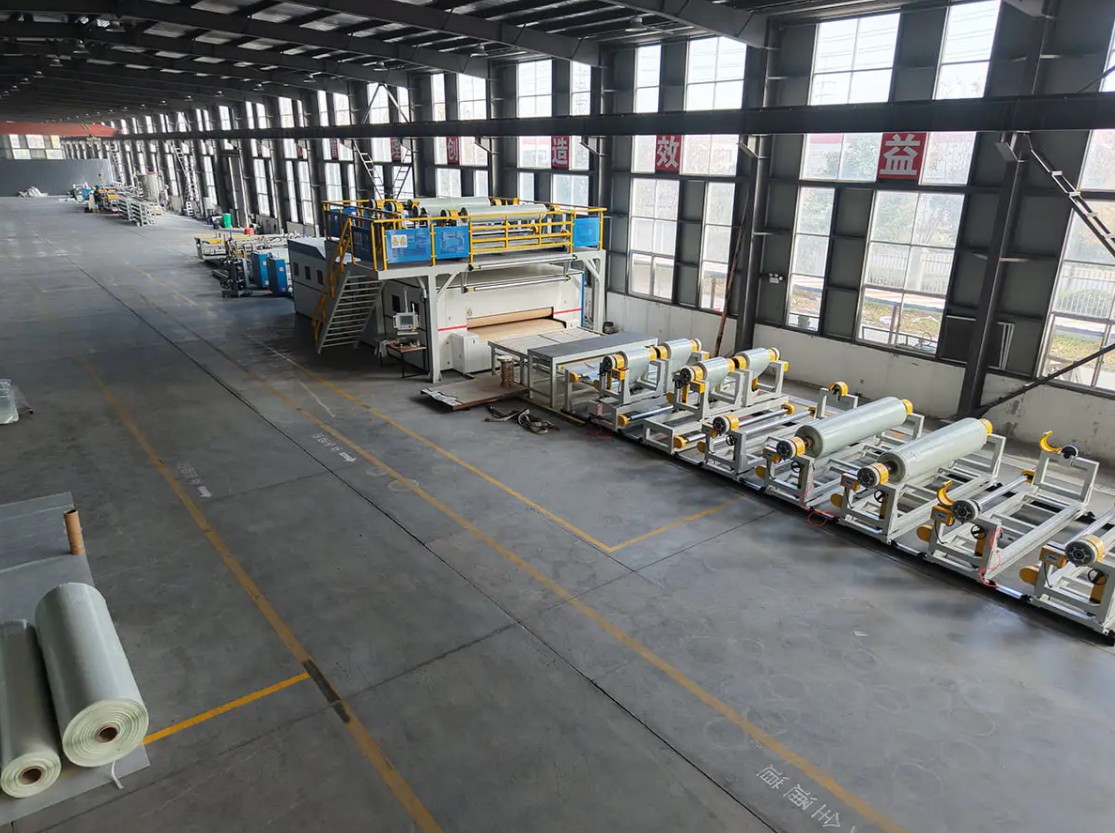
বৃহত্তর ALMINE গোষ্ঠীর মধ্যে, অপারেশনটি A2 গ্রেড ফায়ার-রেটেড অ্যালুমিনিয়াম কম্পোজিট প্যানেল এবং উত্পাদন সরঞ্জামগুলির জন্য একটি প্রাদেশিক প্রকৌশল প্রযুক্তি গবেষণা কেন্দ্র হিসাবে স্বীকৃত এবং একটি AA গ্রেড মানের ক্রেডিট রেটিং রয়েছে৷ এর A2 গ্রেড অ্যালুমিনিয়াম কম্পোজিট প্যানেল লাইনটিকে জিয়াংসু প্রথম প্রধান সরঞ্জাম এবং মূল উপাদানগুলির একটি সেটের নাম দেওয়া হয়েছিল। বিস্তৃত পরিসরে মেটাল কম্পোজিট প্যানেল লাইন, SPC ফ্লোরিং লাইন, PVC এবং PU চামড়ার আবরণ লাইন, CFRT কম্পোজিট লাইন এবং নন-স্ট্যান্ডার্ড কাস্টমাইজড ইকুইপমেন্ট, রিমোট সাপোর্ট, অন-সাইট সার্ভিস এবং খুচরা যন্ত্রাংশ ডেলিভারির পরে সমর্থিত।
 অ্যালুমিনিয়াম/ইস্পাত কয়েল লেপ এবং মুদ্রণ লাইন সরঞ্জাম আনুষাঙ্গিক পণ্য দেখুন →
অফারগুলির তুলনা করার সময়, উদ্ধৃত সরঞ্জামের পাশে স্পেসিফিকেশন তালিকাটি রাখুন এবং শিপমেন্টের আগে কারখানায় কীভাবে সর্বোচ্চ ধাতব তাপমাত্রা এবং ফিল্ম সহনশীলতা যাচাই করা হয় তা জিজ্ঞাসা করুন। এই কথোপকথন সাধারণত ক্যাটালগ বিক্রেতাদের থেকে গুরুতর নির্মাতাদের আলাদা করে। ইঞ্জিনিয়ারিং টিমের মাধ্যমে পৌঁছানো যায় যোগাযোগ পৃষ্ঠা একটি নির্দিষ্ট প্রকল্পের জন্য ফালা প্রস্থ, আবরণ রসায়ন এবং লক্ষ্য আউটপুট নিয়ে আলোচনা করতে।
আবরণ অ্যালুমিনিয়াম কয়েল প্রতিটি উদ্ভিদে একই শৃঙ্খলা পুরস্কৃত করে: গঠনের আগে ক্রমাগত অপারেশন, স্ট্রিপ পরিচ্ছন্নতা, ফিল্ম মিটারিং এবং নিরাময়ের কঠোর নিয়ন্ত্রণ সহ। শুধুমাত্র দামে কেনা একটি লাইন পরিবর্তনের সময়, রঙের অভিযোগ এবং দুই বা তিন বছর পরে প্রান্তের ক্ষয় এর দুর্বলতা দেখায়।
এই তিনটি ভেরিয়েবল ডান এবং বাকি অনুসরণ করুন. রঙ ধারণ করে, বাঁকে টিকে থাকে, প্রান্তগুলি শেষ পর্যন্ত কাটে, এবং কয়েলটি একটি সম্মুখভাগে পৌঁছানোর সময় স্পেসিফিকেশনের প্রতিশ্রুতি অনুযায়ী রেখা ছেড়ে চলে যায়।