
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

ঘূর্ণায়মান অ্যালুমিনিয়াম কয়েল যা মাথার প্রান্তে দুই শতাংশ ভারী এবং লেজের এক শতাংশ হালকা একটি প্রত্যাখ্যান কয়েলের চেয়ে অনেক বেশি খরচ করে। কোটার নিরাময় ধরে রাখার জন্য লাইনের গতির পিছনে ছুটতে শুরু করে, ওভেনটি ড্রিফট করে এবং একই কুণ্ডলীর বিপরীত প্রান্ত থেকে কাটা প্যানেলগুলি একটি দৃশ্যমান রঙের পার্থক্য নিয়ে শেষ হয় যা গ্রাহককে কেউ ব্যাখ্যা করতে পারে না। অ্যালুমিনিয়াম রোলিং মিলগুলি গেজ, সমতলতা, ক্যাম্বার এবং পৃষ্ঠের অবস্থা সেট করে যা প্রতিটি ডাউনস্ট্রিম মেশিনের উত্তরাধিকারসূত্রে পাওয়া যায়, যে কারণে কয়েলের গুণমান একটি ক্রয়ের বিবরণের পরিবর্তে একটি উত্পাদন সমস্যা।
প্রথম উপসংহার: একটি ঘূর্ণায়মান মিল একটি পুরুত্ব হ্রাস মেশিন, কিন্তু একজন ক্রেতা প্রকৃতপক্ষে যা ক্রয় করেন তা হল পুনরাবৃত্তিযোগ্যতা। একটি মিল যা প্রতিটি কুণ্ডলীতে শক্ত সহনশীলতা ধারণ করে একটি আবরণ বা যৌগিক লাইন একটি নির্দিষ্ট রেসিপিতে চলতে দেয়। একটি মিল যা প্রতিটি শিফটকে একটি ম্যানুয়াল সংশোধন অনুশীলনে পরিণত করে না। যে পৃষ্ঠাগুলি অনুসরণ করা হয়েছে তা ব্যাখ্যা করে যে কীভাবে গরম, ঠান্ডা এবং ফয়েল রোলিং আলাদা, কোন কয়েল প্যারামিটারগুলি একটি ক্রয়ের স্পেসিফিকেশনের অন্তর্গত, এবং কীভাবে এই প্যারামিটারগুলি লেপ, ল্যামিনেশন এবং প্যানেল ফিনিশিংয়ের মাধ্যমে ভ্রমণ করে৷
কি একটি অ্যালুমিনিয়াম রোলিং মিল আসলে পরিবর্তন
একটি রোলিং মিল এক বা একাধিক জোড়া রোলের মধ্যে ধাতু পাস করে। প্রতিটি পাস পুরুত্ব হ্রাস করে এবং একই সময়ে, শস্যের গঠন, মেজাজ, সমতলতা এবং পৃষ্ঠের গঠন পুনর্লিখন করে। হট রোলিং মোটামুটি 300 থেকে 500 সেলসিয়াসে একটি কাস্ট স্ল্যাব থেকে শুরু হয় এবং ইনগটটিকে একটি স্থানান্তর পরিমাপক যন্ত্রে নিয়ে আসে। কোল্ড রোলিং, সাধারণত একটি বিপরীত বা টেন্ডেম মিলের উপর, গ্রাহকের আদেশকৃত যান্ত্রিক বৈশিষ্ট্যগুলির সাথে একত্রে চূড়ান্ত বেধ সরবরাহ করে। ফয়েল রোলিং স্তুপীকৃত রোলগুলি ব্যবহার করে মাইক্রনে পরিমাপ করা বেধে পৌঁছানোর জন্য, যেখানে পৃষ্ঠের গুণমান শক্তির চেয়ে বেশি গুরুত্বপূর্ণ।
ইনকামিং বেধের ভাগ এক পাসে সরানো হয়েছে
বারগুলি দেখায় যে প্রতিটি পর্যায়ে একটি একক পাসে আগত বেধের কতটা অদৃশ্য হয়ে যায় এবং পার্থক্যগুলি ব্যাখ্যা করে যে কেন নিম্নধারার ক্রেতাদের একই উপাদানের বিভিন্ন আকারের পরিবর্তে হট রোলড এবং কোল্ড রোল্ড কয়েলকে ভিন্ন উপকরণ হিসাবে বিবেচনা করা উচিত। হট রোলিং প্রতি পাসে প্রচুর পরিমাণে ধাতু সরিয়ে দেয়, তবে এটি এমন একটি পৃষ্ঠকে ছেড়ে দেয় যা এখনও স্কেল, রোল চিহ্ন এবং একটি লক্ষণীয়ভাবে বিস্তৃত গেজ ব্যান্ড বহন করে। কোল্ড রোলিং পরম পরিপ্রেক্ষিতে পাস প্রতি কম ধাতু অপসারণ করে, তবুও এটি এমন পর্যায় যেখানে গেজ সহনশীলতা এবং সমতলতা তৈরি হয়, এই কারণেই কোল্ড রোল্ড কয়েল হল আবরণ এবং স্তরায়ণ লাইনের জন্য সাধারণ ফিডস্টক। ফয়েল রোলিং সব থেকে ভারী শতাংশ হ্রাস করে, কিন্তু শুধুমাত্র কারণ স্ট্রিপটি ইতিমধ্যেই পাতলা এবং রোল স্ট্যাক এটিকে উভয় দিকে ঘনিষ্ঠভাবে সমর্থন করে। যখন একটি স্পেসিফিকেশন সহনশীলতা শ্রেণির নাম না রেখে কোল্ড রোলড বলে, তখন মিলটি সেই প্রশস্ত ব্যান্ডের ভিতরে যে কোনও জায়গায় সরবরাহ করার জন্য বিনামূল্যে, এবং আবরণ লাইনটি স্ক্র্যাপ এবং পুনরায় কাজের মাধ্যমে নিঃশব্দে পার্থক্যটি শোষণ করে।
কুণ্ডলী পরামিতি যা নিম্নধারার ফলন নির্ধারণ করে
ছয়টি সংখ্যা বেশির ভাগ ক্ষতি করে যখন তারা প্রবাহিত হয়। নীচের সারণীতে সেগুলিকে একটি ভাল নিয়ন্ত্রিত মিল সাধারণত ধরে রাখতে পারে এমন মানগুলির সাথে তালিকাভুক্ত করে, যখন তারা ব্যান্ডের বাইরে সরে যায় তখন উৎপাদন ফ্লোরে যে উপসর্গ দেখা দেয়।
| প্যারামিটার | ব্যবহারিক লক্ষ্য | ডাউনস্ট্রিম উপসর্গ যখন এটি drifts |
|---|---|---|
| সহনশীলতা পরিমাপক | কয়েল জুড়ে নামমাত্র 1 শতাংশের মধ্যে | আবরণ ওজন এবং নিরাময় স্থানান্তর, কয়েল দ্বারা লাইন গতি সমন্বয় কয়েল |
| মুকুট | স্ট্রিপ প্রস্থের 1 শতাংশের নিচে | স্ট্রিপ ট্র্যাকিং ত্রুটি, অসম স্তরিত চাপ, প্রান্ত তরঙ্গ |
| সমতলতা | 10 I ইউনিটের মধ্যে | সঞ্চয়কারীতে বলি, গাইড রোলের উপর আঁচড় |
| ক্যাম্বার | দৈর্ঘ্যের 2 মিটারের বেশি 3 মিমি এর নিচে | লাইনে তির্যক প্রবাহ, মুদ্রিত ফিনিশগুলিতে দুর্বল নিবন্ধন |
| পৃষ্ঠের অবশিষ্টাংশ | তেলের বর্গ মিটার প্রতি 20 মিলিগ্রামের নিচে | আনুগত্য হ্রাস, নিরাময়ের পরে ফোসকা, আবরণ বাছাই |
| কুণ্ডলী ভিতরের ব্যাস এবং ওজন | মিলিত uncoiler এবং mandrel | রিওয়াইন্ডিং স্টপ, টেলিস্কোপিং, অনিরাপদ হ্যান্ডলিং |
একটি দশ কুণ্ডলী ঘূর্ণায়মান প্রচারাভিযান জুড়ে বিচ্যুতি গেজ
দুটি লাইন দশটি কয়েলের প্রচারাভিযান জুড়ে গেজ বিচ্যুতি অনুসরণ করে এবং বক্ররেখার আকৃতি যেকোনো একক পাঠের চেয়ে বেশি গুরুত্বপূর্ণ। উপরের লাইনটি একটি মিলের প্রতিনিধিত্ব করে যা রোল পরিবর্তনের মধ্যে দীর্ঘ প্রচারণা চালায়, তাই বিচ্যুতি সহনশীলতার ভিতরে শুরু হয় এবং তারপরে কাজের রোল পরিধান এবং তাপীয় মুকুট তৈরি হওয়ার সাথে সাথে স্থিরভাবে আরোহণ করে। নীচের লাইনটি এমন একটি মিলের অন্তর্গত যা রোলগুলিকে প্রায়শই পরিবর্তন করে, যা বিচ্যুতিকে সমতল রাখে এবং এর অর্থ গ্রাহক কয়েল টেনে কয়েল টেনের মতো একই পণ্য পান। একটি আবরণ লাইন একটি একক নমুনা থেকে এই দুটি মিলের মধ্যে পার্থক্য বলতে পারে না, কারণ উভয়ই একটি প্রচারণার প্রথম কয়েলে ইনকামিং পরিদর্শন পাস করতে পারে। পার্থক্যটি কেবলমাত্র এক মাস জুড়ে স্ক্র্যাপের হারে দৃশ্যমান হয়, এই কারণেই ইনকামিং পরিদর্শনে একটি কুণ্ডলী পুঙ্খানুপুঙ্খভাবে পরীক্ষা করার পরিবর্তে একই প্রচারাভিযান থেকে আঁকা বেশ কয়েকটি কয়েলের মাথা, মাঝখানে এবং লেজের নমুনা নেওয়া উচিত।
যেখানে ঘূর্ণিত কয়েল লেপ এবং স্তরায়ণ লাইনে প্রবেশ করে
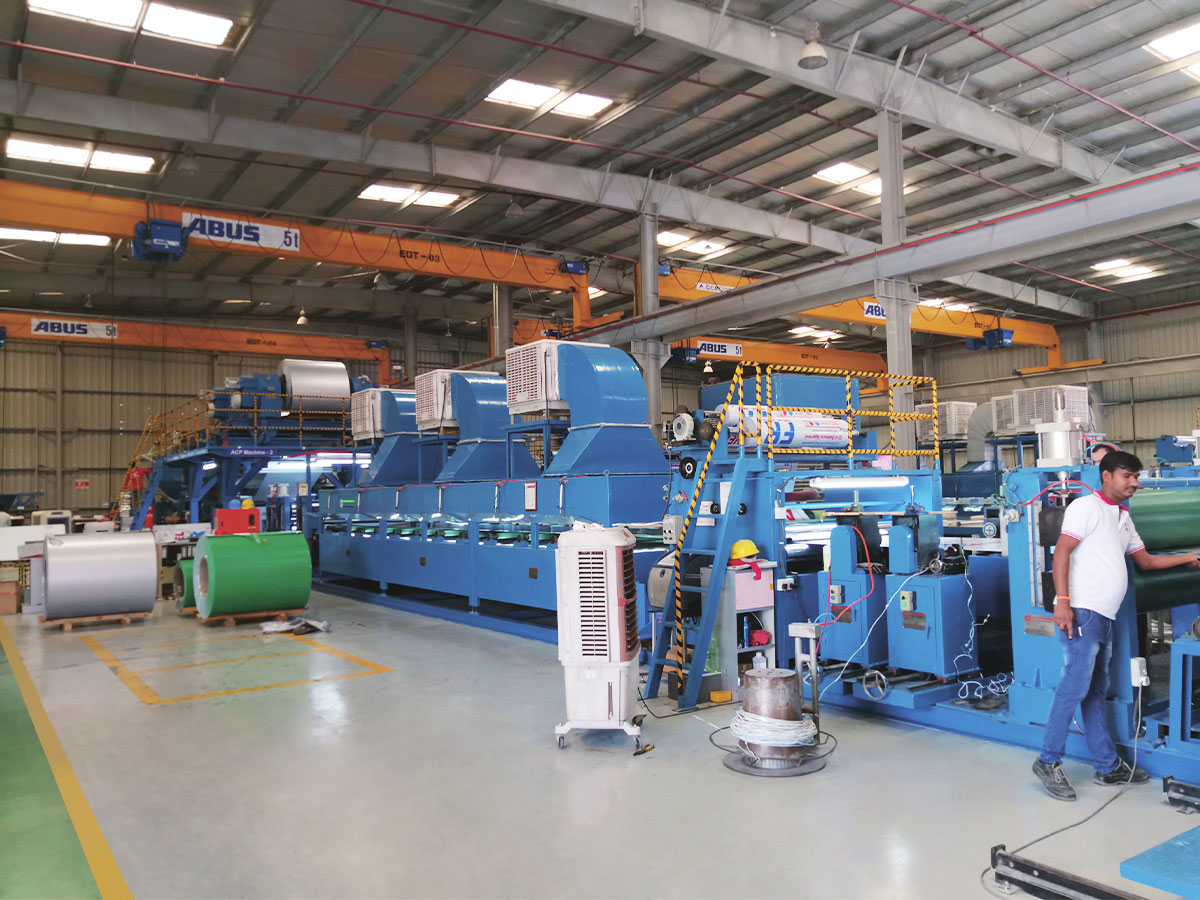
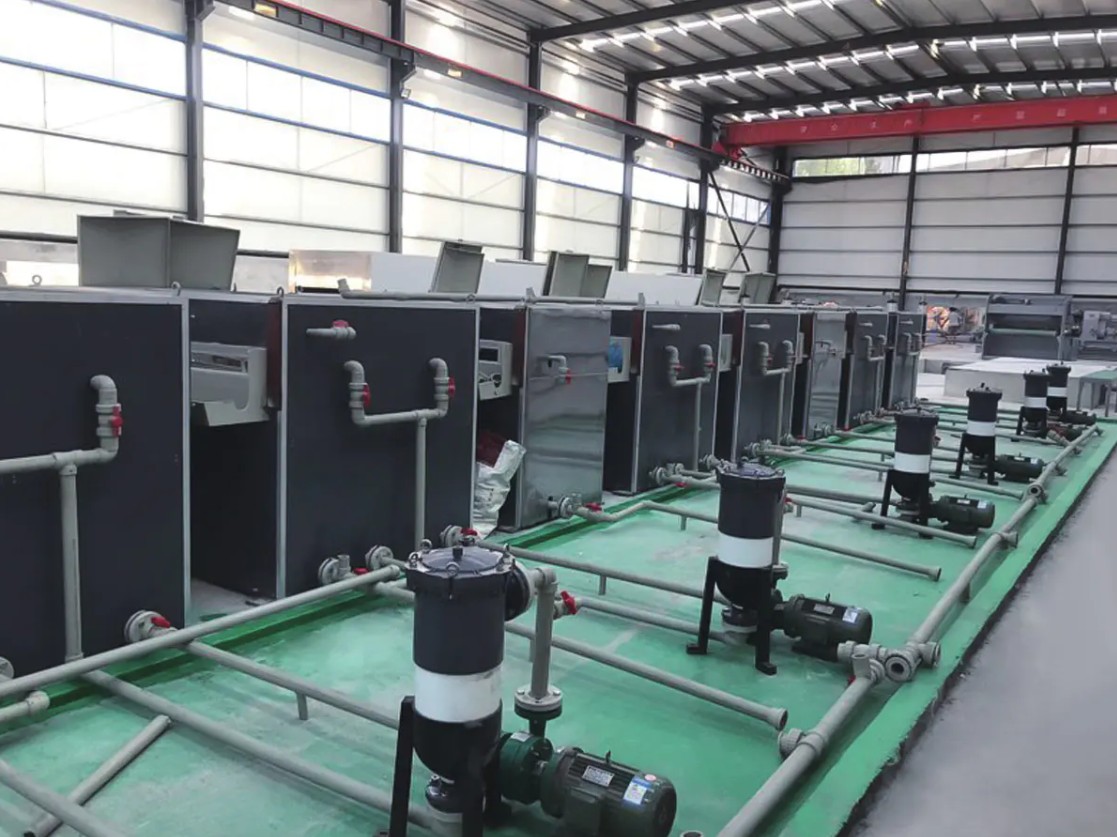
বেশিরভাগ স্থাপত্য এবং পরিবহন অ্যাপ্লিকেশনের জন্য ঘূর্ণিত কয়েল সমাপ্ত পণ্য নয়। এটি প্রথমে একটি আবরণ লাইনের মধ্য দিয়ে যায়: ক্ষারীয় পরিষ্কার, একটি রূপান্তর আবরণ, একটি প্রাইমার, তারপর একটি চুলায় নিরাময় করা একটি শীর্ষ কোট, রিকোয়েল করার আগে ঐচ্ছিক মুদ্রণ বা ফিল্ম ল্যামিনেশন সহ। এই পদক্ষেপগুলির প্রতিটিই মিলের সরবরাহ করা ধাতব পৃষ্ঠের সাথে প্রতিক্রিয়া দেখায়, যা একটি আধুনিক আবরণ ইনস্টলেশনে এত সতর্কতার সাথে প্রিট্রিটমেন্ট নির্দিষ্ট করা ব্যবহারিক কারণ।
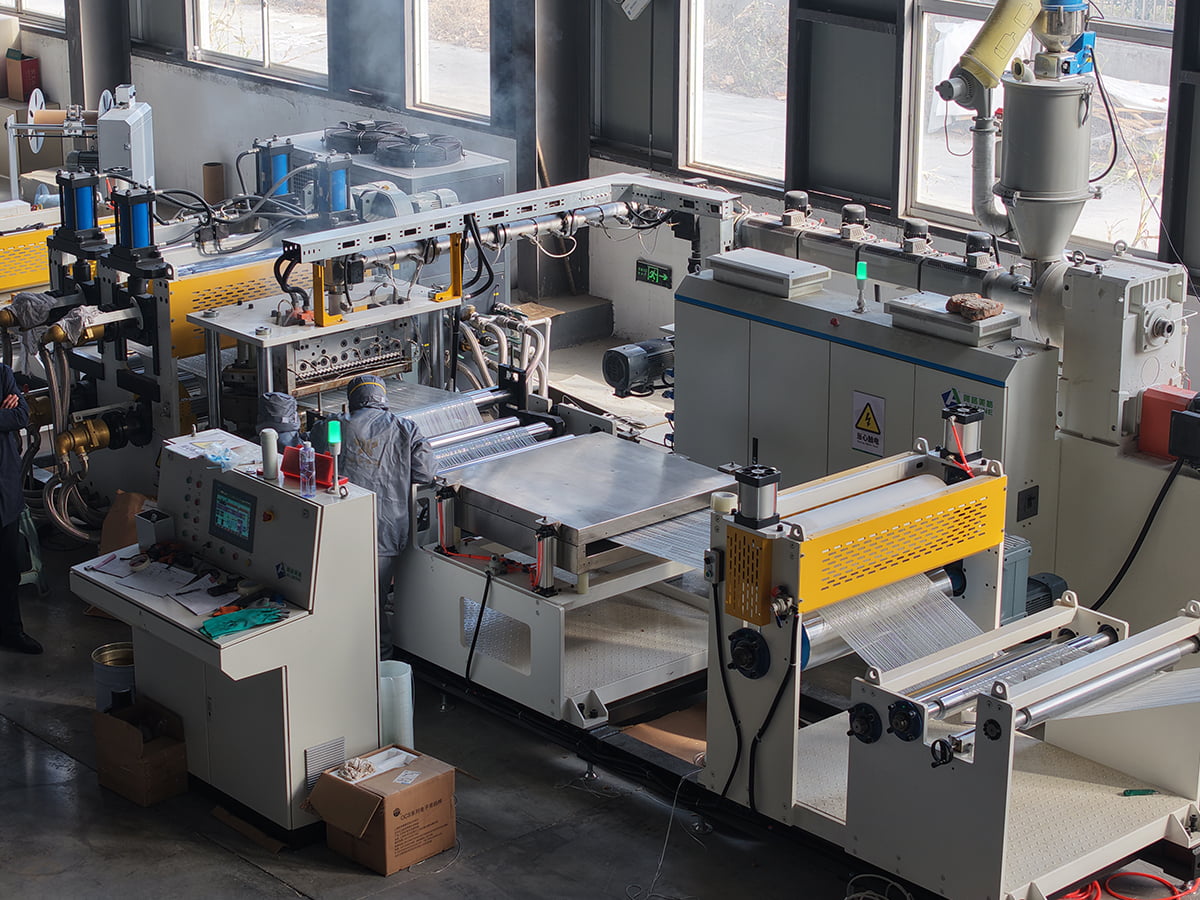
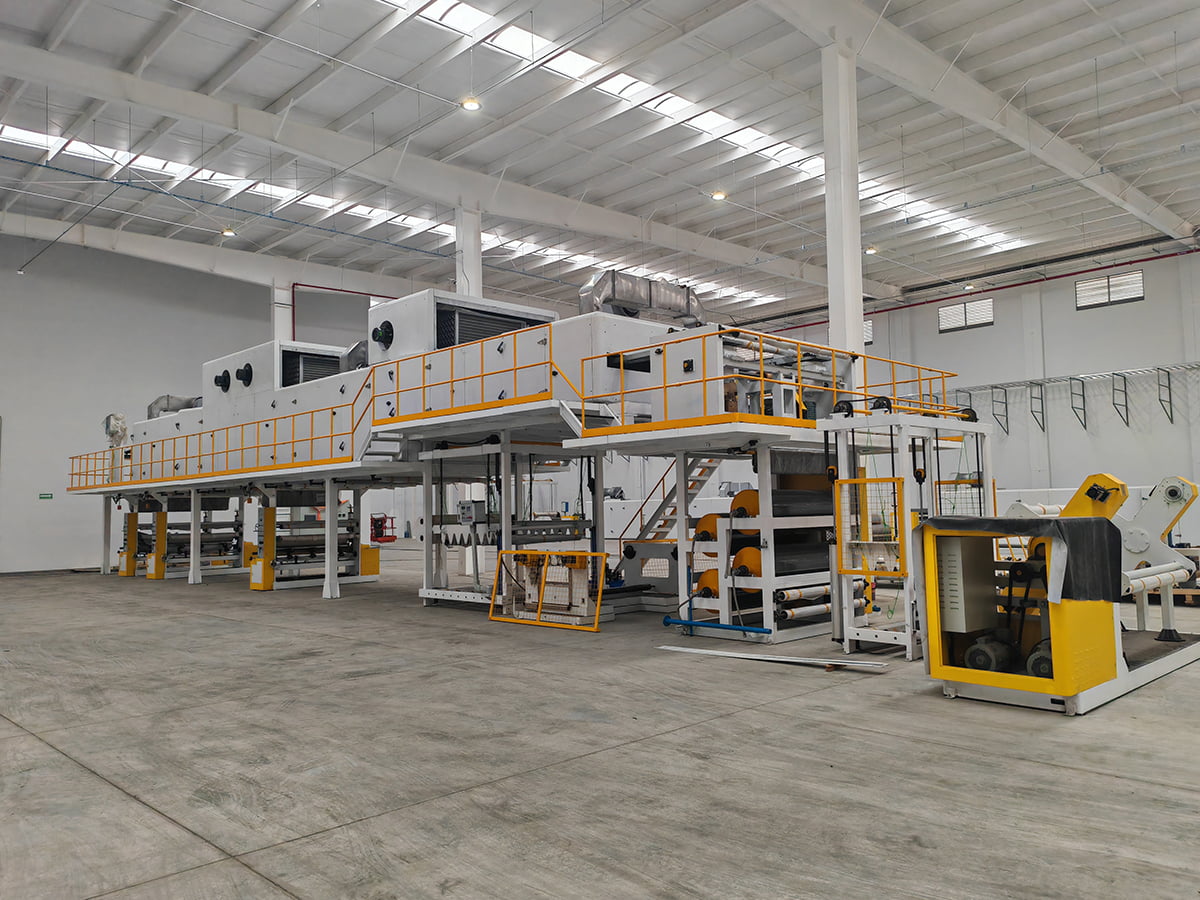
 অ্যালুমিনিয়াম/ইস্পাত কয়েল লেপ এবং মুদ্রণ লাইন সরঞ্জাম আনুষাঙ্গিক পণ্য দেখুন →
অবশিষ্ট রোলিং তেল যা একটি কলকে স্ট্যাম্পিংয়ের জন্য পুরোপুরি গ্রহণযোগ্য বলে মনে করা হয় কয়েলটি আঁকার সাথে সাথে এটি একটি আনুগত্য ঝুঁকিতে পরিণত হয়। ইমালসন ক্যারি ওভার, অক্সাইড প্যাচ এবং অসামঞ্জস্যপূর্ণ রুক্ষতা সবই ভেজানোর ত্রুটি হিসাবে দেখা যায় যা একটি ভাল পরিচ্ছন্নতা বিভাগ কিছুক্ষণের জন্য লুকিয়ে রাখতে পারে এবং তারপরে লাইনের গতি বাড়লে তা লুকিয়ে রাখতে পারে না। এই কারণেই আবরণ লাইনের স্পেসিফিকেশনগুলি সাধারণত প্রিট্রিটমেন্টের রসায়ন এবং কয়েলের আগত পৃষ্ঠের পরিচ্ছন্নতা উভয়কেই কল করে, যেহেতু একটি রেখা কোনও পৃষ্ঠের জন্য ক্ষতিপূরণ দিতে পারে না এটি কখনই পুরোপুরি পরিষ্কার হয় না।
একটি আবরণ লাইনে ডাউনটাইমের কয়েল সম্পর্কিত কারণ
কলাম চার্ট একটি কয়েল লেপ লাইন থেমে যাওয়ার বা ধীর হয়ে যাওয়ার কারণগুলি নির্ধারণ করে, শুধুমাত্র সেই কারণগুলির উপর ভিত্তি করে যা লাইনের পরিবর্তে আগত কয়েলে ফিরে আসে। প্রান্তের ক্ষতি হল সবচেয়ে বড় একক অবদানকারী, কারণ কুণ্ডলীর প্রান্তগুলি ক্রস সেকশনের সবচেয়ে পাতলা অংশ তৈরি করে এবং হ্যান্ডলিং এবং পরিবহনের সময় সবচেয়ে সহজে ডেন্টেড হয়। গেজের ভিন্নতা দ্বিতীয়টি আসে: একটি ভিন্ন গড় গেজ সহ প্রতিটি নতুন কয়েল একটি নতুন গতি এবং ওভেন সেট পয়েন্ট জোর করে এবং ট্রানজিশন কয়েলগুলি সাধারণত স্ক্র্যাপ হিসাবে শেষ হয়। পৃষ্ঠের অবশিষ্টাংশ তৃতীয় স্থানে রয়েছে এবং এটি গ্রুপের সবচেয়ে প্রতারক, যেহেতু কয়েলটি মেঝেতে পরিষ্কার দেখায় এবং ব্যর্থতা শুধুমাত্র নিরাময়ের পরে বা সমাপ্ত প্যানেল বাঁকানোর পরে দেখা যায়। ক্যাম্বার এবং র্যাপ একসাথে প্রায় এক চতুর্থাংশ ঘটনার জন্য দায়ী, এবং উভয়ই পরিবহন, স্টোরেজ এবং হ্যান্ডলিং সমস্যা যতটা ঘূর্ণায়মান সমস্যা।
প্রলিপ্ত কুণ্ডলী থেকে একটি সমাপ্ত যৌগিক প্যানেল পর্যন্ত
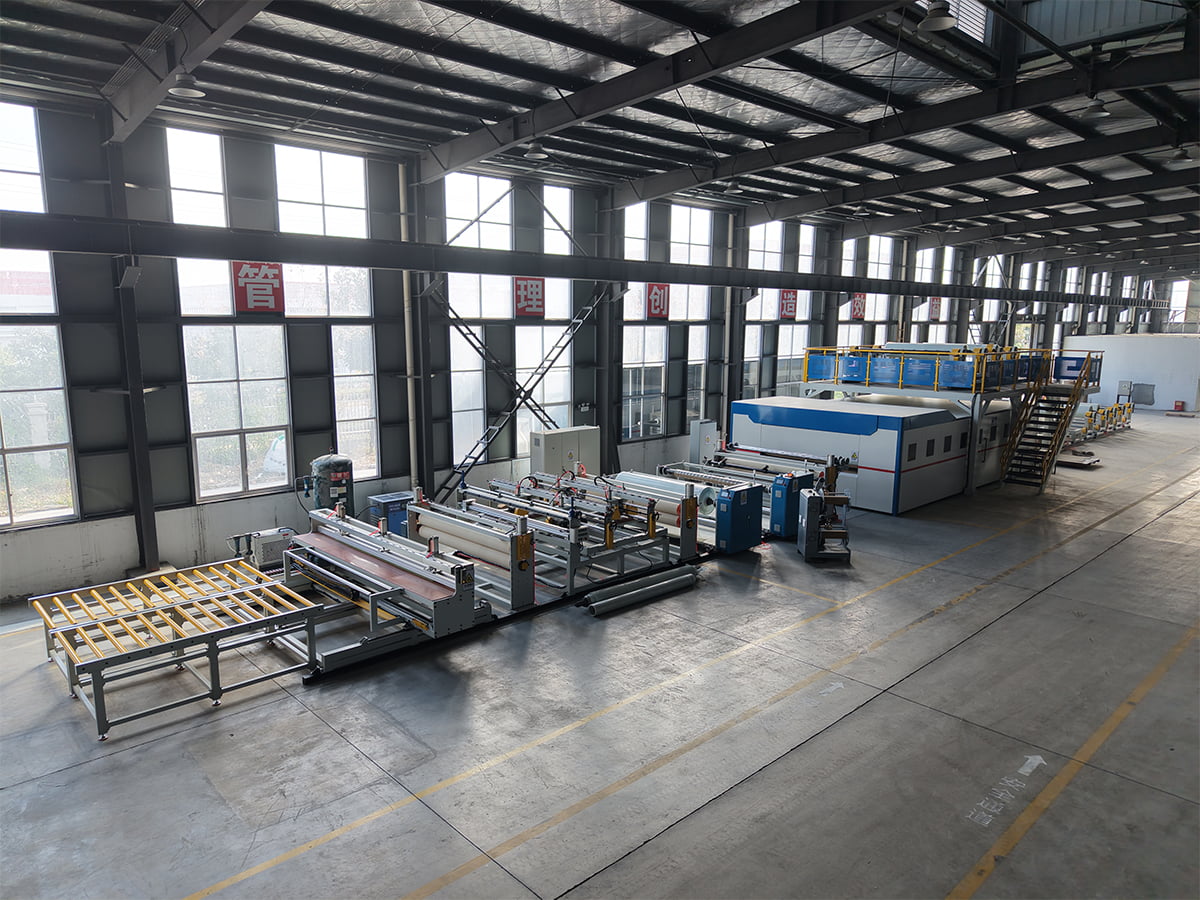
কয়েলটি আঁকা হয়ে গেলে, একটি যৌগিক প্যানেল লাইন এটিকে একটি কোরে স্তরিত করে এবং সম্মুখভাগ, সাইনেজ, পরিবহন অভ্যন্তরীণ এবং ক্ল্যাডিং সিস্টেমে ব্যবহৃত ফ্ল্যাট শীট তৈরি করে। ফায়ার রেটযুক্ত পণ্য যেমন A2 এবং B1 প্যানেলগুলি একটি খনিজ ভরা কোর এবং একটি নিয়ন্ত্রিত আঠালো স্তরের দাবি করে এবং লাইনটিকে উত্পাদন গতিতে একই সাথে বেধ এবং বন্ধন শক্তি ধরে রাখতে হয়। রোলিং মিলের অবদান এই পর্যায়ে পরোক্ষ হয়ে যায় কিন্তু দৃশ্যমান থাকে: গেজ অভিন্নতা নির্ধারণ করে যে উভয় স্কিন একই টানে ল্যামিনেট করে কিনা, এবং সমতলতা নির্ধারণ করে যে সমাপ্ত প্যানেলটি শীতল অংশের পরেও সমতল কিনা। আপনি যদি সরঞ্জাম অপশন ওজন করা হয়, এই নির্দেশিকা চালু কিভাবে একটি উচ্চ কর্মক্ষমতা ধাতু যৌগিক প্যানেল উত্পাদন লাইন নির্বাচন করুন লাইন লেভেল ট্রেড অফ ব্যাখ্যা করে যা কয়েল মানের উপরে বসে।
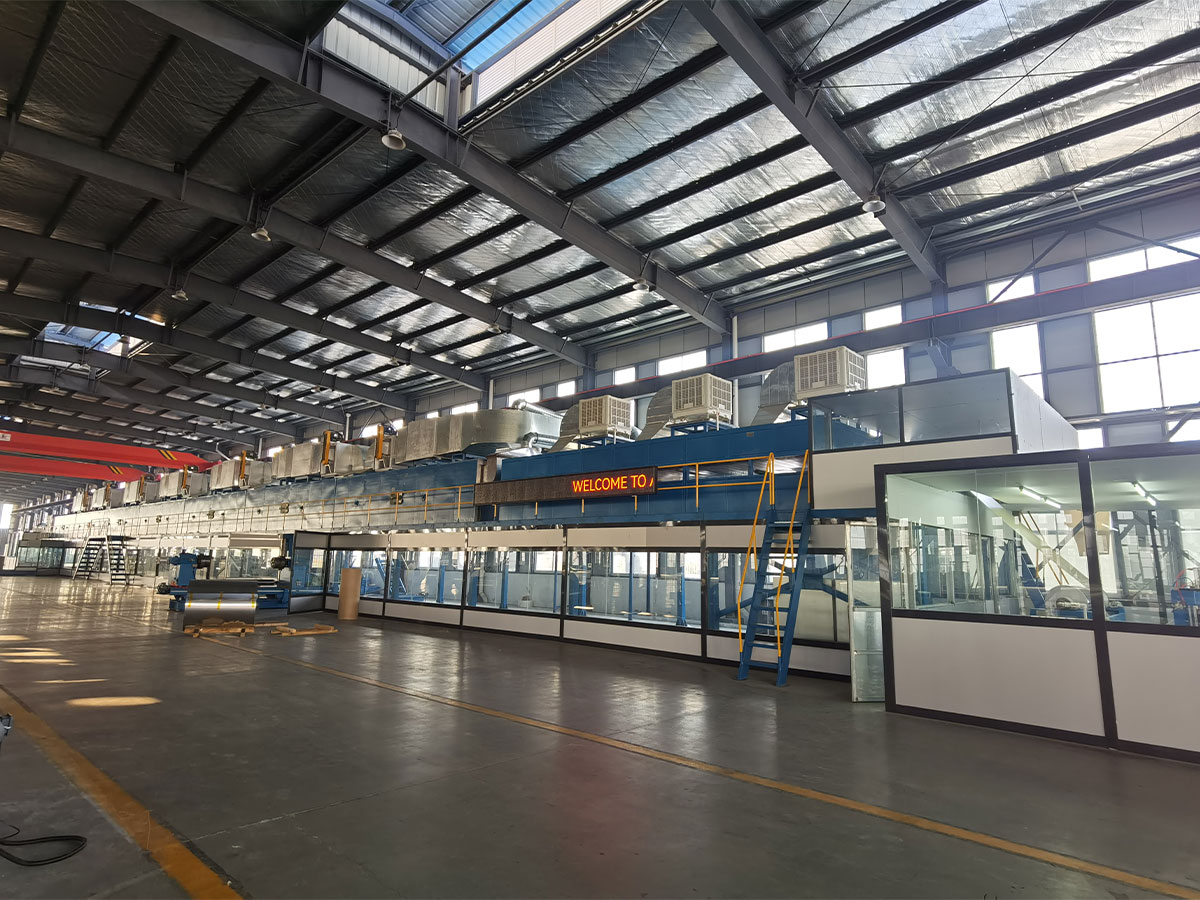
 A2 মেটাল কম্পোজিট প্যানেল উৎপাদন লাইন 2012 সালে, আমরা স্বাধীনভাবে A2 মেটাল কম্পোজিট প্যানেল প্রোডাকশন লাইন তৈরি করেছি, একটি দ্বিতীয় প্রজন্মের একটানা ল্যামিনেশন লাইন যা বিশেষভাবে Cl উৎপাদনের জন্য ডিজাইন করা হয়েছে... পণ্য দেখুন →
এই লাইনগুলির বাস্তব অভিজ্ঞতা বারবার একই উপসংহারের দিকে নির্দেশ করে: যে ক্রেতারা লাইন চালু হওয়ার আগে কয়েল সহনশীলতা বন্ধ করে দেয় তারা তাদের প্রথম বছর ফলন উন্নত করতে ব্যয় করে, যখন ক্রেতারা যারা কয়েলকে পণ্য হিসাবে বিবেচনা করে তারা এটিকে অগ্নিনির্বাপণে ব্যয় করে। একটি সম্মুখভাগে একটি সমাপ্ত প্যানেল প্রত্যাখ্যান করার চেয়ে ভিতরের দিকে পণ্যগুলিতে একটি কয়েল প্রত্যাখ্যান করা সস্তা।
আপনি স্বাক্ষর করার আগে কুণ্ডলী উত্স তুলনা
বেশিরভাগ নির্মাতারা একাধিক উত্স থেকে ক্রয় করে এবং প্রোফাইলগুলি এমনভাবে পৃথক হয় যা কেবলমাত্র উত্পাদন চাপের মধ্যে প্রদর্শিত হয়।
পাঁচটি ক্রয়ের মানদণ্ড জুড়ে কুণ্ডলী উত্স প্রোফাইল
রাডার চার্টটি পাঁচটি মানদণ্ড জুড়ে দুটি সাধারণ কয়েল উত্সের তুলনা করে যা একটি আবরণ বা ল্যামিনেশন লাইনের জন্য সবচেয়ে গুরুত্বপূর্ণ, বাইরের রিংটি ক্লাসের পারফরম্যান্সে সর্বোত্তম অবস্থানে রয়েছে। গাঢ় আকৃতি হল একটি সমন্বিত মিল যা একটি সাইট থেকে কাস্ট, রোলস এবং জাহাজ তৈরি করে এবং এটি গেজ নিয়ন্ত্রণে দৃঢ়ভাবে স্কোর করে কারণ রোলিং সময়সূচী এবং ধাতুবিদ্যা একটি একক দল দ্বারা পরিচালিত হয়। লাইটার আকৃতি হল একজন ব্যবসায়ী বা পরিষেবা কেন্দ্র যেটি খোলা বাজারে কয়েল ক্রয় করে এবং এটি পুনরায় বিক্রি করে, এবং এর প্রোফাইল স্বাভাবিকভাবেই গেজ নিয়ন্ত্রণ এবং সমতলতার ক্ষেত্রে দুর্বল কারণ এটি ঘূর্ণায়মান পাসের সময়সূচীর উপর কোন প্রভাব রাখে না। ডেলিভারির সামঞ্জস্য হল এমন একটি অক্ষ যেখানে ব্যবসায়ী মিলের সাথে মিল বা হারাতে পারে, যেহেতু একটি পরিষেবা কেন্দ্র প্রায়শই স্টক রাখে এবং একটি মিল একটি প্রচারাভিযানের সময় নির্ধারণ করতে পারে তার চেয়ে দ্রুত একটি একক কয়েল পাঠাতে পারে। ব্যবহারিক পঠনটি সহজবোধ্য: ব্যবসায়ীরা ছোট রান এবং জরুরী প্রতিস্থাপন কয়েলের জন্য উপযুক্ত, যখন ফায়ার রেটযুক্ত সম্মুখভাগ, মুদ্রিত ফিনিশ এবং স্ট্রাকচারাল প্যানেলগুলি সাধারণত নথিভুক্ত রোলিং ইতিহাসের সাথে কয়েলের উচ্চ মূল্যকে সমর্থন করে।
- তাপ নম্বর, খাদ, মেজাজ এবং বিবৃত গেজ সহনশীলতা ব্যান্ড সহ কয়েল শংসাপত্রের জন্য জিজ্ঞাসা করুন।
- একটি কয়েল পুঙ্খানুপুঙ্খভাবে পরীক্ষা করার পরিবর্তে একই প্রচারাভিযান থেকে কমপক্ষে দুটি কয়েলের নমুনা মাথা, মাঝখানে এবং লেজ।
- রোল পরিবর্তনের মধ্যে প্রচারটি কতক্ষণ চলে তা জিজ্ঞাসা করুন, কারণ সেই একক উত্তর গেজ ড্রিফটের পূর্বাভাস দেয়।
- প্রথম ডেলিভারির আগে আপনার আনকয়লারের বিরুদ্ধে কয়েলের ভেতরের ব্যাস, ওজন এবং চোখের অভিযোজন নিশ্চিত করুন।
- মেশিনে নয়, মেঝেতে সোজা প্রান্ত দিয়ে ক্যাম্বার চেক করুন, তাই ক্ষতি হ্যান্ডলিং এটি লুকিয়ে রাখে না।
আপনার লাইনের চারপাশে স্পেসিফিকেশন তৈরি করা, মিল নয়
রোলড অ্যালুমিনিয়াম নিয়ে বেশিরভাগ বিরোধ ফিনিশিং লাইনের বাস্তবতার পরিবর্তে রোলিং মিলের সুবিধার জন্য লেখা স্পেসিফিকেশন থেকে আসে। একটি সহনশীলতা ব্যান্ড যা একটি সাধারণ ফ্যাব্রিকেটরের সাথে মানানসই একটি স্থির গতিতে একটি নির্দিষ্ট আবরণ রেসিপি চলমান একটি লাইনের জন্য উপযুক্ত হবে না, এবং এই ফাঁকটি প্রক্রিয়ার শেষে সর্বদা প্রদান করা হয়। বিপরীতটিও সত্য, যেহেতু একটি পণ্যের উপর অতিমাত্রায় পরিমাপক এবং সমতলতা নির্দিষ্ট করে যা ছোট ছোট টুকরো করা হবে তা ফলন যোগ না করেই খরচ যোগ করে।
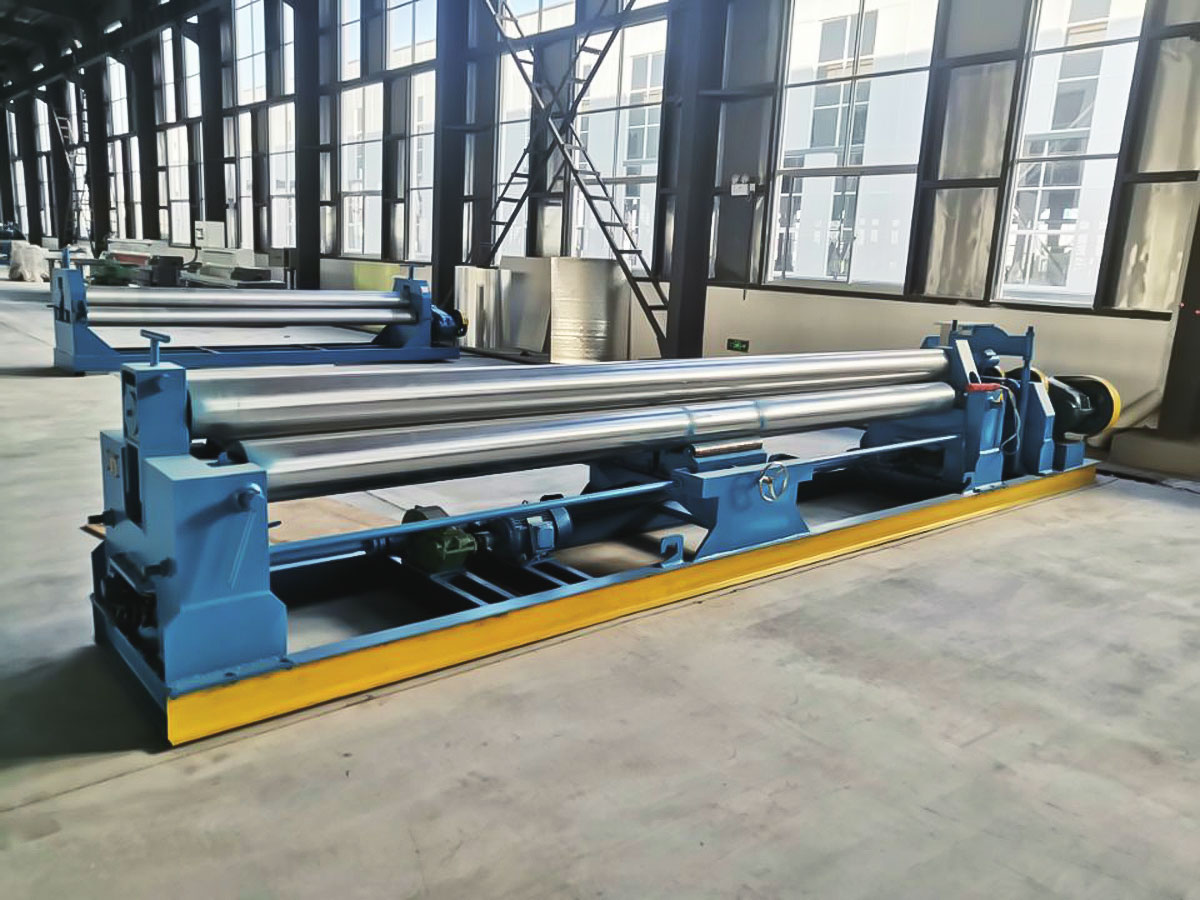
 কয়েল রিরোলিং প্রোডাকশন লাইন পণ্য পরিচিতি: কয়েল সামগ্রীর পোস্ট-প্রসেসিং এবং ফিনিশিং পণ্যের গুণমান নিশ্চিত করার জন্য গুরুত্বপূর্ণ লিঙ্ক। রিওয়াইন্ডিং লাইন উত্পাদন লাইন একটি বিশেষ... পণ্য দেখুন →
অসম্পূর্ণ কুণ্ডলীর জন্য এটিকে দূরে সরিয়ে নেওয়ার চেয়ে পরিকল্পনা করাও মূল্যবান। যেখানে ইনকামিং উপাদান নিয়মিতভাবে কয়েল সেট, টেলিস্কোপিং বা একটি অস্থির মোড়কের সাথে আসে, একটি পুনঃরোল করার পদক্ষেপ যা টেনশন প্রোফাইল পুনরুদ্ধার করে তা সাধারণত সমাপ্ত প্যানেল স্ক্র্যাপ করা বা সম্পূর্ণ শিফটের জন্য কম গতিতে লেপ লাইন চালানোর চেয়ে সস্তা। একই যুক্তি প্রান্তের অবস্থার ক্ষেত্রে প্রযোজ্য: একটি অনলাইন ট্রিমিং এবং এজ ডিলামিনেশন স্টেশন এমন উপাদান উদ্ধার করতে পারে যা অন্যথায় ডাউনগ্রেড করা হবে, যদি ত্রুটিটি এলোমেলো না হয়ে সামঞ্জস্যপূর্ণ হয়।
প্যাটার্ন যা আমরা কাজ করার প্রতিটি উপাদান জুড়ে ধরে রাখে তা হল এই। ঘূর্ণায়মান গুণমান ফলনের উপর সিলিং সেট করে, সরঞ্জামের গুণমান নির্ধারণ করে যে আপনি আসলে সেই সিলিং কতটা কাছে চালাবেন, এবং দুটিকে একসাথে নির্দিষ্ট করতে হবে। যদি আপনি একটি নতুন আবরণ বা যৌগিক লাইনের সাথে একটি কয়েল সরবরাহের সাথে মিল করেন যা ইতিমধ্যেই বিদ্যমান, বা অন্যভাবে, আমাদের ইঞ্জিনিয়ারদের সাথে কথা বলুন ক্রয় আদেশ জারি হওয়ার আগে, কারণ সহনশীলতার অমিল ঠিক করার সবচেয়ে সস্তা মুহূর্ত হল কোনো ইস্পাত বা অ্যালুমিনিয়াম কাটার আগে৷