
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

অ্যালুমিনিয়াম কয়েল প্রক্রিয়াকরণ খুব কমই একটি নাটকীয় উপায়ে ব্যর্থ হয়। এটি ড্রিফ্ট দ্বারা ব্যর্থ হয়: উপরের কোটটি লক্ষ্যের চেয়ে দুই মাইক্রনের উপরে উঠে যায়, ওভেনটি কয়েলের মধ্যে চার ডিগ্রি হারায়, যখনই লাইনটি প্রতি মিনিটে 45 মিটার অতিক্রম করে তখন সঞ্চয়কারী ছোট হয়ে যায় এবং ছয় সপ্তাহ পরে একটি ফ্যাসাড প্যানেল সাইটে বিচ্ছিন্ন হয়। প্রক্রিয়াটি নিজেই একটি অবিচ্ছিন্ন চেইন - আনকোয়েলিং, স্প্লিসিং, প্রিট্রিটমেন্ট, লেপ, কিউরিং, ল্যামিনেশন, কুলিং এবং রিওয়াইন্ডিং - এবং এর প্রতিটি লিঙ্ক সেকেন্ড এবং মাইক্রোনে পরিমাপ করা হয়। সামনে ব্যবহারিক পয়েন্ট: একটি কয়েল লাইন তার ধীরতম পর্যায়, এর নিরাময় উইন্ডো এবং এর কুণ্ডলী পরিবর্তনের রুটিনের মতো নির্ভরযোগ্য। বাকি সবকিছু, ক্রোম-মুক্ত প্রিট্রিটমেন্ট থেকে রোলার লেভেলিং পর্যন্ত, এই তিনটি জিনিসকে সহনশীলতার মধ্যে ধরে রাখার জন্য বিদ্যমান।
আনকয়লার থেকে রিউইন্ডার পর্যন্ত: অ্যালুমিনিয়াম কয়েল প্রসেসিং কি কভার করে
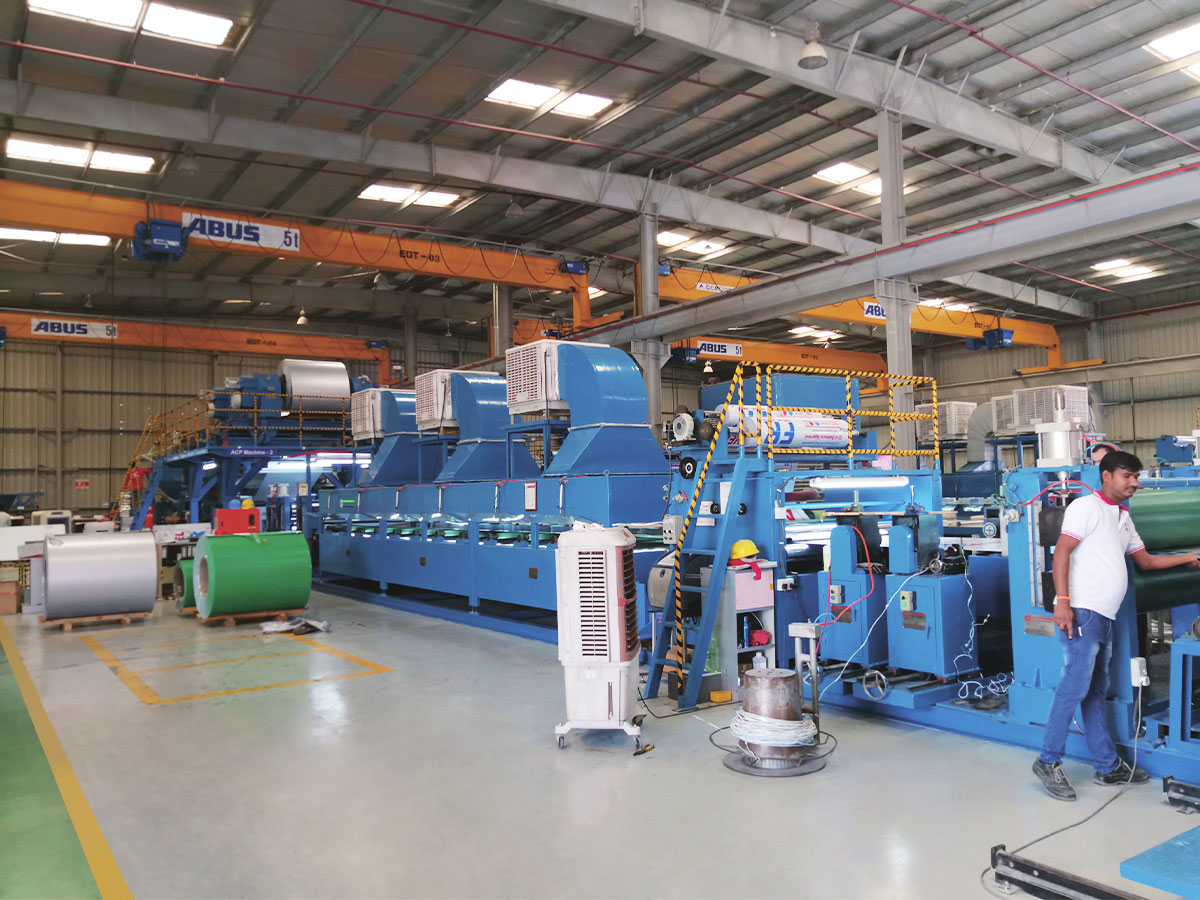
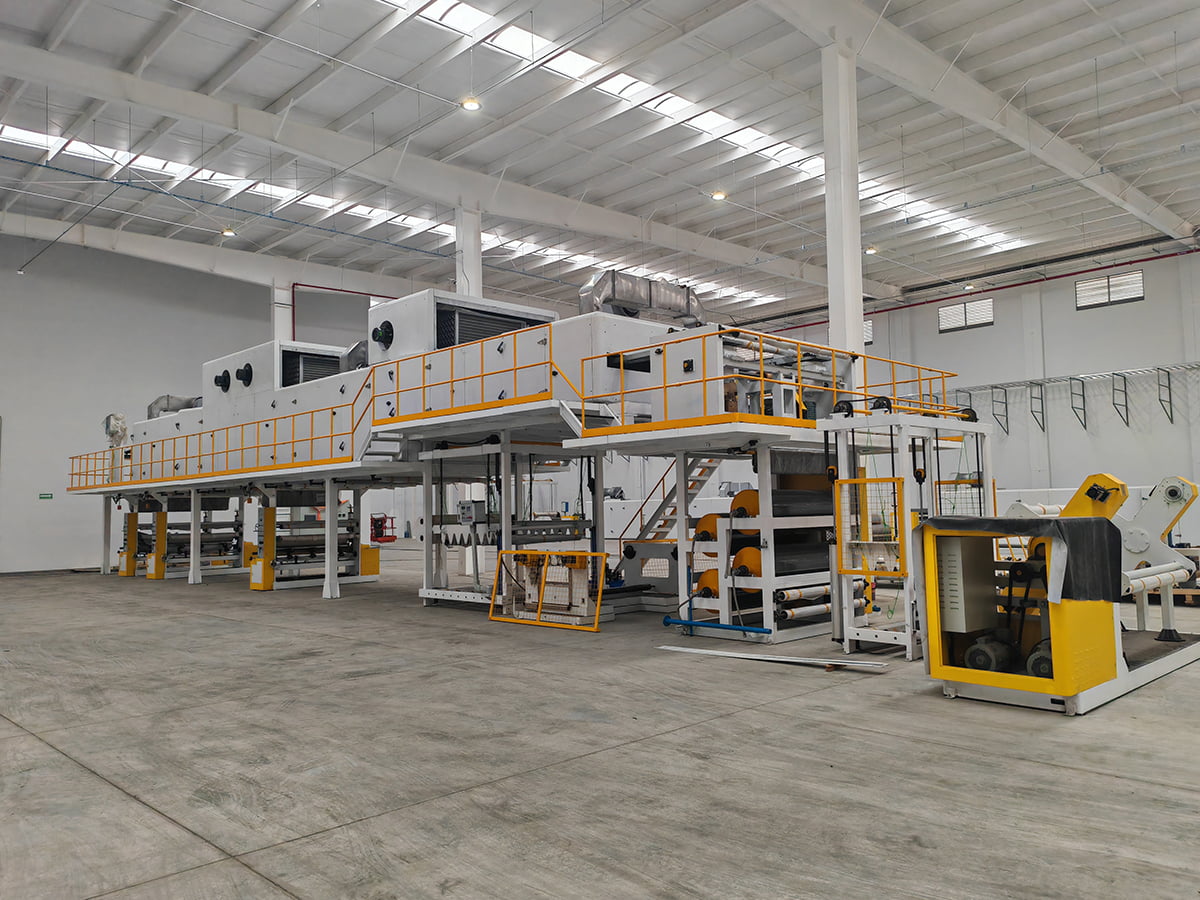
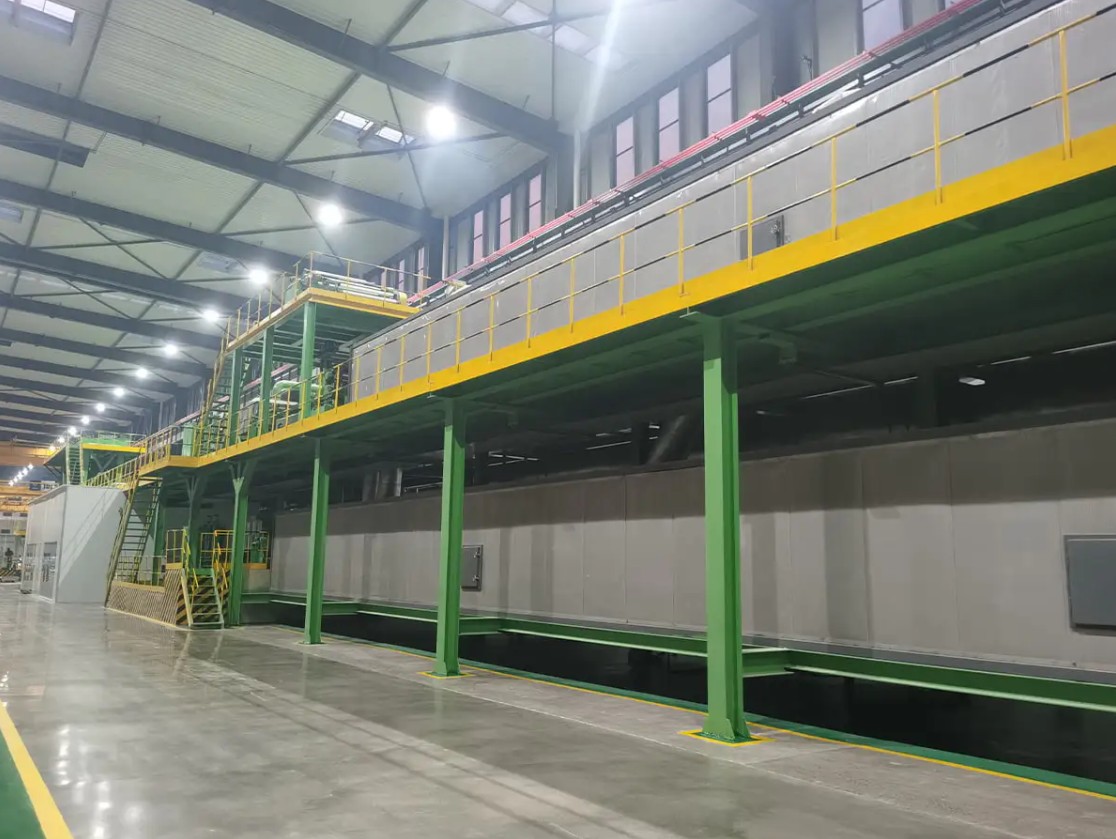
একটি আবরণ লাইন একটি দিকে ফালা সরানো. আনকয়লার কুণ্ডলীটি পরিশোধ করে, একটি শিয়ার লেজটি কেটে দেয় এবং একটি স্প্লাইসার নতুন কুণ্ডলীটিকে পুরানোটির সাথে সেলাই করে যখন একটি সঞ্চয়কারী সেই স্থবিরতার সময় লাইনটি চলমান রাখার জন্য যথেষ্ট স্ট্রিপ সঞ্চয় করে। তারপরে স্ট্রিপটি প্রিট্রিটমেন্টে প্রবেশ করে: ক্ষারীয় পরিষ্কার, পর্যায়ক্রমে ধুয়ে ফেলা এবং নিয়ন্ত্রিত তাপমাত্রায় একটি রূপান্তর আবরণ প্রয়োগ করা হয়, তারপরে একটি ড্রাই-অফ ওভেন যা প্রাইমার রোলার পৃষ্ঠকে স্পর্শ করার আগে আর্দ্রতার প্রতিটি চিহ্ন অপসারণ করতে হয়।
সেই প্রথম পর্যায়টি সম্মানের যোগ্য কারণ এটি পুনরুদ্ধারযোগ্য নয়। অবশিষ্ট রোলিং তেলের এক মাইক্রন, বা একটি খারাপভাবে ধুয়ে ফেলা ক্ষারীয় ফিল্ম, ফিনিস কোট লাগানোর অনেক আগেই আনুগত্যকে দুর্বল করে দেবে এবং কোন পরিমাণ নিরাময় এটিকে ফিরিয়ে আনবে না। বিল্ডাররা যারা এই অধিকার পান তারা প্রিট্রিটমেন্টকে তার নিজস্ব ড্রাইভ, রাসায়নিক ডোজ এবং চেকপয়েন্ট সহ একটি যন্ত্র হিসাবে বিবেচনা করে, বরং কোটারের প্রবেশের উপর বোল্ট করা একটি আনুষঙ্গিক জিনিসের পরিবর্তে।
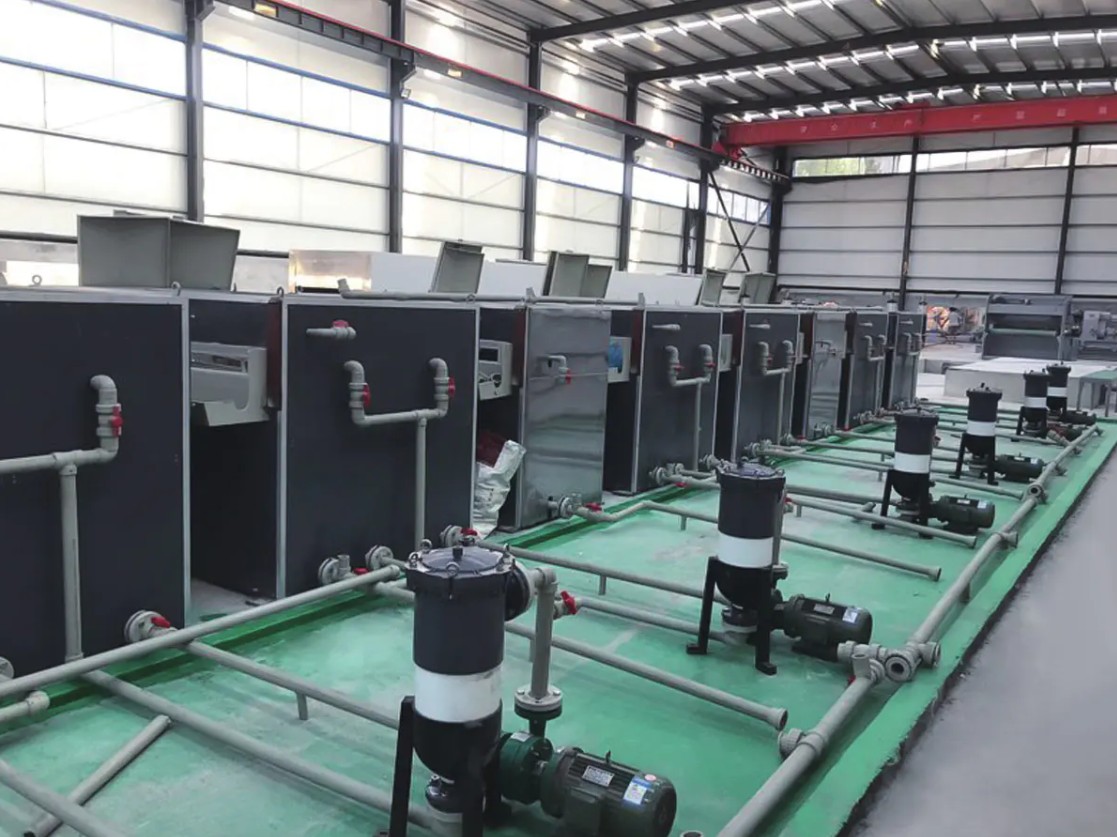
 প্রিট্রিটমেন্ট ক্লিনিং লাইন ধাতব পৃষ্ঠের পরিচ্ছন্নতা এবং রাসায়নিক রূপান্তর আবরণের গুণমান সরাসরি জারা প্রতিরোধ, পেইন্ট আনুগত্য এবং চূড়ান্ত পণ্যের গুণমান নির্ধারণ করে... পণ্য দেখুন →
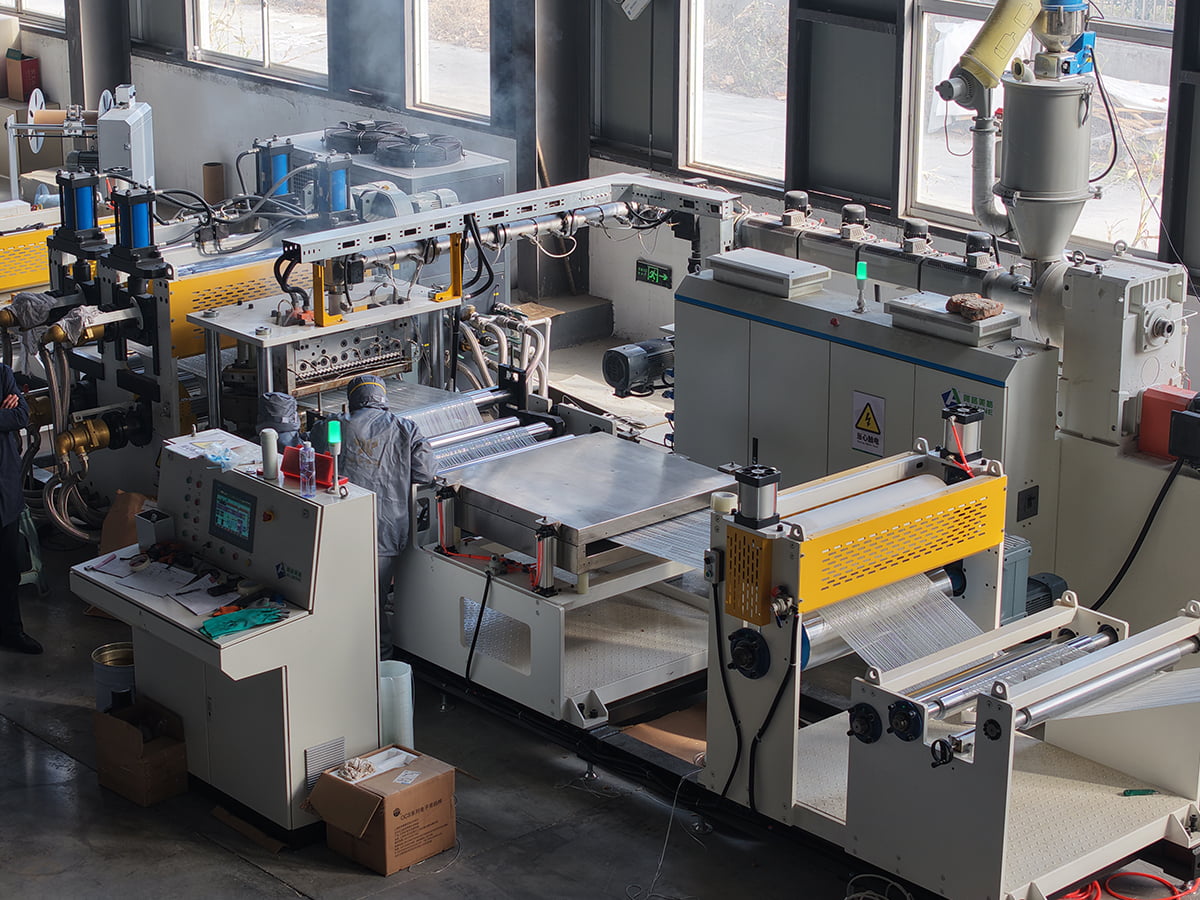
আবরণ এবং নিরাময়ের পরে, স্ট্রিপটি একটি প্রতিরক্ষামূলক বা আলংকারিক ফিল্ম দিয়ে স্তরিত হতে পারে, টেক্সচারের জন্য এমবস করা, নিয়ন্ত্রিত উত্তেজনার অধীনে শীতল এবং পুনরুদ্ধার করা যেতে পারে। টেনশন নিয়ন্ত্রণ বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ: একটি কুণ্ডলীর ক্ষত খুব শক্ত প্রিন্টের চিহ্ন যা কেবল বাঁকানোর পরেই প্রদর্শিত হয় এবং একটি ক্ষত খুব আলগা টেলিস্কোপ ট্রানজিটে।
লাইনের গতি প্রকৃত ক্ষমতা সেট করে, মোটর রেটিং নয়
একটি কয়েল লাইনের প্রতিটি ধাপের নিজস্ব গতির সিলিং থাকে এবং সবচেয়ে ধীরগতিটি সিদ্ধান্ত নেয় আপনি আসলে কী পাঠাবেন। নীচের চার্টটি মধ্য-পরিসরের অ্যালুমিনিয়াম কয়েল লেপ লাইনে ব্যবহারিক সর্বাধিক ছয়টি ধাপের তুলনা করে।
এই সংখ্যাগুলি বিপণনের পরিসংখ্যান নয়; এগুলি এমন গতি যা প্রতিটি পর্যায়ে এখনও একটি বিক্রয়যোগ্য পৃষ্ঠ তৈরি করে। শীর্ষ কোট স্টেশনটি প্রতি মিনিটে 42 মিটারের গতিতে লাইনকে ক্যাপ করে, কারণ ফিল্ম নির্মাণ এবং দ্রাবক ফ্ল্যাশ-অফ উভয়ের জন্যই সময়ের প্রয়োজন, এবং সেই বিন্দুকে ঠেলে কমলার খোসার গঠন এবং শুকানোর প্রান্তের ত্রুটি তৈরি করে। 48 মিটার প্রতি মিনিটে প্রাইমার এবং 36 মিটার প্রতি মিনিটে ল্যামিনেটর শুধুমাত্র তখনই গুরুত্বপূর্ণ যখন উভয়ই একবারে চলে, যা একটি সম্মিলিত আবরণ এবং ল্যামিনেশন লাইনের ক্ষেত্রে ঠিক হয়। 60 মিটার প্রতি মিনিটে উদ্ধৃত একটি মেশিন তাই 36 মিটার প্রতি মিনিট লাইন হয় যদি আপনার পণ্যের ফিল্ম ল্যামিনেশনের প্রয়োজন হয় এবং একবার শীট সমতলকরণ অন্তর্ভুক্ত করা হলে প্রতি মিনিটে 25 মিটারের কাছাকাছি। এই কারণেই যে কোনও ক্ষমতার চিত্রের সাথে পণ্যের রেসিপি বহন করা উচিত: একই হার্ডওয়্যার তিনটি ভিন্ন আউটপুট সরবরাহ করে। ক্রেতারা যারা একটি একক গতির নম্বরে দুটি উদ্ধৃতি তুলনা করে তারা একই জিনিস তুলনা করছে না।
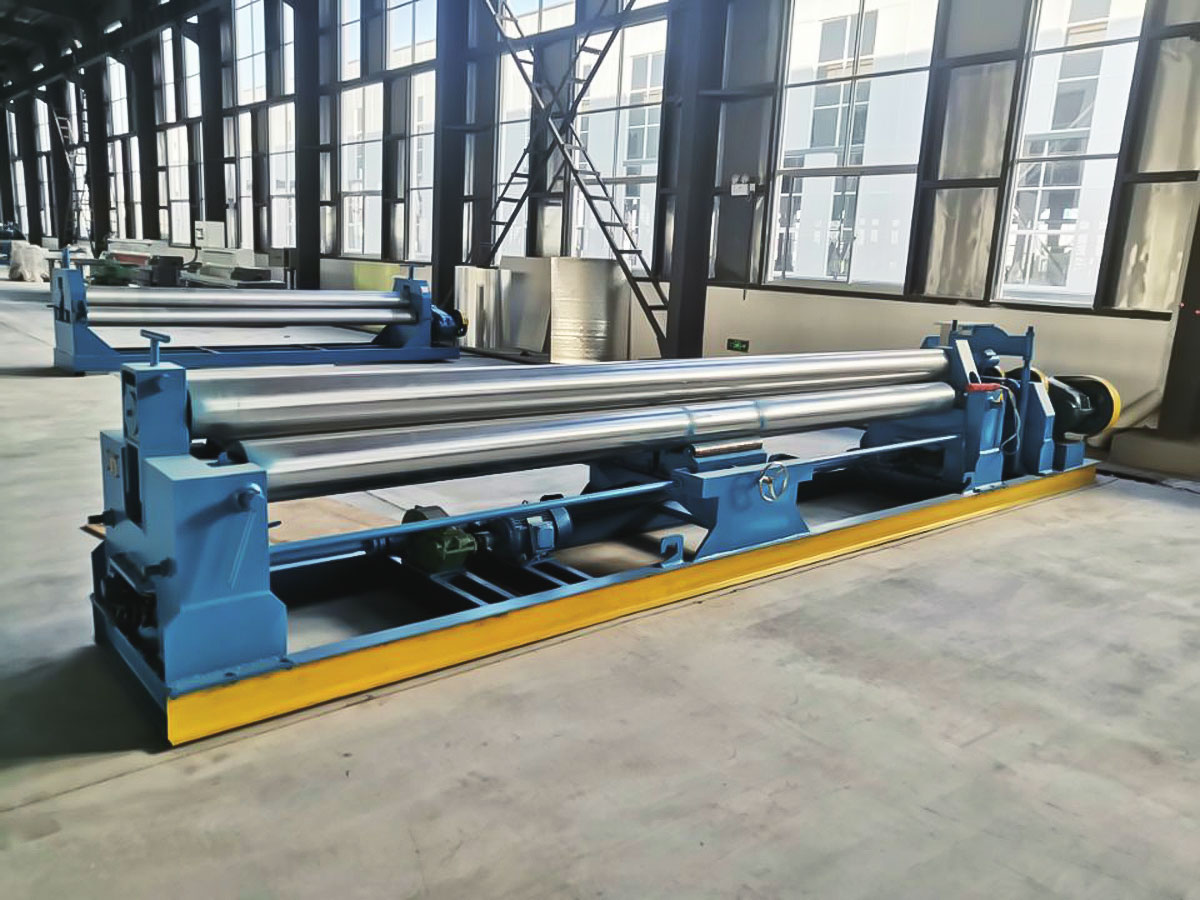
 অ্যালুমিনিয়াম/ইস্পাত কয়েল লেপ এবং মুদ্রণ লাইন সরঞ্জাম আনুষাঙ্গিক পণ্য দেখুন →
এই ট্রেড-অফগুলি কীভাবে বাণিজ্যিক ফলাফলে অনুবাদ করে তা ঘনিষ্ঠভাবে দেখার জন্য, সম্পর্কে পড়ুন উত্পাদন সুবিধা একটি ধাতু কুণ্ডলী আবরণ লাইন আনতে পারেন .
নিরাময় উইন্ডো: যেখানে বেশিরভাগ আনুগত্য সমস্যা শুরু হয়
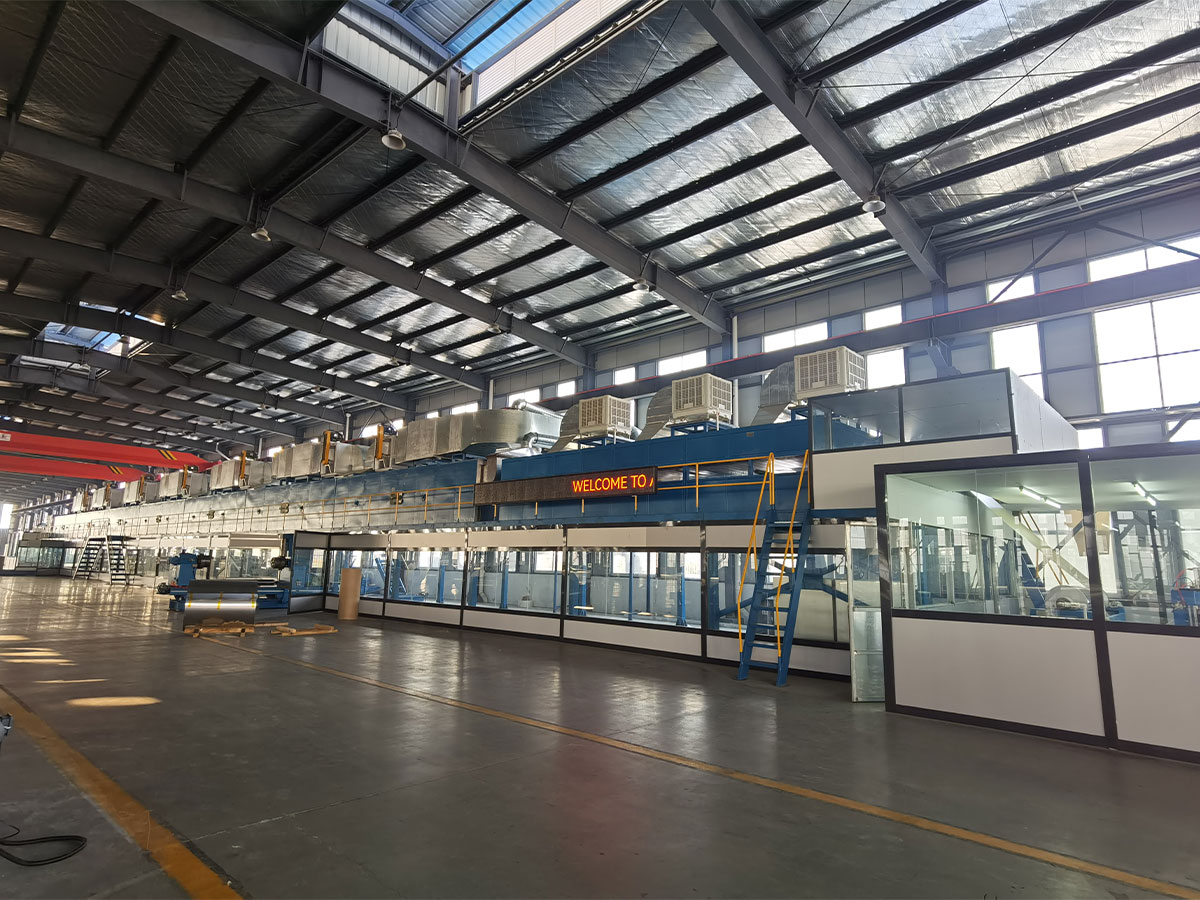
নিরাময় হল একটি সময় এবং তাপমাত্রার সম্পর্ক যা স্ট্রিপে পরিমাপ করা হয়, বাতাসে নয়। নীচের প্রোফাইলটি দেখায় যে একটি পাঁচ-জোন ওভেন জুড়ে কী ঘটবে এবং তারপরে একটি শীতল বিভাগ রয়েছে৷
বক্ররেখাটি প্রথম দুটি অঞ্চলের মধ্য দিয়ে খাড়াভাবে আরোহণ করে, মোটামুটি 226 থেকে 232 ডিগ্রি সেলসিয়াসে জোন তিন এবং পাঁচের মধ্যে সমতল হয়, তারপর শীতল বিভাগে পড়ে যায়। যে মালভূমি একটি পরামর্শ নয়. পলিয়েস্টার এবং PVDF আবরণগুলির নির্দিষ্ট সর্বোচ্চ ধাতব তাপমাত্রায় পৌঁছানোর জন্য ওভেন এয়ার নয়, ধাতুরই প্রয়োজন, এবং বেশিরভাগ স্পেসিফিকেশন 224 এবং 232 ডিগ্রি সেলসিয়াসের মধ্যে 20 থেকে 40 সেকেন্ডের বাস করে। স্ট্রিপ টেম্পারেচারের পরিবর্তে বাতাসের তাপমাত্রা পড়া সবচেয়ে সাধারণ ভুল, কারণ স্ট্রিপ প্রতি মিনিটে 42 মিটার গতিতে চলা স্ট্রিপ 28-এ চলার থেকে আলাদাভাবে তাপ শোষণ করে। আন্ডার-কিউর ফিল্মটিকে নরম এবং আনুগত্য প্রান্তিক ছেড়ে দেয়, যখন ওভার-কিউর এটিকে ভঙ্গুর করে তোলে, তাই পেন্সিলের কঠোরতা চমৎকার দেখালেও একটি শক্ত বাঁকে আবরণ ফাটল। প্রতিটি কয়েলের জন্য এই প্রোফাইলটি রেকর্ড করুন, একবার কমিশন করার সময় নয়।
আসলে কি ভুল হয়: কয়েল লাইনে ত্রুটির নিদর্শন
প্রলিপ্ত কয়েলের গুণমানের দাবিগুলি মোটামুটি স্থিতিশীল প্যাটার্ন অনুসরণ করে এবং প্যাটার্নটি আপনাকে বলে যে আপনার ইন্সট্রুমেন্টেশন বাজেট কোথায় ব্যয় করতে হবে।
আনুগত্য ক্ষতি এবং ফিল্ম বিল্ড বিচ্যুতি একসাথে এখানে দেখানো দাবিগুলির অর্ধেক জন্য দায়ী, এবং উভয়ই একই দুটি ভেরিয়েবলে ফিরে আসে: প্রিট্রিটমেন্ট গুণমান এবং নিরাময় নিয়ন্ত্রণ। রঙ এবং চকচকে অমিল সাধারণত একটি কয়েল পরিবর্তনের পরে প্রদর্শিত হয়, যখন একটি নতুন খাদ লট, একটি ভিন্ন প্রাইমার ব্যাচ বা একটি শীতল স্ট্রিপ কয়েক একক দ্বারা ছায়া পরিবর্তন করে। সমতলতার অভিযোগগুলি পরেও দেখা যায়, প্রায়শই সমতলকরণের পরে বা প্যানেলগুলি কেটে এবং স্তরিত করার পরে, যা তাদের সংশোধন করার জন্য সবচেয়ে ব্যয়বহুল বিভাগ করে তোলে। এজ এবং স্প্লাইসের ক্ষতি হল সবচেয়ে ছোট স্লাইস কিন্তু দ্রুত ঠিক করা যায়, কারণ এটি একটি যান্ত্রিক সেটিং, বরং একটি রসায়ন সমস্যা। অপারেটরের বিচারের পরিবর্তে ছয়টি বিভাগের মধ্যে চারটি যন্ত্রের সাহায্যে রক্ষা করা যেতে পারে - স্ট্রিপ তাপমাত্রা, ফিল্মের ওজন, রঙ পরিমাপ এবং টেনশন লগিং। এটি একটি আফটারথট হিসাবে পরিবর্তে লাইনের অংশ হিসাবে পরিমাপ কেনার যুক্তি।
পণ্যের সাথে লাইনের মিল: স্ট্যান্ডার্ড আবরণ বনাম A2 ফায়ার-রেটেড কয়েল
সম্পূর্ণ ভিন্ন পণ্যের জন্য একই মূল্যের দুটি কয়েল লাইন তৈরি করা যেতে পারে। নীচের তুলনাটি ছয় মাত্রার স্কোর করে যা ক্রেতারা সাধারণত একে অপরের বিরুদ্ধে ওজন করে।
রাডার একটি স্ট্যান্ডার্ড PE বা PVDF কয়েল লেপ লাইনের সাথে A2 ফায়ার-রেটেড কয়েল কম্পোজিট উৎপাদনের জন্য কনফিগার করা একটি লাইনের সাথে তুলনা করে, ছয়টি মাত্রায় 0 থেকে 10 পর্যন্ত স্কোর করা হয়। স্ট্যান্ডার্ড লাইন লাইন স্পিড, ফিল্ম বিল্ড নমনীয়তা এবং শক্তি দক্ষতার উপর জয়লাভ করে, কারণ এটি সহজ রসায়ন চালায় এবং রেসিপিগুলি আরও দ্রুত পরিবর্তন করে। A2 কনফিগারেশন ফায়ার পারফরম্যান্স এবং পরিবর্তন নমনীয়তার উপর জয়লাভ করে, যেহেতু এটি সাধারণত একটি একক পাসে অ্যালুমিনিয়াম ত্বকের সাথে একটি ফায়ার-রেটেড কোরকে একত্রিত করে। কোন আকৃতিই পরম পদে ভাল নয়; তারা কেবল বিভিন্ন পণ্য এবং বিভিন্ন বাজার বর্ণনা করে। উদ্ধৃতি পর্যায়ে যা গুরুত্বপূর্ণ তা হল যে ছয়টি অক্ষগুলি জেনেরিক বেঞ্চমার্কের পরিবর্তে আপনার নিজের পণ্যের মিশ্রণের বিপরীতে স্কোর করা হয়, কারণ বাহ্যিক ক্ল্যাডিংয়ের জন্য অপ্টিমাইজ করা একটি লাইন এমন একটি উদ্ভিদের জন্য খারাপ মিল যা প্রতি শিফটে রঙ পরিবর্তন করে। যদি ফায়ার-রেটেড প্যানেলগুলি আপনার রোডম্যাপে থাকে, তাহলে কম ফিল্মের ওজনে আনুগত্যের অক্ষটি সবচেয়ে কঠিন পরীক্ষা করুন, যেখানে খনিজ-ভর্তি সিস্টেমগুলি প্লেইন পলিয়েস্টার থেকে আলাদাভাবে আচরণ করে।
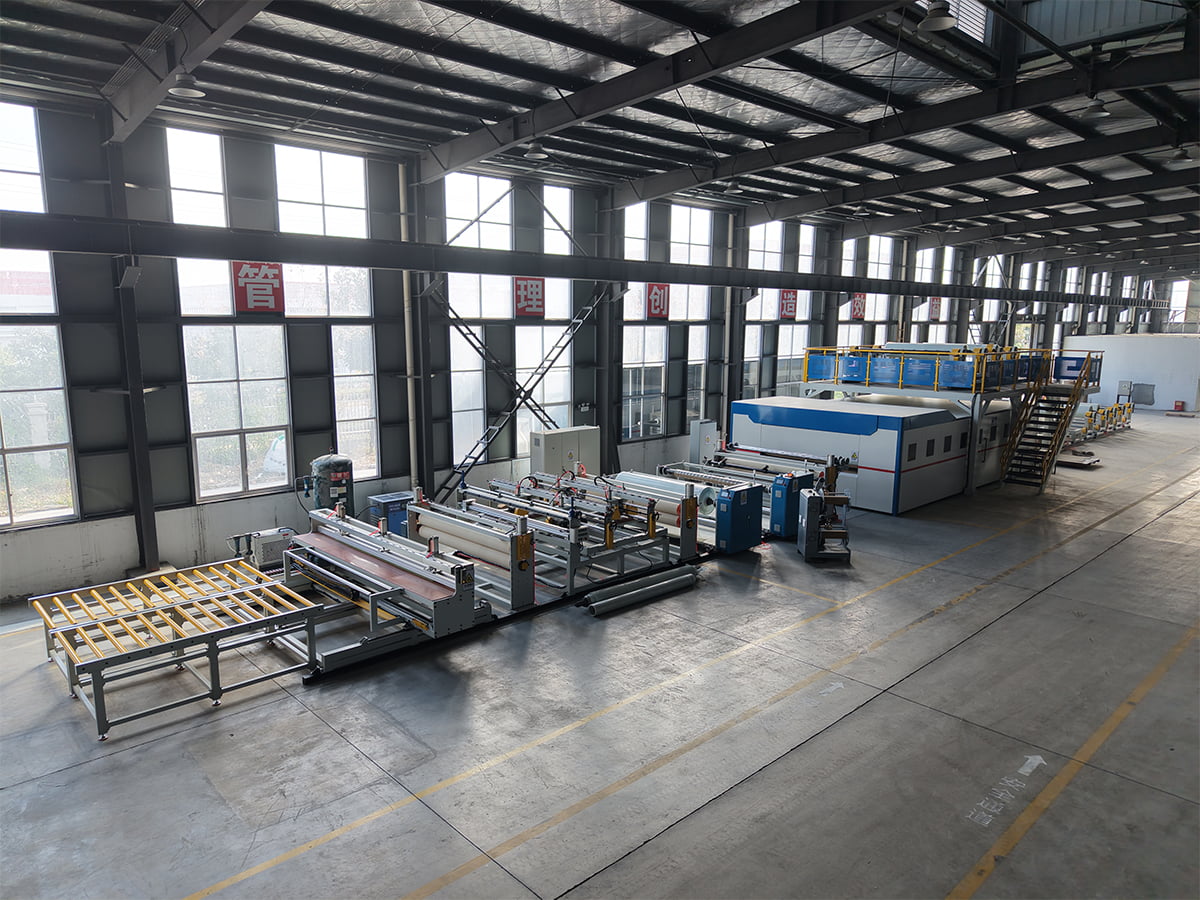
 A2 কয়েল উৎপাদন লাইন/A2 ACP যৌগিক লাইন সরঞ্জাম আনুষাঙ্গিক পণ্য দেখুন →
চুক্তির মধ্যে লকিং মূল্য সহনশীলতা
একটি উদ্ধৃতি যা শুধুমাত্র গতি এবং কুণ্ডলী প্রস্থের তালিকা করে ব্যয়বহুল ভেরিয়েবলগুলিকে খোলা রাখে। নীচের সারণীটি যাচাইকৃত গ্রহণযোগ্যতার মানদণ্ড হিসাবে লেখার মূল্যের পরামিতিগুলি দেখায়, প্রতিটি পরীক্ষা করার জন্য ব্যবহৃত পদ্ধতির সাথে।
| প্যারামিটার | ব্যবহারিক ব্যান্ড | কেন এটা গুরুত্বপূর্ণ | কিভাবে যাচাই করবেন |
|---|---|---|---|
| আবরণ ফিল্ম নির্মাণ | টার্গেট প্লাস বা মাইনাস 2 মাইক্রন | গ্লস, রঙ এবং ওয়ারেন্টি জীবন সেট করে | স্ট্রিপ ওজন পরীক্ষা বা XRF |
| সর্বোচ্চ ধাতব তাপমাত্রা | 224 থেকে 232 ডিগ্রি সেলসিয়াস | আন্ডার-কিউর আঠালোকে দুর্বল করে, ওভার-কিউর ফিল্মকে ভ্রূণ করে | প্রতিটি কয়েলে থার্মোবেল স্ট্রিপ |
| লাইনের গতি stability | সেট গতির 3 শতাংশের মধ্যে | স্পিড সুইং ফিল্ম নির্মাণ এবং বাস সময় স্থানান্তর | 8 ঘন্টা ধরে ড্রাইভ ট্রেন্ড লগ |
| সমতলকরণের পরে স্ট্রিপ সমতলতা | 0 থেকে 3 আই-ইউনিট | নমন এবং স্তরিতকরণের পরেই তরঙ্গতা দেখা দেয় | একটি সমতল প্লেট উপর সোজা প্রান্ত |
| স্প্লিসার চক্রের সময় | পূর্ণ গতিতে 45 থেকে 90 সেকেন্ড | স্ক্র্যাপের দৈর্ঘ্য এবং সঞ্চয়কারীর ভলিউম নির্ধারণ করে | গ্রহণের সময় সময়মত রান |
এখানে তালিকাভুক্ত নয় এমন কিছু এখনও আলোচনাযোগ্য, তবে প্রথম কয়েল থ্রেড হওয়ার আগে আলোচনা করা অনেক সহজ।
একটি সংক্ষিপ্ত প্রি-অর্ডার চেকলিস্ট
কোনো সরবরাহকারীকে সংক্ষিপ্ত তালিকাভুক্ত করার আগে নীচের তালিকাটি একটি ফিল্টার হিসাবে ব্যবহার করুন, সুযোগটি একটি আবরণ লাইন, একটি যৌগিক লাইন বা একটি একক সংশ্লিষ্ট মেশিন হোক না কেন।
- আপনি যে খাদ এবং মেজাজ চালাতে চান তা সহ বাস্তব কয়েলের নমুনা পাঠান, শুধু মিল সার্টিফিকেট নয়।
- তিন লাইনের গতিতে রেকর্ড করা স্ট্রিপ তাপমাত্রা প্রোফাইলের জন্য জিজ্ঞাসা করুন, একটি নয়।
- আপনার দুটি সবচেয়ে সাধারণ পণ্যের মধ্যে রেসিপি পরিবর্তনের সময় নিশ্চিত করুন।
- চালানের আগে ফিল্ম বিল্ড, আনুগত্য এবং রঙের জন্য গ্রহণযোগ্যতার পদ্ধতিতে সম্মত হন।
- কোন খুচরা যন্ত্রাংশ স্থানীয়ভাবে রাখা হয় এবং কিভাবে দূরবর্তী সহায়তা প্রদান করা হয় তা পরীক্ষা করুন।
- একটি সরবরাহকারী A2 কোর, প্রলিপ্ত অ্যালুমিনিয়াম কয়েল এবং বন্ডিং ফিল্মও সরবরাহ করতে পারে কিনা তা নিশ্চিত করুন, কারণ একটি একক উত্স কমিশনিং লুপকে ছোট করে।
এই প্রশ্নগুলি জিজ্ঞাসা করার সর্বোত্তম মুহূর্তটি ক্রয় আদেশের আগে, যখন ইঞ্জিনিয়ারদের এখনও লিভারেজ এবং বিকল্প থাকে। আপনি যদি একটি নির্দিষ্ট পণ্য সম্পর্কে দ্বিতীয় মতামত চান - প্রলিপ্ত কয়েল, ফায়ার-রেটেড কম্পোজিট কয়েল, মেঝে বা চামড়ার লাইন - দ্রুততম রুট আমাদের প্রসেস ইঞ্জিনিয়ারদের কাছে আপনার টার্গেট স্পেসিফিকেশন পাঠান এবং তাদের একটি ক্যাটালগ পৃষ্ঠার পরিবর্তে একটি প্রক্রিয়া রুট দিয়ে প্রতিক্রিয়া জানাতে দিন৷৷