
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

বিল্ডিং উপাদান শিল্পে, একটি ACP লাইন হল অ্যালুমিনিয়াম কম্পোজিট প্যানেলের (ACP) জন্য একটি অবিচ্ছিন্ন উত্পাদন লাইন। আপনি যখন সাশ্রয়ী মূল্যের সংযোগ প্রোগ্রাম খুঁজছেন তখন যদি একটি অনুসন্ধান আপনাকে এখানে নিয়ে আসে, অনুগ্রহ করে মনে রাখবেন যে এই নিবন্ধটি ACP এর উত্পাদন অর্থ কভার করে৷ এসিপি লাইনগুলি অ্যালুমিনিয়াম কয়েল, মূল উপাদান, বন্ডিং ফিল্ম এবং প্রতিরক্ষামূলক ফিল্মকে সম্মুখভাগ, প্রাচীর ক্ল্যাডিং, চিহ্ন, সিলিং এবং অভ্যন্তরীণ প্যানেল নির্মাণের জন্য ফিনিশড প্যানেলে প্রক্রিয়া করে। একটি ACP লাইন কেনার সিদ্ধান্ত অনেক বছর ধরে আপনার পণ্যের গুণমান, অপারেটিং খরচ এবং বাজারের নমনীয়তাকে প্রভাবিত করে। এই কারণে, সরঞ্জাম নির্বাচন একটি সাধারণ মূল্য তুলনা তুলনায় আরো মনোযোগ প্রাপ্য.
একটি ACP লাইন কি করে
একটি এসিপি লাইন একটি নিয়ন্ত্রিত প্রবাহে বিভিন্ন প্রক্রিয়ার ধাপকে একত্রিত করে। একটি সাধারণ রেখা অ্যালুমিনিয়াম কয়েল খুলে দেয়, পৃষ্ঠকে পরিষ্কার করে এবং প্রিট্রিট করে, আঠালো বা ফিল্ম প্রয়োগ করে, দুটি অ্যালুমিনিয়াম স্কিনের মধ্যে মূল উপাদানকে লেমিনেট করে, স্যান্ডউইচকে ঠান্ডা করে, প্রান্তগুলি ছাঁটাই করে এবং প্যানেলে কেটে দেয়। কিছু এসিপি লাইনে প্রতিরক্ষামূলক ফিল্ম, পিলেবল ফিল্ম বা অগ্নি-প্রতিরোধী কোর রোলের জন্য ফিডিং স্টেশনও অন্তর্ভুক্ত থাকে। লাইনটিকে একটি শীট থেকে শীট ইউনিট, একটি কুণ্ডলী থেকে শীট ইউনিট বা একটি কুণ্ডলী থেকে কুণ্ডলী ইউনিট হিসাবে সাজানো যেতে পারে। প্রতিটি ব্যবস্থা লাইনের পদচিহ্ন, শ্রমের প্রয়োজনীয়তা এবং প্যানেল আউটপুট পরিবর্তন করে।
উপরের অনুভূমিক বার চার্টটি বিভিন্ন ACP লাইন কনফিগারেশনের সাধারণ অপারেটিং গতির তুলনা করে। এটি একটি সর্বাধিক স্পেসিফিকেশন নয়, তবে একটি স্থিতিশীল ব্যাচের সাথে লাইনটি তৈরি করার সময় অপারেটররা কী আশা করতে পারে তার গড়। PE ACP লাইন সাধারণত দ্রুত চলে কারণ পলিথিন কোর খাওয়ানো সহজ এবং কম তাপমাত্রায় স্তরিত হয়। A2 লাইনগুলি ধীর কারণ খনিজ-ভিত্তিক অগ্নিরোধী কোরগুলির জন্য আরও যত্নশীল গরম, চাপ এবং পরিচালনার প্রয়োজন হয়। কয়েল-টু-কয়েল A2 লাইনগুলি এখনও একটি ভাল গতি ধরে রাখে কারণ তারা প্রতিটি চক্রে বারবার শীট সারিবদ্ধকরণ এবং থ্রেডিং এড়ায়। মোটা প্যানেল, ভারী অ্যালুমিনিয়াম কয়েল এবং অতিরিক্ত পরিদর্শন স্টেশনগুলি গড় গতি কমিয়ে দেয়।
মূল মডিউল এবং প্রক্রিয়া প্রবাহ
প্রতিটি মডিউল পরেরটির সাথে কতটা ভাল কাজ করে তার দ্বারা একটি ACP লাইনের কর্মক্ষমতা নির্ধারিত হয়। ক্লিনিং ইউনিট, আঠালো অ্যাপ্লিকেশন স্টেশন এবং কাটিং বিভাগ উপেক্ষা করার সময় একটি সাধারণ ভুল হল শুধুমাত্র লেমিনেটিং ইউনিটের সাথে তুলনা করা। এই মডিউলগুলির খোসার শক্তি, চাক্ষুষ পৃষ্ঠের গুণমান এবং মাত্রিক নির্ভুলতার উপর সরাসরি প্রভাব রয়েছে। নিম্নলিখিত সারণী প্রধান প্রক্রিয়া পর্যায় এবং তাদের গুণমান প্রভাব একটি সরলীকৃত দৃশ্য দেয়.
| মডিউল | ফাংশন | গুণমানের প্রভাব |
|---|---|---|
| আনকোয়লার | নিয়ন্ত্রিত টান অধীনে অ্যালুমিনিয়াম কুণ্ডলী ফিড | স্থিতিশীল উত্তেজনা স্ক্র্যাচ এবং বিকৃতি প্রতিরোধ করে |
| প্রিট্রিটমেন্ট এবং পরিষ্কার করা | বন্ধন জন্য অ্যালুমিনিয়াম পৃষ্ঠ প্রস্তুত | ভাল আনুগত্য একটি পরিষ্কার এবং রাসায়নিকভাবে চিকিত্সা করা পৃষ্ঠের উপর নির্ভর করে |
| রোলার আবরণ বা ফিল্ম স্তরায়ণ | অ্যালুমিনিয়াম মুখে আঠালো বা পলিমার ফিল্ম প্রয়োগ করে | অভিন্ন আবরণ বেধ বায়ু পকেট এবং ছুলা ব্যর্থতা হ্রাস |
| লেমিনেটিং ইউনিট | বন্ড কোর এবং অ্যালুমিনিয়াম ত্বক তাপ এবং চাপ অধীনে | চাপ এবং রোল ফাঁক নিয়ন্ত্রণ চূড়ান্ত বন্ড শক্তি |
| কুলিং কনভেয়ার | বন্ধন সেট করে এবং তাপীয় চাপ কমায় | অসম শীতলতা নমন এবং অবশিষ্ট চাপ সৃষ্টি করে |
| ছাঁটাই এবং কাটা | প্রান্তগুলি ছাঁটাই করে এবং প্যানেলগুলিকে দৈর্ঘ্যে কাটে৷ | সঠিক কাটিং মাত্রিক সহনশীলতা এবং বর্গক্ষেত্র নির্ধারণ করে |
এই টেবিলের বার্তাটি সহজ: একটি শক্তিশালী লাইন একটি একক ভারী প্রেস নয়; এটি একটি ভারসাম্যপূর্ণ ব্যবস্থা। উদাহরণস্বরূপ, একটি ভাল প্রিট্রিটমেন্ট বিভাগ তেল এবং অক্সাইডের অবশিষ্টাংশগুলিকে সরিয়ে দেয় যাতে আঠালো একটি স্থিতিশীল বন্ধন তৈরি করতে পারে। যদি আঠালো আবরণ অসম হয়, এমনকি সবচেয়ে ব্যয়বহুল মূল উপাদান বুদবুদ বা প্রান্ত বিচ্ছেদ ঘটাতে পারে। কুলিং সেকশনটি যথেষ্ট দীর্ঘ না হলে, প্যানেলগুলি উষ্ণ হতে পারে এবং স্ট্যাকিংয়ের সময় বিকৃত হতে পারে। একটি উদ্ভিদ পরিদর্শনের সময়, জিজ্ঞাসা করুন কিভাবে লাইনটি প্রতিটি ধাপে উত্তেজনা, রোলার গ্যাপ, গরম করা, ঠান্ডা করা এবং কাটা নিয়ন্ত্রণ করে।
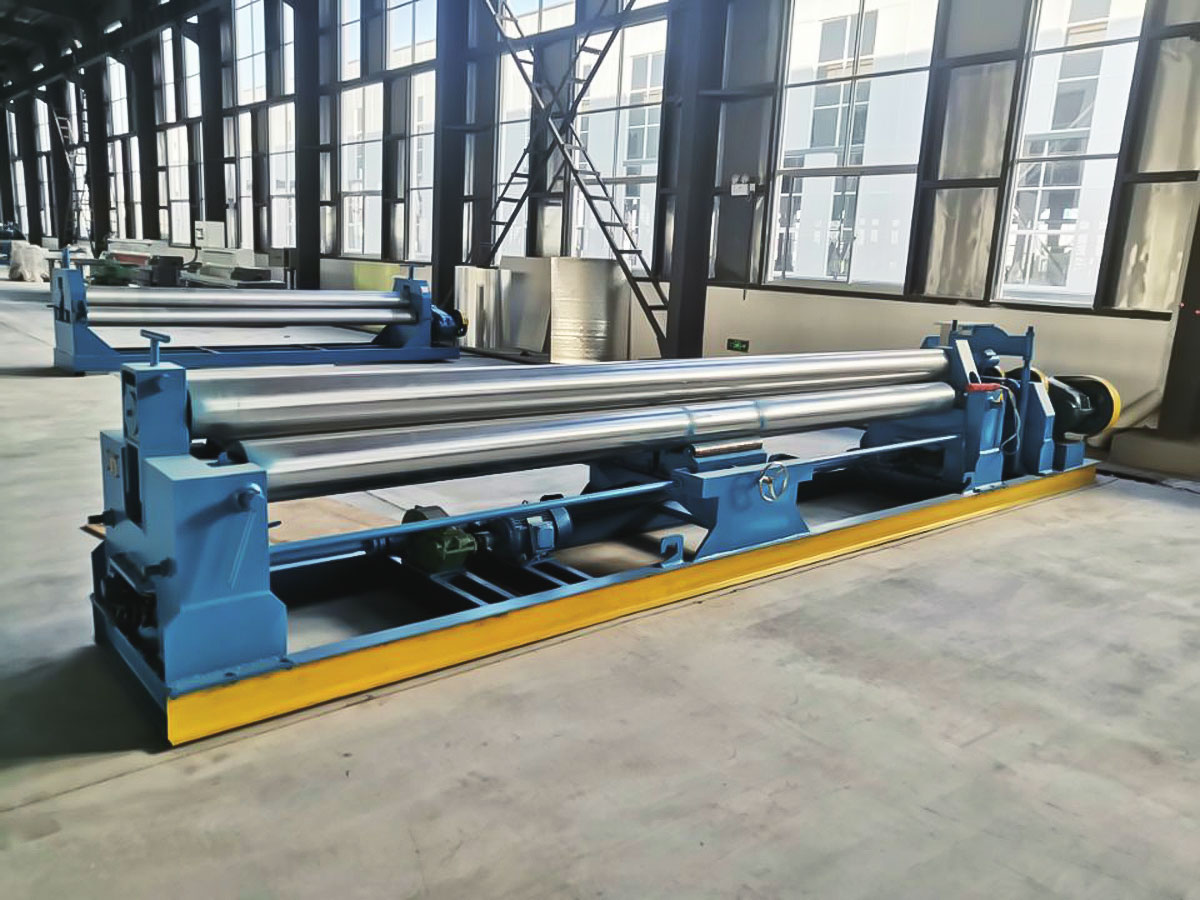
যে নির্মাতারা A2 ফায়ারপ্রুফ কোর রোলগুলি প্রক্রিয়া করে তারা প্রায়শই একটি কয়েল-টু-কয়েল ACP লাইন পছন্দ করে কারণ মূল উপাদান একটি রোল হিসাবে সরবরাহ করা হয় এবং দুটি অ্যালুমিনিয়াম মুখ ক্রমাগত স্তরিত হয়।
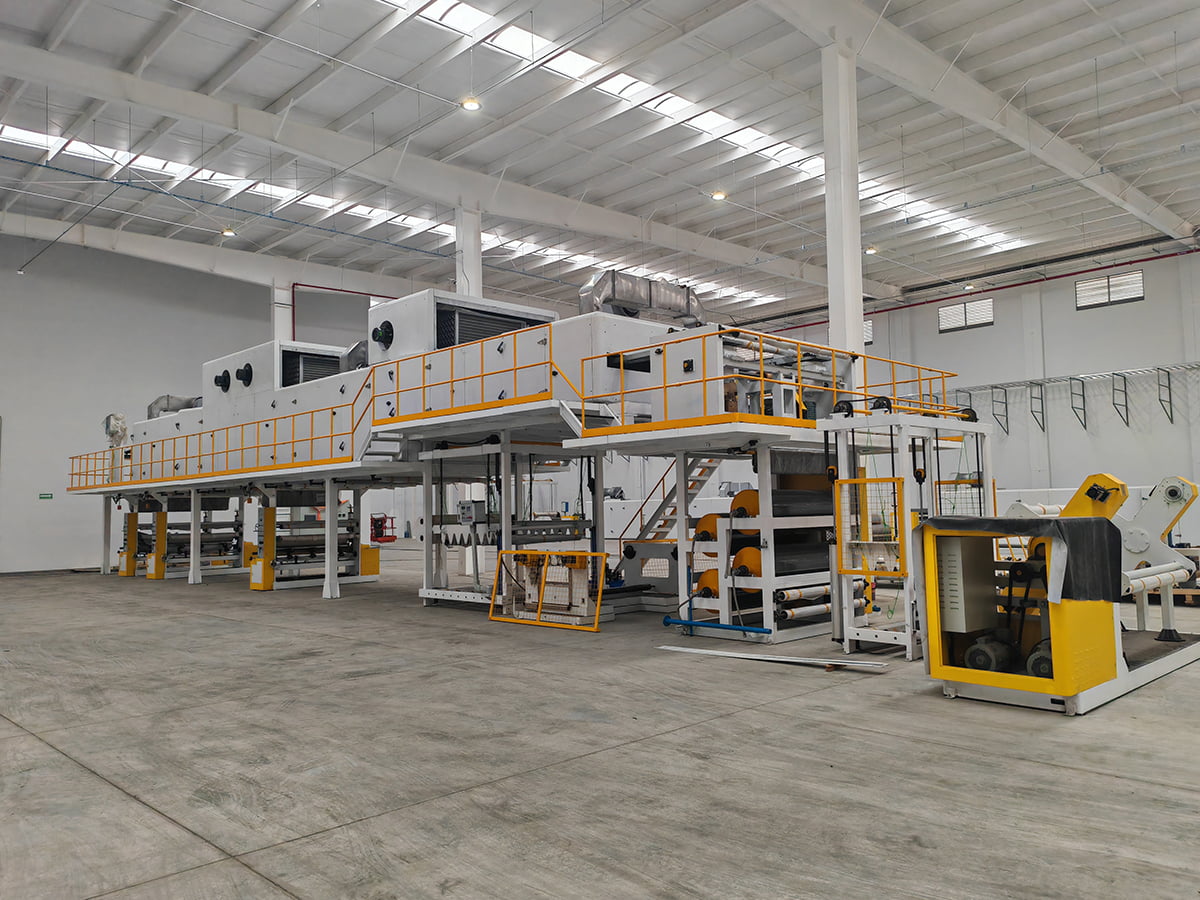
 A2 কয়েল-টু-কয়েল মেটাল কম্পোজিট প্যানেল উৎপাদন লাইন এই লাইনটি A2 ফায়ারপ্রুফ খনিজ কোর রোলগুলিকে একটি অবিচ্ছিন্ন কয়েল-টু-কয়েল ল্যামিনেশন প্রক্রিয়ায় প্রক্রিয়া করে, এটি অগ্নি-নিরাপদ সম্মুখ প্যানেলের উপর দৃষ্টি নিবদ্ধ নির্মাতাদের জন্য একটি ব্যবহারিক পছন্দ করে তোলে। পণ্য দেখুন →
A2, B1, এবং PE ACP লাইন: কিভাবে তারা আলাদা
ফায়ার পারফরম্যান্স হল প্রথম ফ্যাক্টর যা বেশিরভাগ ACP ক্রেতারা বিবেচনা করেন। A2 হল ইউরোপীয় EN 13501-1 শ্রেণীবিভাগে একটি সীমিত দাহ্যতা গ্রেড এবং বাহ্যিক বিল্ডিংয়ের সম্মুখভাগের জন্য ব্যাপকভাবে ব্যবহৃত হয় যেখানে ফায়ার কোডগুলি দাহ্য পদার্থকে সীমাবদ্ধ করে। B1 একটি শিখা-retardant গ্রেড; এটিতে এখনও পলিথিন রয়েছে তবে সংযোজন রয়েছে যা শিখার বিস্তারকে ধীর করে দেয়। PE কোর প্যানেলগুলির কোনও বিশেষ অগ্নি-প্রতিরোধী দাবি নেই এবং সাধারণত চিহ্ন, অভ্যন্তর সজ্জা এবং স্বল্প-জীবনের প্রকল্পগুলির জন্য ব্যবহৃত হয়। মূল উপাদান শুধুমাত্র অগ্নি কর্মক্ষমতা পরিবর্তন করে কিন্তু লাইন কনফিগারেশন, চাপ সেটিংস, গরম করার প্রোফাইল এবং গতিও পরিবর্তন করে।
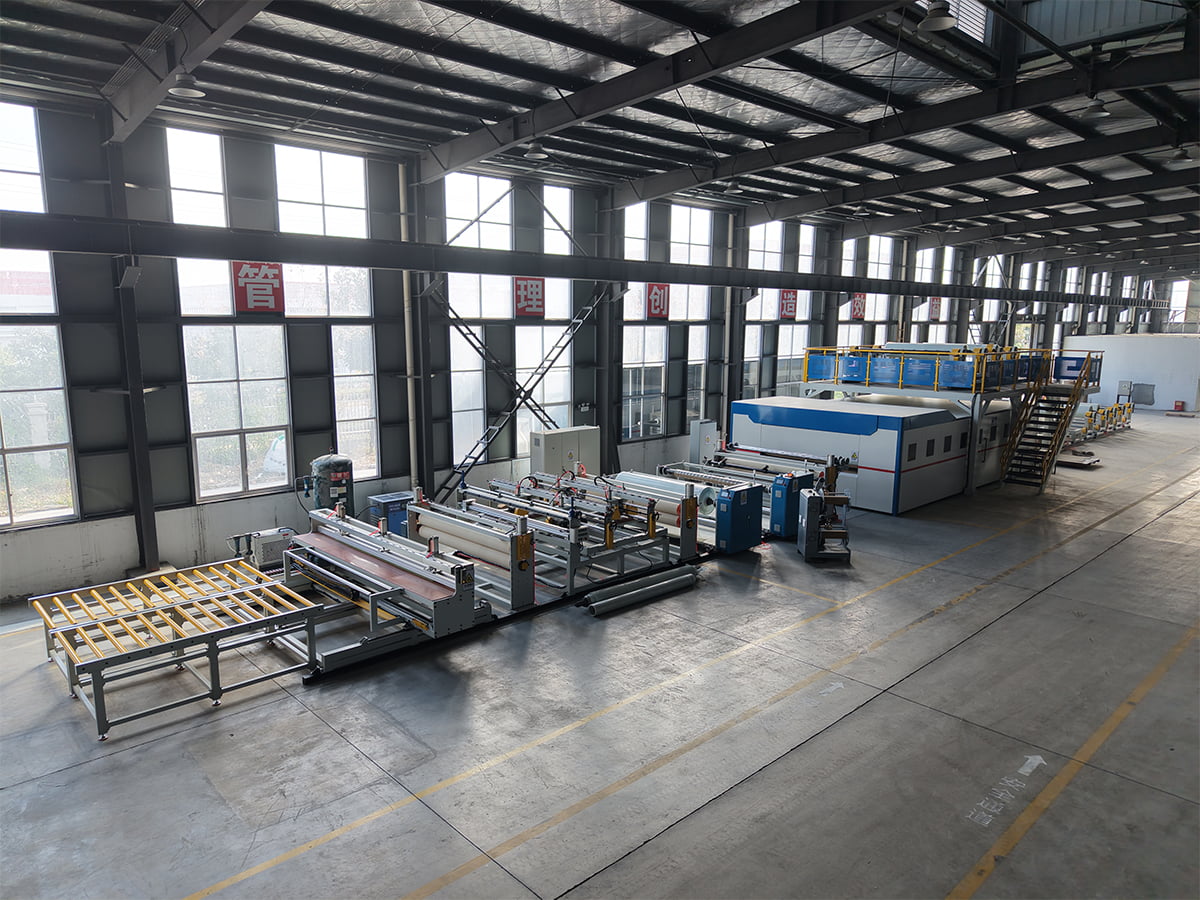
যেহেতু A2 এবং B1 কোরগুলির বিভিন্ন ঘনত্ব এবং পৃষ্ঠের আচরণ রয়েছে, তাই একটি উত্পাদন লাইন অত্যধিক পরিবর্তনের সময় ছাড়াই উভয়কেই পরিচালনা করার জন্য ডিজাইন করা আবশ্যক। একটি দ্বিমুখী ধাতব যৌগিক প্যানেল লাইন একটি সাধারণ উত্তর, কারণ এটি অপারেটরকে অগ্নি-প্রতিরোধী খনিজ কোর এবং শিখা-প্রতিরোধী পলিথিন কোরের মধ্যে স্যুইচ করতে দেয়। এই কনফিগারেশনটি গ্রাহকদের কাছে একটি স্পষ্ট সংকেতও পাঠায়: কারখানাটি দ্বিতীয় সম্পূর্ণ লাইনে বিনিয়োগ না করেই বিল্ডিং কোড পরিবর্তনের প্রতিক্রিয়া জানাতে পারে।
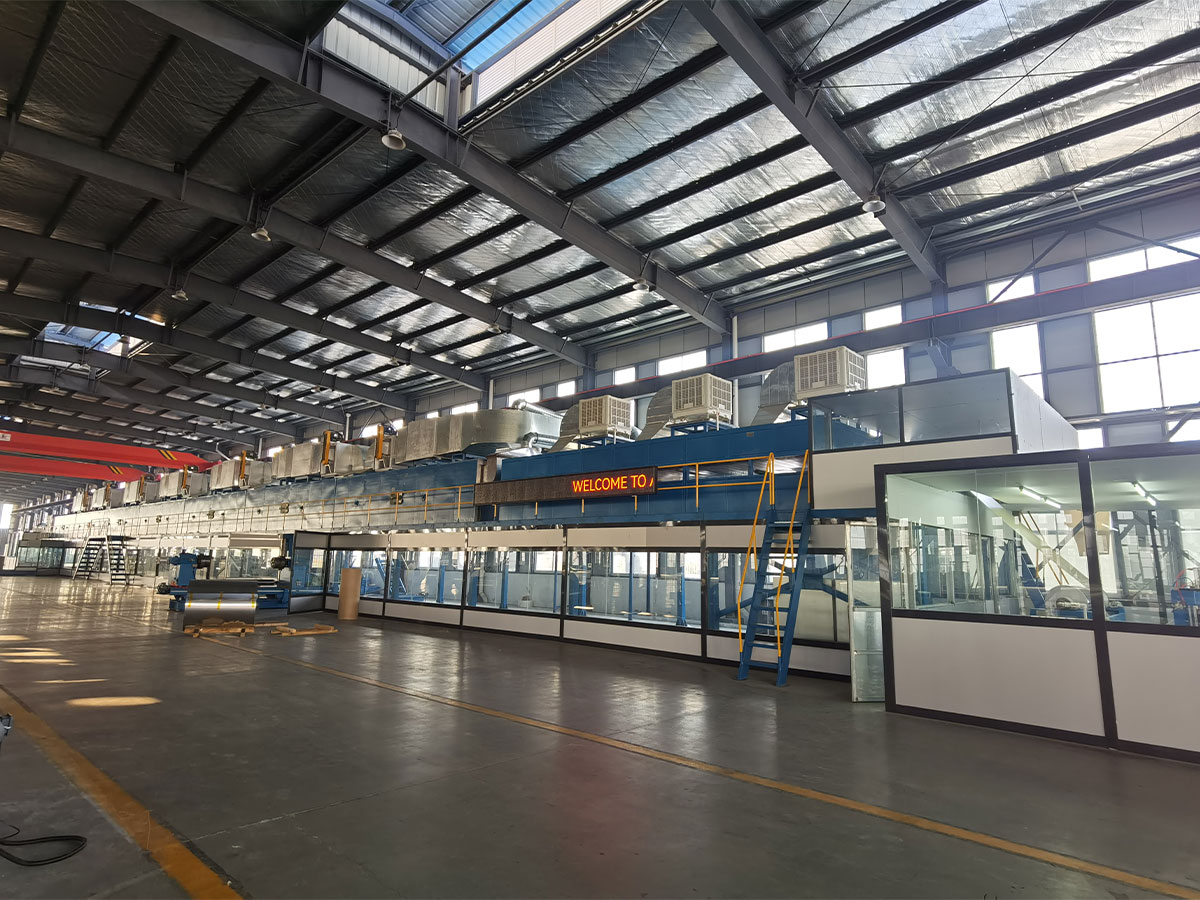
 A2/B1 ডুয়াল-পারপাস মেটাল কম্পোজিট প্যানেল প্রোডাকশন লাইন এই দ্বি-মুখী লাইনটি একটি প্ল্যাটফর্মে A2 খনিজ কোর এবং PE/B1 এক্সট্রুড কোরের মধ্যে স্যুইচ করে, অগ্নি নিরাপত্তার চাহিদা পরিবর্তনের জন্য নমনীয় উত্পাদন এবং আরও ভাল সরঞ্জাম ব্যবহারের প্রস্তাব দেয়। পণ্য দেখুন →
উপরের রাডার চার্টটি পরীক্ষাগার পরীক্ষার ডেটার বিকল্প নয়, তবে এটি প্রতিটি পণ্য পরিবার অফার করে এমন ভারসাম্য সনাক্ত করতে সহায়তা করে। A2 স্পষ্টভাবে অগ্নি নিরাপত্তা এবং সম্মুখের উপযোগীতার অক্ষগুলি জিতেছে, এই কারণেই এটি অনেক বাজারে উচ্চ-বৃদ্ধি এবং পাবলিক বিল্ডিংয়ের জন্য নির্দিষ্ট করা হয়েছে। B1 হল ইনডোর ওয়াল প্যানেল, বিজ্ঞাপন বোর্ড এবং খুচরা ফিট-আউট কাজের জন্য একটি সুষম বিকল্প। PE সবচেয়ে গঠনযোগ্য এবং উপাদান খরচে সস্তা; যাইহোক, এটি শুধুমাত্র ব্যবহার করা উচিত যেখানে ফায়ার কোডগুলি দাহ্য কোরের অনুমতি দেয়। একটি সূচনা পয়েন্ট হিসাবে এই তুলনা ব্যবহার করুন এবং তারপর আপনার উপাদান সরবরাহকারীর সাথে প্রকৃত শংসাপত্র নিশ্চিত করুন৷
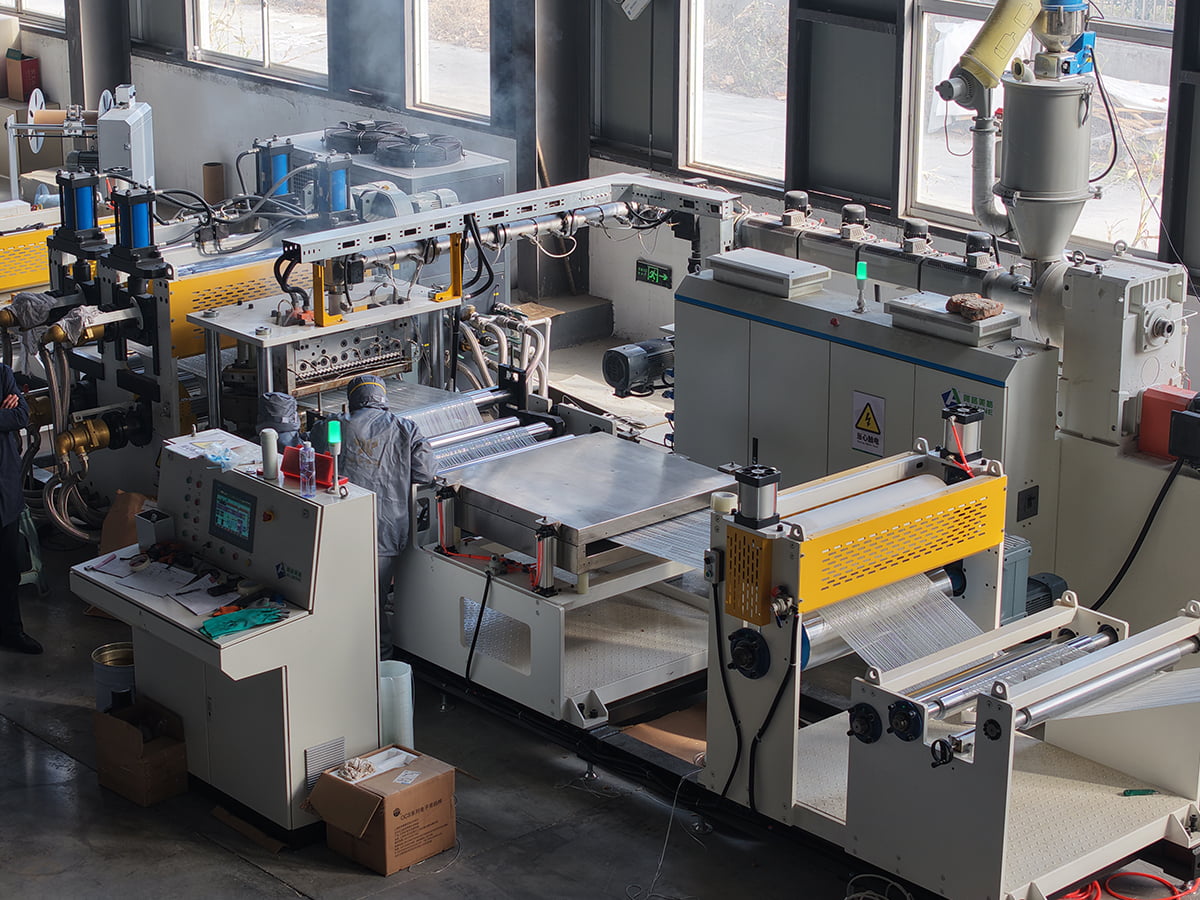
বাজেট-বান্ধব প্যানেল সহ বাজারে প্রবেশকারী প্রযোজকরা প্রায়শই একটি PE এবং B1 FR কম্পোজিট লাইন বেছে নেন, কারণ এটি একটি নির্দিষ্ট বেধ পর্যন্ত স্ট্যান্ডার্ড পলিথিন এবং শিখা-প্রতিরোধী কোর উভয়ই চালাতে পারে।
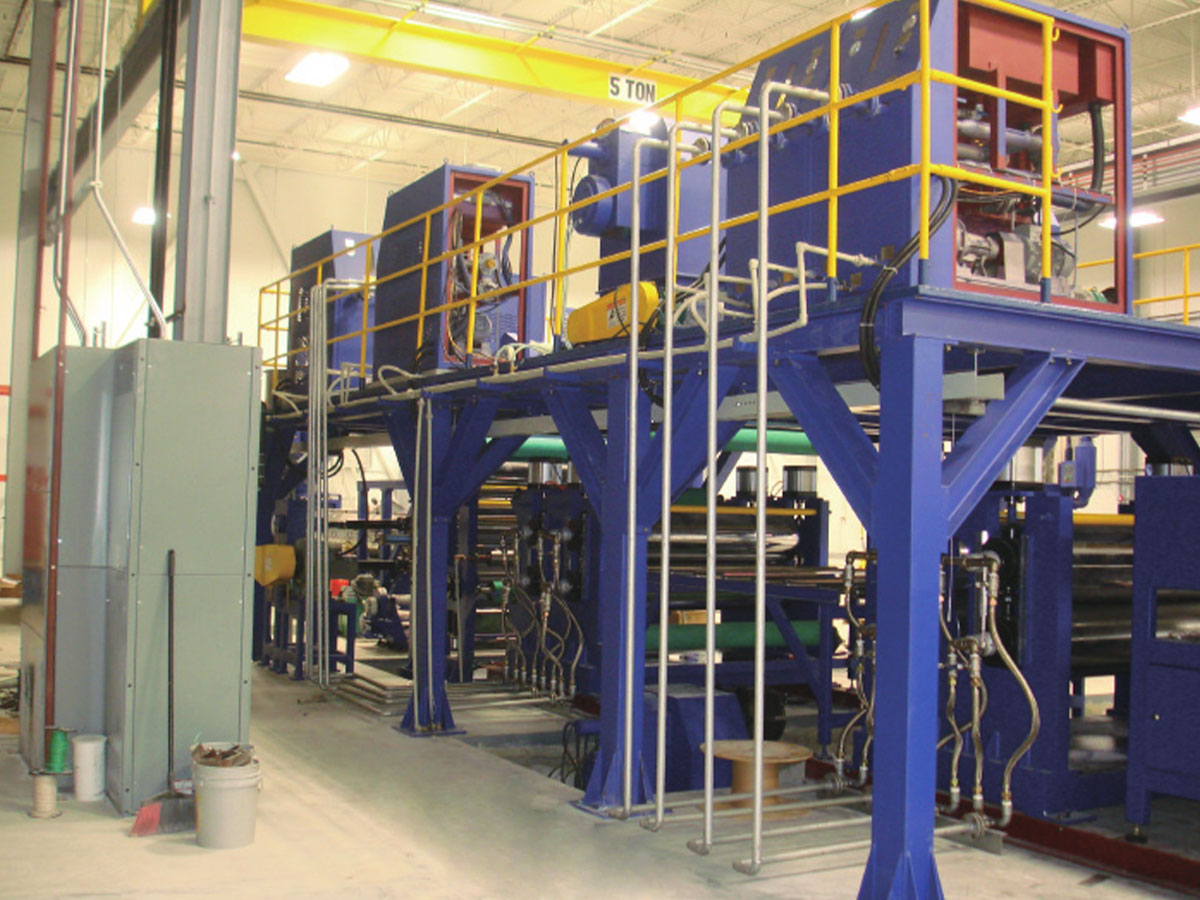 PE/B1 শিখা-প্রতিরোধী ACP যৌগিক উৎপাদন লাইন এই থার্মাল ল্যামিনেশন লাইনটি স্ট্যান্ডার্ড PE এবং B1 ফ্লেম-রিটার্ড্যান্ট কোর উভয়ই চালায়, PLC কন্ট্রোল এবং সমতলতা, দক্ষতা এবং উৎপাদন খরচের ভারসাম্য রাখতে একাধিক রোলার বিকল্প সহ। পণ্য দেখুন →
পারফরম্যান্স ডেটা গুরুত্বপূর্ণ
ACP লাইন তুলনা করার সর্বোত্তম উপায় হল প্রক্রিয়া বিবরণের পাশে সংখ্যার একটি সেট রাখা। প্রতিটি ক্রয়ের ক্ষেত্রে তিনটি সংখ্যা গুরুত্বপূর্ণ: লাইনের গতি, শক্তি খরচ এবং স্ক্র্যাপের হার। গতি নির্ধারণ করে আপনি প্রতি শিফটে কত বর্গ মিটার উৎপাদন করতে পারবেন, কিন্তু গতিই আপনাকে বলে না যে প্যানেলগুলি সমতল এবং ভালভাবে বন্ধন আছে কিনা। প্রতি মাসিক বিদ্যুতের বিলে শক্তি খরচ দেখা যায় এবং একটি দক্ষ মেশিন সেই খরচ নিয়ন্ত্রণে রাখে। স্ক্র্যাপ রেট হল লুকানো খরচ যা প্রায়শই একটি ভাল-নির্মিত লাইনকে একটি সস্তা থেকে আলাদা করে কারণ এটি সরাসরি আপনার উপাদান খরচকে প্রভাবিত করে।
উপরের কলাম চার্টটি মডিউল দ্বারা একটি মাঝারি আকারের ACP লাইনের আনুমানিক সংযুক্ত লোড দেখায়। প্রিট্রিটমেন্ট, যার মধ্যে রয়েছে পরিষ্কার করা, ধুয়ে ফেলা, শুকানো এবং কখনও কখনও রাসায়নিক চিকিত্সা, প্রায়শই সর্বাধিক সংযুক্ত লোড থাকে কারণ এটি অনেক পাম্প এবং শুকানোর পাখা চালায়। লেমিনেটিং ইউনিটটি আরেকটি বড় ভোক্তা কারণ এটি গরম করার উপাদান এবং ভারী রোলারকে শক্তি দেয়। আনওয়াইন্ডিং মডিউল কম শক্তি খরচ করে কিন্তু উপেক্ষা করা উচিত নয় কারণ এটি সঠিক টান প্রদান করতে হবে। কাটিং এবং আউটলেট হ্যান্ডলিং সরঞ্জাম একটি ছোট কিন্তু এখনও পরিমাপযোগ্য লোড যোগ করে। লাইনের তুলনা করার সময়, সরবরাহকারীকে মডিউল দ্বারা সংযুক্ত পাওয়ারের একটি সম্পূর্ণ তালিকা এবং পণ্যের ধরন অনুসারে ব্যবহার অনুমান করার জন্য জিজ্ঞাসা করুন।
কিভাবে একটি ACP লাইন নির্বাচন করবেন
আপনার পণ্য পরিকল্পনা দিয়ে শুরু করুন, মেশিনের ব্রোশার দিয়ে নয়। প্যানেলের প্রস্থ, বেধের পরিসীমা, মূল ধরন, রঙের পৃষ্ঠ এবং আপনার প্রয়োজনীয় সাপ্তাহিক আউটপুট সংজ্ঞায়িত করুন। তারপর সেই পরামিতিগুলির সাথে লাইনটি মেলে। উপরন্তু, একটি প্যানেলের আকার থেকে অন্য প্যানেলে পরিবর্তন করতে কতক্ষণ সময় লাগে তা জিজ্ঞাসা করুন, কারণ অনেক ACP অর্ডার ছোট এবং ঘন ঘন হয়। একটি রেখা যা বিস্তৃত আকারের পরিসর পরিচালনা করে তার সর্বোচ্চ গতি কম হলেও ইনভেন্টরি কমাতে পারে।
- প্যানেলের প্রস্থ: সাধারণত 1000 থেকে 1600 মিলিমিটার
- মূল বেধ: সাধারণত 2 থেকে 6 মিলিমিটার
- প্যানেলের বেধ সহনশীলতা: প্রায় প্লাস বা মাইনাস 0.2 মিলিমিটার
- সারফেস ফিনিস: PVDF, পলিয়েস্টার এবং অনুরূপ কয়েল আবরণ বিকল্প
- অটোমেশন স্তর: ম্যানুয়াল, আধা স্বয়ংক্রিয়, বা PLC নিয়ন্ত্রণ সহ সম্পূর্ণ স্বয়ংক্রিয়
ব্যাচের আকার অনেক ক্রেতার প্রত্যাশার চেয়ে বেশি ইউনিট খরচ প্রভাবিত করে।
উপরের লাইন চার্টটি ব্যাচের আকার এবং ইউনিট উৎপাদন খরচের মধ্যে একটি দৃষ্টান্তমূলক সম্পর্ক দেখায়। ছোট ব্যাচে, সেটআপের সময়, রঙ পরিবর্তন, পরিষ্কার করা এবং পরীক্ষার প্যানেলগুলি উত্পাদন সময়ের একটি বড় অংশ গ্রহণ করে। ব্যাচের আকার বাড়ার সাথে সাথে এই নির্দিষ্ট খরচগুলি আরও বর্গ মিটারে ছড়িয়ে পড়ে, তাই গড় খরচ দ্রুত কমে যায়। লাইন ডিজাইনের সাথে বক্ররেখার আকৃতি পরিবর্তিত হবে, কিন্তু নিম্নমুখী প্রবণতা হল খরচ পরিকল্পনার জন্য একটি নির্ভরযোগ্য সূচনা বিন্দু। আপনার অর্ডার ছোট হলে, দ্রুত রঙ পরিবর্তন এবং সংক্ষিপ্ত পরিচ্ছন্নতার চক্রের সাথে একটি লাইন চয়ন করুন যদিও এটির জন্য আরও বেশি খরচ হয়। যদি আপনার অর্ডার দীর্ঘ এবং পুনরাবৃত্তিমূলক হয়, লাইন গতি এবং ক্রমাগত অপারেশন আরো ফোকাস.
আরও বিশদ তুলনা পদ্ধতির জন্য, আমাদের পাশের নির্দেশিকা দেখুন কিভাবে একটি উচ্চ কর্মক্ষমতা ধাতু যৌগিক প্যানেল উত্পাদন লাইন নির্বাচন করুন . গাইড স্পেসিফিকেশন শীট, ফ্যাক্টরি অডিট, এবং ব্যবহারিক ভাষায় গ্রহণযোগ্যতা পরীক্ষা কভার করে।
সরবরাহকারীর অভিজ্ঞতা যা আপনার লাইনকে প্রভাবিত করে
সরঞ্জাম নির্মাণ অভিজ্ঞতা রোলার সারিবদ্ধতা, ফ্রেমের দৃঢ়তা, টেনশন নিয়ন্ত্রণ এবং নিরাপত্তা ইন্টারলকের মতো বিশদ বিবরণে দৃশ্যমান। জিয়াংসুতে আমাদের যন্ত্রপাতি বিভাগ 2004 সাল থেকে অ্যালুমিনিয়াম কম্পোজিট প্যানেল এবং কয়েল লেপ সরঞ্জামের সাথে জড়িত। আমাদের কোম্পানির দ্বারা উত্পাদিত A2 অ্যালুমিনিয়াম কম্পোজিট প্যানেল উত্পাদন লাইনটি জিয়াংসু প্রদেশ দ্বারা প্রথম সেট প্রধান সরঞ্জাম এবং মূল উপাদান হিসাবে স্বীকৃত হয়েছে। এই বিবরণগুলি গুরুত্বপূর্ণ কারণ একটি ACP লাইন অবশ্যই দীর্ঘ শিফটের জন্য অবিরাম চলতে হবে এবং ছোট নকশার ত্রুটিগুলি সাধারণত উত্পাদনের প্রথম বছরের পরে দেখা যায়। জিয়াংসু অ্যালুডেকো নিউ মেটেরিয়ালস-এর সরঞ্জাম সহায়ক হিসাবে, আমরা A2 কোর রোল, অ্যালুমিনিয়াম কয়েল এবং আঠালো ফিল্মের আচরণও বুঝতে পারি।
একটি ACP লাইন একটি দীর্ঘমেয়াদী সম্পদ। সঠিক পছন্দ নির্ভর করে আপনার বাজার, আপনার ফায়ার-রেটিং চাহিদা, আপনার উৎপাদনের পরিমাণ এবং আপনার বিক্রয়োত্তর সমর্থন প্রত্যাশার উপর। একটি বাস্তব উত্পাদন প্ল্যান্ট দেখুন, লাইন মডিউলগুলি পরিদর্শন করুন, প্রক্রিয়া ডেটা জিজ্ঞাসা করুন এবং বিতরণ এবং ইনস্টলেশনের সময়সূচী যাচাই করুন। যদি আমরা আপনাকে আপনার প্যানেলের আকার এবং বাজেটের জন্য একটি ACP লাইন তুলনা করতে সাহায্য করতে পারি, আমাদের ইঞ্জিনিয়ারিং দলের সাথে যোগাযোগ করুন . আমরা আপনার উৎপাদন লক্ষ্যগুলিকে একটি ব্যবহারিক লাইন প্রস্তাবে অনুবাদ করতে পারি৷৷