
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

দুটি PET/PP CFRT যৌগিক লাইন একই দাম, একই কাজের প্রস্থ এবং 1,200 kg/h পর্যন্ত একই প্রতিশ্রুতি বহন করতে পারে এবং এখনও দোকানের মেঝেতে খুব ভিন্নভাবে আচরণ করে। পার্থক্যটি সাধারণত এক্সট্রুশন সিস্টেমে বসে: স্ক্রু ব্যাস এবং দৈর্ঘ্য থেকে ব্যাসের অনুপাত, একটি গলিত পাম্প চাপকে স্থিতিশীল করে কিনা, কীভাবে ডাই লিপস সামঞ্জস্য করা হয় এবং রোল স্ট্যাক কীভাবে তাপ সরিয়ে দেয়। ফাইবার ওয়েট-আউট থেকে উইন্ডিং টেনশন পর্যন্ত ডাউনস্ট্রীম প্রতিটি পর্যায়, শুধুমাত্র এক্সট্রুডার যে গুণমান সরবরাহ করে তা সংরক্ষণ করতে পারে।
ব্যবহারিক নিয়মটি তাই সহজবোধ্য: প্রথমে এক্সট্রুশন সিস্টেমটি সংজ্ঞায়িত করুন এবং এর চারপাশে বাকি লাইনটিকে আকার দিন। একটি আবরণ, লেমিনেটিং বা এমবসিং স্টেজ যা এক্সট্রুডার খাওয়াতে পারে তার চেয়ে দ্রুত রেট করা এটি সেই ক্ষমতা যার জন্য আপনি অর্থ প্রদান করেন এবং কখনই ব্যবহার করেন না। আউটপুটের জন্য একটি এক্সট্রুডার আকারের কিন্তু আপনি যে উপাদানটি চালান তার জন্য নয় এটি আপনাকে মেশিনের জীবনের জন্য গেজ ড্রিফ্ট, জেল দাগ এবং অকাল স্ক্রু পরিধান দেবে। এই নিবন্ধটি কভার করে যে একটি এক্সট্রুশন সিস্টেম একটি যৌগিক লাইনে কী অন্তর্ভুক্ত করে, কীভাবে এটিকে PET, PP, PVC এবং ভরা যৌগগুলির সাথে মেলে, কোন সহনশীলতাগুলি বাণিজ্যিক ওজন বহন করে এবং চূড়ান্ত অর্থপ্রদানের আগে কী পরীক্ষা করতে হবে৷
একটি যৌগিক লাইনে একটি এক্সট্রুশন সিস্টেম হিসাবে কি গণনা করা হয়
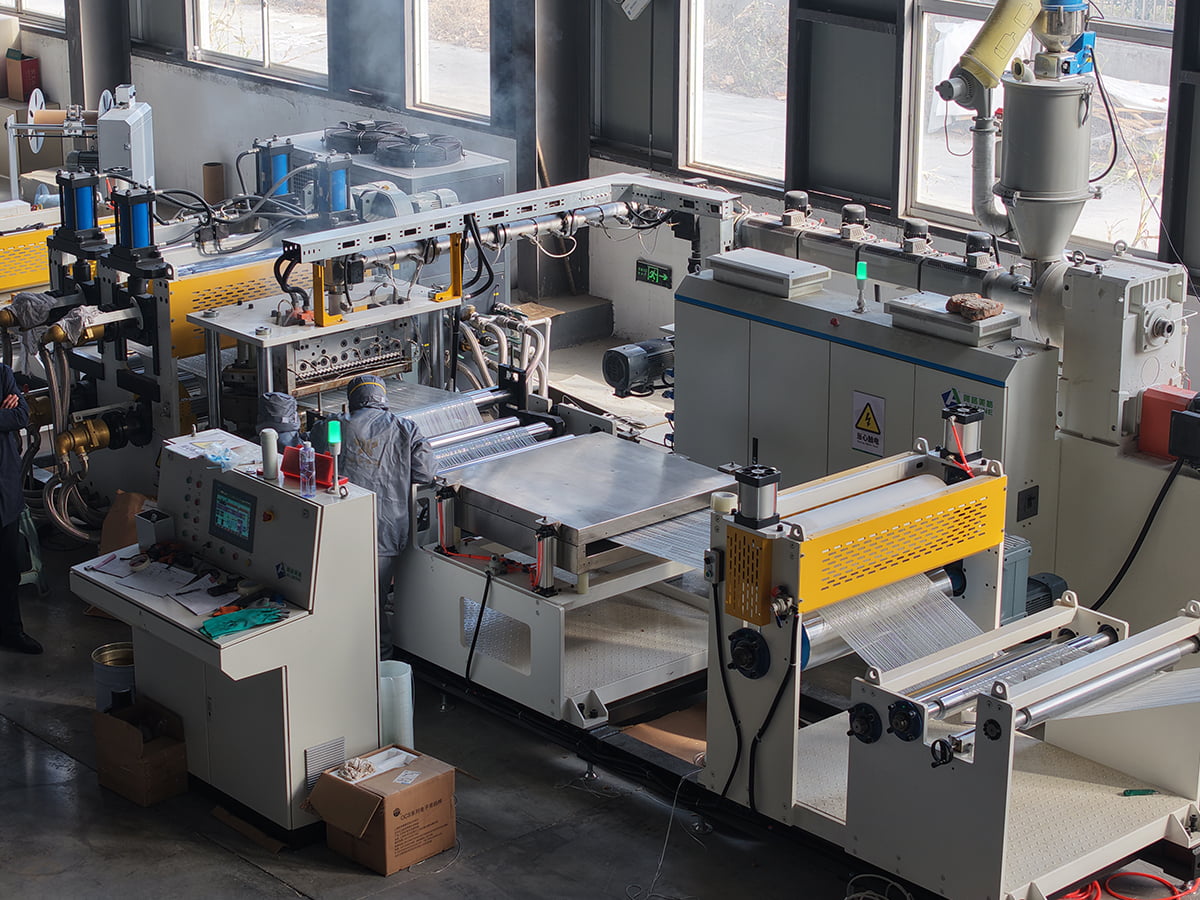
একটি কম্পোজিট প্রোডাকশন লাইনে এক্সট্রুশন সিস্টেমটি একটি মেশিন নয় বরং ইউনিটগুলির একটি চেইন যা একই সেট পয়েন্টকে একসাথে ধরে রাখতে হবে: উপাদান পরিচালনা এবং শুকানো, স্ক্রু এবং ব্যারেল, একটি গলিত পাম্প বা চাপ নিয়ন্ত্রণ লুপ, ডাই, রোল স্ট্যাক বা কুলিং সেকশন এবং হাল-অফ যা লাইনের গতি সেট করে। ডাই এ পুরুত্ব তৈরি হয়, শীতল পর্যায়ে হিমায়িত হয়, এবং তারপর স্তরিত, এমবসড বা লেপা হয়।
পণ্যের সাথে শুল্ক পরিবর্তন হয়। একটি CFRT লাইন একটি পাতলা, গরম গলে যায় যা ক্রমাগত ফাইবারকে ভেজাতে হয়, যখন একটি ফ্লোরিং লাইন একটি ভারী ভরাট শীট বের করে যা পরে চূড়ান্ত গেজে ক্যালেন্ডার করা হয়। নীচের সারণীটি দেখায় কিভাবে একই হার্ডওয়্যার বিভাগ পণ্য থেকে পণ্যে অগ্রাধিকারে স্থানান্তরিত হয়।
| লাইনের ধরন | এক্সট্রুশন ডিউটি | সাধারণ পলিমার | আগে যাচাই করুন |
|---|---|---|---|
| PET/PP CFRT যৌগিক লাইন | অবিচ্ছিন্ন ফাইবারের গলিত গর্ভধারণ, তারপর শীট গঠন এবং স্তরায়ণ | PET, PP, কখনও কখনও PA | টার্গেট লাইন গতিতে ডাই প্রস্থ এবং ফাইবার ভেজা আউট জুড়ে তাপমাত্রা অভিন্নতা গলে |
| SPC মেঝে উত্পাদন লাইন | ভরা পিভিসি শীট এক্সট্রুশন, ক্যালেন্ডারিং এবং পরিধান স্তর স্তরায়ণ | ক্যালসিয়াম কার্বনেট ফিলার সহ পিভিসি | স্ক্রু এবং ব্যারেল পরিধান প্রতিরোধ, প্রতি ডাই প্রস্থে আউটপুট, ক্যালেন্ডারিংয়ের পরে গেজ নিয়ন্ত্রণ |
| পিভিসি/পিইউ চামড়া এমবসিং এবং লেপ লাইন | রিলিজ কাগজ বা ফ্যাব্রিক সম্মুখের প্লাস্টিকাইজিং এবং আবরণ | পিভিসি যৌগ, পিইউ | আবরণ বেধ পুনরাবৃত্তিযোগ্যতা, রোল তাপমাত্রা স্থায়িত্ব, পৃষ্ঠ ত্রুটি হার |
| ধাতু যৌগিক এবং কুণ্ডলী আবরণ লাইন | বাল্ক এক্সট্রুশনের পরিবর্তে আঠালো এবং লেপ স্তর | PE, PUR, ফিল্ম আঠালো | মূল শীটটি ঘরে কেনা বা উত্পাদিত হয় কিনা এবং কীভাবে আনুগত্য যাচাই করা হয় |
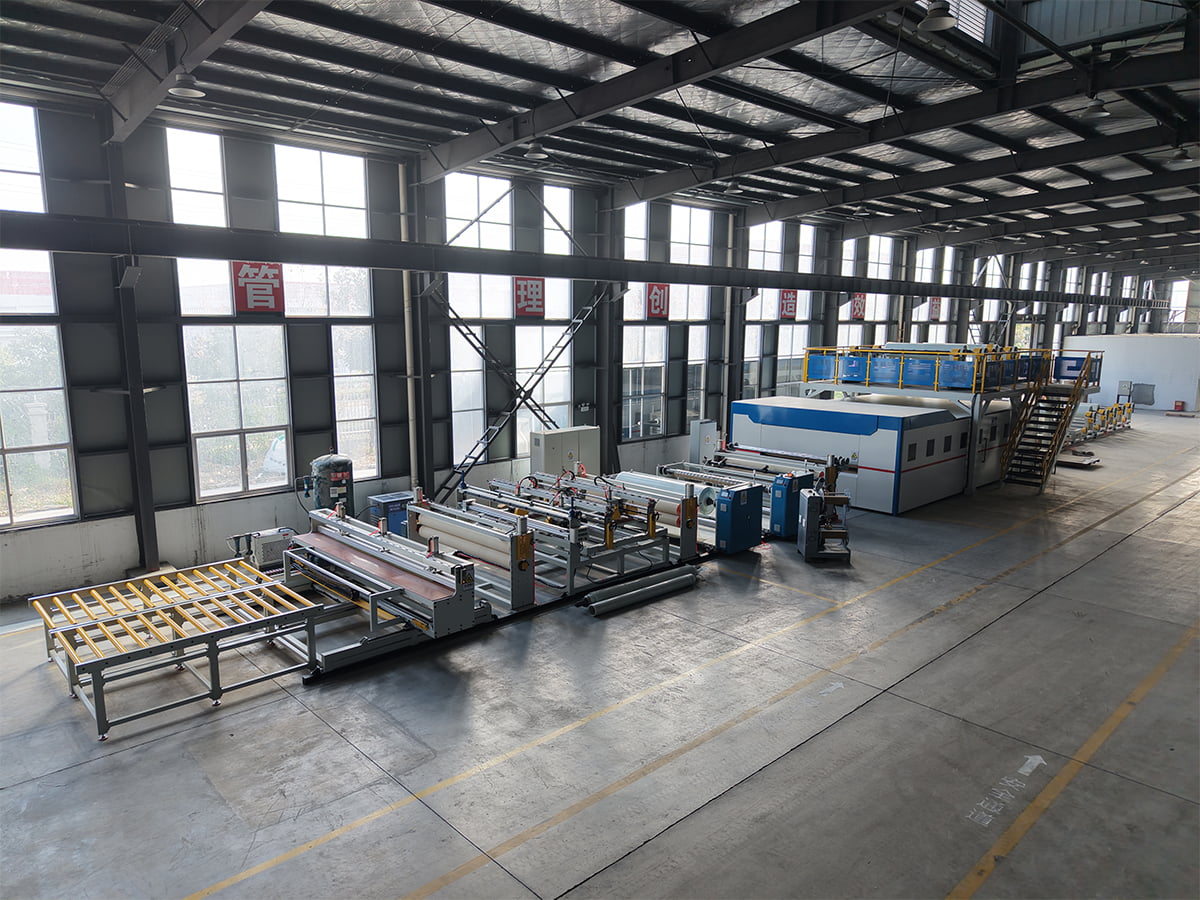 PET/PP CFRT যৌগিক উপাদান উত্পাদন লাইন PET/PP-এর জন্য একটি CFRT যৌগিক লাইন, প্রাসঙ্গিক যখন এক্সট্রুশন শুল্ক ভরা ফ্লোরিং শীট চালানোর পরিবর্তে অবিচ্ছিন্ন ফাইবার ভেজাতে হবে। পণ্য দেখুন →
এক্সট্রুডারকে মেটেরিয়াল বিহেভিয়ারের সাথে মেলে, না শুধুমাত্র আউটপুটের সাথে
উদ্ধৃতিগুলি সাধারণত প্রতি ঘন্টায় কিলোগ্রামের সাথে তুলনা করা হয়। এই সংখ্যাটি তখনই অর্থবহ হয় যখন এটি একটি নির্দিষ্ট পলিমার, একটি নির্দিষ্ট স্ক্রু জ্যামিতি এবং একটি নির্দিষ্ট পণ্যের বেধের জন্য উদ্ধৃত হয়। একটি স্ক্রু যা পিইটি আরামদায়কভাবে চালায় একটি ভরা পিভিসি যৌগের উপর ক্ষুধার্ত হতে পারে এবং ভরা যৌগগুলির জন্য অপ্টিমাইজ করা একটি স্ক্রু তাপ-সংবেদনশীল গলে যেতে পারে।
এক্সট্রুডার সঞ্চালন কিনা তা নির্ধারণ করে যে পয়েন্ট
- খাওয়ানো এবং শুকানো: PET আর্দ্রতা শোষণ করে এবং একটি নিয়ন্ত্রিত শিশির বিন্দুতে শুকাতে হবে, অন্যথায় হাইড্রোলাইসিস শক্তি হ্রাস এবং বুদবুদ হিসাবে দেখায়। PP-এর অনেক কম শুকানোর প্রয়োজন হয় কিন্তু তাপমাত্রার স্পাইক গলে যাওয়ার জন্য বেশি সংবেদনশীল।
- স্ক্রু জ্যামিতি: কম্প্রেশন অনুপাত, বাধা বিভাগ এবং মিশ্রণ উপাদানগুলি গলানো সান্দ্রতা এবং ফিলার লোড অনুসরণ করে। স্ক্রু অঙ্কন জন্য জিজ্ঞাসা করুন, শুধু ব্যাস নয়।
- সুরক্ষা পরিধান: ক্যালসিয়াম কার্বনেট, গ্লাস ফাইবার এবং খনিজ ফিলারগুলি ঘষিয়া তুলিয়া ফেলিতে সক্ষম। বাইমেটালিক ব্যারেল এবং শক্ত স্ক্রুগুলি কাজের আয়ু বাড়ায়, এবং পার্থক্যটি দুই বা তিন বছরের মধ্যে গেজের সামঞ্জস্যে প্রদর্শিত হয়।
- চাপের স্থিতিশীলতা: এক্সট্রুডার এবং ডাই এর মধ্যে একটি গলিত পাম্প পুরুত্বের তারতম্যকে সংকুচিত করে এবং স্ক্রু গতির ওঠানামা থেকে ডিকপলস ডাই চাপ। পাতলা, উচ্চ মূল্যের শীটে এটি সাধারণত বিনিয়োগের জন্য মূল্যবান।
- ডাই ডিজাইন: স্বতন্ত্রভাবে সামঞ্জস্যযোগ্য ঠোঁটের প্রশস্ত শীটের সাথে একটি কোট হ্যাঙ্গার ডাই, যখন শক্ত অভ্যন্তরীণ জ্যামিতি সহ একটি স্লট ডাই পাতলা আবরণের জন্য উপযুক্ত। ডাই প্রস্থ সমাপ্ত প্রস্থ প্লাস ট্রিম ভাতা মিলে যাওয়া উচিত।
অর্ডার নিশ্চিত হওয়ার আগে আপনার লক্ষ্য বেধে আপনার নিজস্ব রজন এবং ফিলার দিয়ে একটি ট্রায়াল চালান। একটি সরবরাহকারী রেফারেন্স উপাদানের উপর স্ক্রু কর্মক্ষমতা আপনাকে আপনার চেয়ে কম বলে।
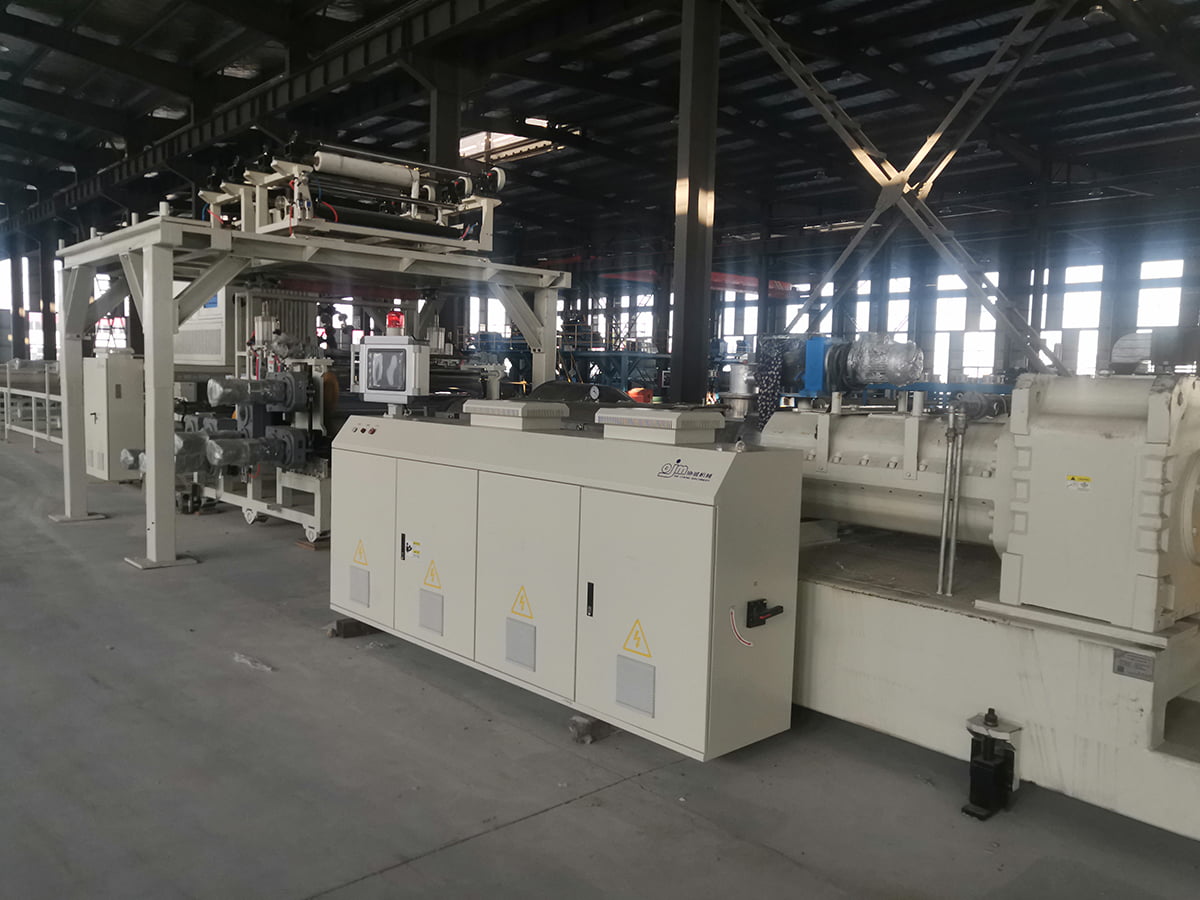 SPC স্টোন প্লাস্টিক ফ্লোরিং কম্পোজিট প্রোডাকশন লাইন SPC মেঝে যৌগিক লাইন এক্সট্রুডিং পিভিসি এবং ক্যালসিয়াম কার্বনেট কোর, তারপর স্তরিত ফিল্ম, লেয়ার পরিধান এবং এমবসিং; এর গেজ নিয়ন্ত্রণ উপাদান ব্যবহার প্রভাবিত করে। পণ্য দেখুন →
সহনশীলতা যা উপাদানের খরচ নির্ধারণ করে
পুরুত্ব সহনশীলতা যেখানে এক্সট্রুশন গুণমান অর্থে পরিণত হয়। 1.0 মিমি নামমাত্র গেজে একটি ভরা পিভিসি শীট নিন এবং প্রতি ঘন সেন্টিমিটারে প্রায় 1.4 গ্রাম ঘনত্ব নিন: এক বর্গমিটার ভাল শীটের ওজন প্রায় 1.4 কেজি। এক্সট্রুডার এবং রোল স্ট্যাক প্লাস বা মাইনাস 2 শতাংশ ধরে রাখলে গড় খরচ নামমাত্রের কাছাকাছি থাকে। যদি বৈচিত্র্য প্লাস বা মাইনাস 5 শতাংশে চলে এবং অপারেটররা পাতলা দাগ এড়াতে ব্যান্ডের উপরের অর্ধেককে লক্ষ্য করে, গড় ওজন প্রায় 3 শতাংশ বৃদ্ধি পায়। 1,000,000 বর্গ মিটার বার্ষিক আউটপুট যা প্রায় 42 টন অতিরিক্ত যৌগ, রজন মূল্য, মালবাহী এবং এটি গলতে ব্যবহৃত শক্তির আগে।
প্রস্থ জুড়ে তারতম্য গড় বেধের মতোই গুরুত্বপূর্ণ। একটি শীট যা কেন্দ্রে গেজে থাকে এবং উভয় প্রান্তে পাতলা থাকে তা আপনাকে আরও চওড়া ছাঁটাই করতে বাধ্য করে, এবং ছাঁটা উপাদানটি সমাপ্ত পণ্য যা আপনি বিক্রি করতে পারবেন না। ডাই লিপ অ্যাডজাস্টমেন্ট রেঞ্জ, অভ্যন্তরীণ প্রবাহের ভারসাম্য এবং রোল ক্রাউন হল সাধারণ কারণ এবং স্পেসিফিকেশন পর্যায়ে এগুলি সংশোধন করা সবচেয়ে সস্তা।
স্টার্টআপ আচরণও খরচ বহন করে। দ্রুত তাপীয় প্রতিক্রিয়া এবং স্থিতিশীল চাপ নিয়ন্ত্রণ সহ একটি এক্সট্রুশন সিস্টেম পরিবর্তনের পরে দ্রুত বিক্রয়যোগ্য পণ্যে পৌঁছে যায়, যা অল্প রানে স্ক্র্যাপ হ্রাস করে এবং বিশেষ গ্রেডের ছোট ব্যাচের উত্পাদন বাণিজ্যিকভাবে যুক্তিসঙ্গত করে তোলে।
ডাউনস্ট্রিম স্টেজগুলি অবশ্যই এক্সট্রুডারের আকারের হতে হবে
এক্সট্রুশন সিস্টেম গতি সেট করে, কিন্তু এটি একা কাজ শেষ করতে পারে না। একটি কুলিং রোল স্ট্যাক যা খুব ধীরে ধীরে তাপ অপসারণ করে আপনাকে লাইনটি ধীর করতে বাধ্য করে, যা গলিত থাকার সময় বাড়ায় এবং অবনতির ঝুঁকি বাড়ায়। ল্যামিনেশন নিপগুলি অবশ্যই হউল-অফ স্পিডের সাথে সিঙ্ক্রোনাইজ করা উচিত যাতে টান ডাই থেকে উইন্ডার পর্যন্ত স্থির থাকে এবং একটি ইন-লাইন পুরুত্ব পরিমাপক শুধুমাত্র তখনই উপযোগী হয় যখন কন্ট্রোল লুপ আসলে স্ক্রু গতি বা ডাই বোল্টগুলিকে যথেষ্ট দ্রুত সামঞ্জস্য করতে পারে।
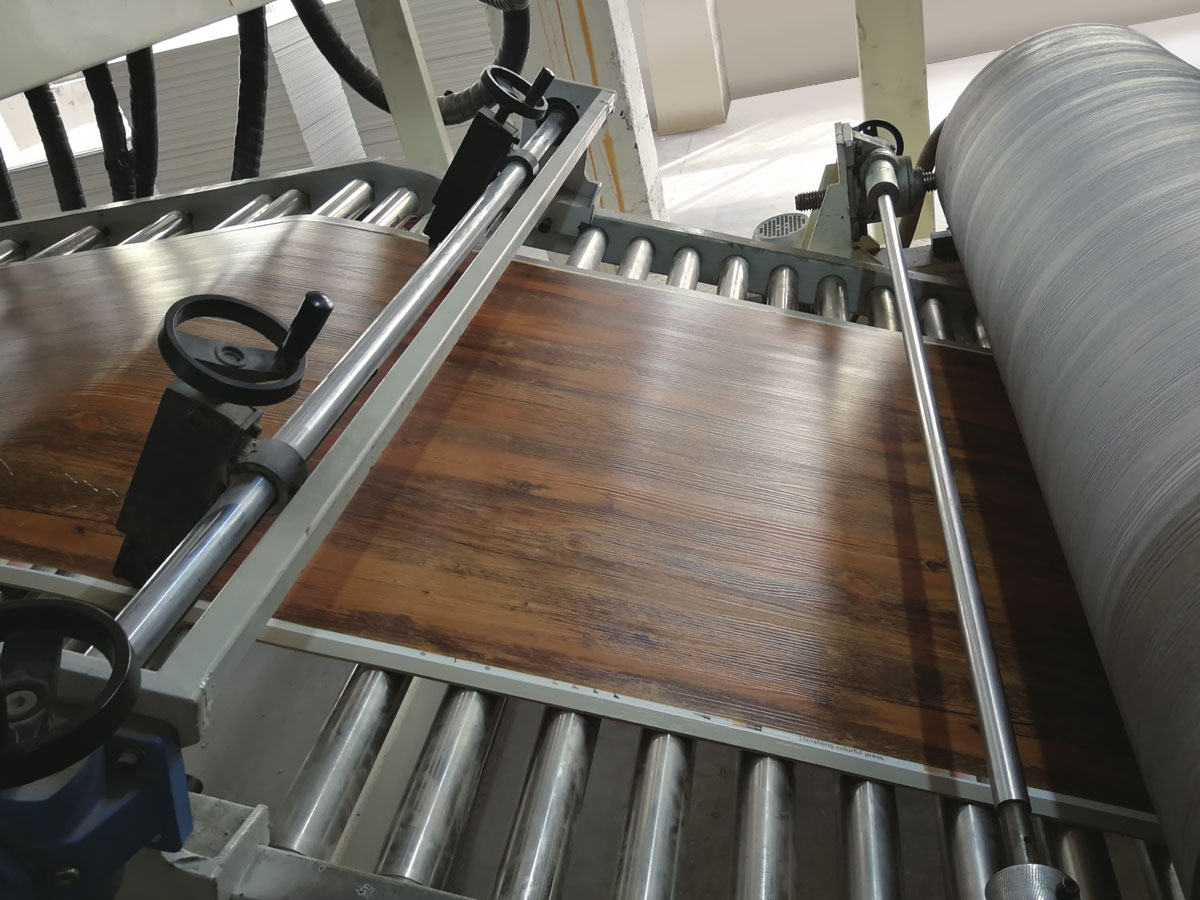
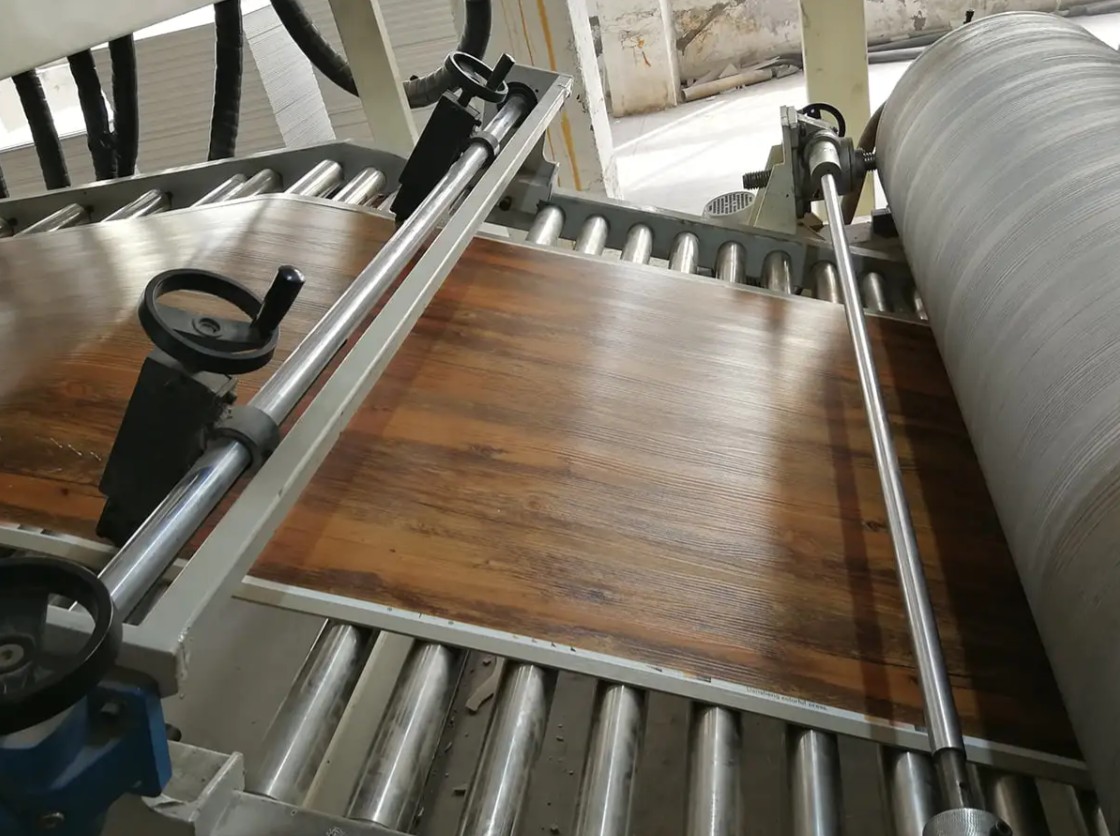
ফ্লোরিংয়ের জন্য, এমবসিং এবং পরিধান স্তরের ধাপগুলি পৃষ্ঠের গুণমান এবং স্লিপ প্রতিরোধকে সংজ্ঞায়িত করে, তাই তাদের তাপমাত্রা নিয়ন্ত্রণ এক্সট্রুডারের মতোই শক্ত হতে হবে। PVC এবং PU চামড়ার জন্য, আবরণ পুরুত্বের পুনরাবৃত্তিযোগ্যতা এবং রোল তাপমাত্রার স্থিতিশীলতা চেহারা এবং উপাদান ব্যবহার উভয়ই চালিত করে, যে কারণে এই পরামিতিগুলি ব্রোশারের পরিবর্তে গ্রহণযোগ্যতা পরীক্ষায় অন্তর্ভুক্ত। আপনি যদি একটি মেঝে বা প্যানেল প্রকল্পটি আরও বিস্তৃতভাবে ওজন করেন তবে এটি বুঝতে সাহায্য করে একটি পিভিসি ল্যামিনেট প্যানেল উত্পাদন লাইন কি জড়িত এক্সট্রুশন ক্ষমতা ঠিক করার আগে।
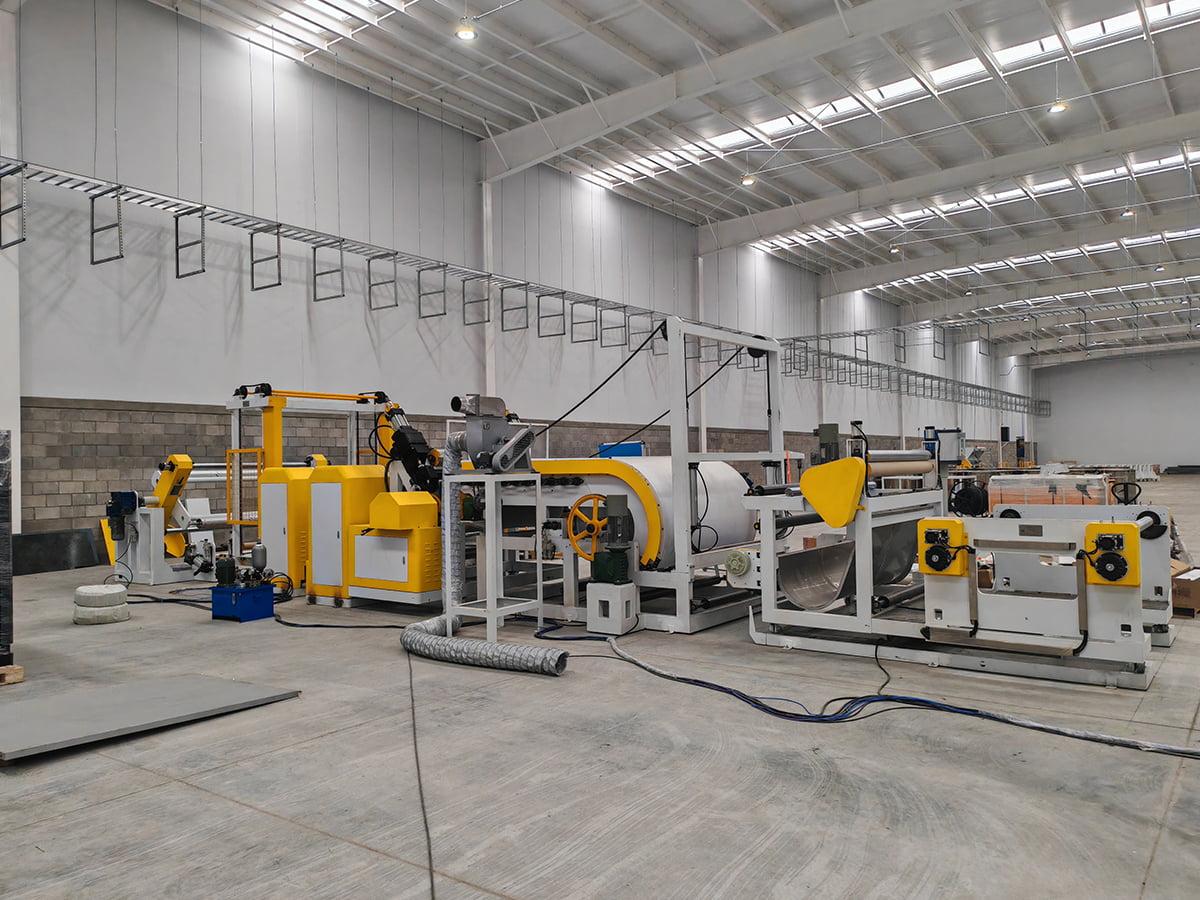 পিভিসি/পিইউ লেদার কম্পোজিট এমবসিং এবং লেপ লাইন একটি PVC/PU চামড়ার যৌগিক, এমবসিং এবং লেপ লাইন প্রাসঙ্গিক যখন আবরণ পুরুত্ব পুনরাবৃত্তিযোগ্যতা এবং রোল তাপমাত্রা স্থিতিশীলতা স্পেসিফিকেশন আগে চেক করা আবশ্যক. পণ্য দেখুন →
সংগ্রহ এবং গ্রহণযোগ্যতা চেকলিস্ট
একটি নতুন লাইন নির্দিষ্ট করার সময় বা গেজ ধরে না এমন একটি এক্সট্রুডার প্রতিস্থাপন করার সময় নিম্নলিখিত ক্রমটি ব্যবহার করুন৷
- গলিত প্রবাহ বা সান্দ্রতা ডেটা সহ পলিমার, ফিলার এবং সংযোজন প্যাকেজগুলিকে একত্রিত করুন।
- স্টেট সমাপ্ত বেধ এবং এর সহনশীলতা ব্যান্ড, প্লাস প্রস্থ এবং ছাঁটা ভাতা।
- রাজ্যের সেই বেধে আউটপুট প্রয়োজন এবং এটি পৌঁছানোর জন্য লাইনের গতি প্রয়োজন।
- স্ক্রু এবং ব্যারেল অঙ্কন, দৈর্ঘ্য থেকে ব্যাসের অনুপাত, কম্প্রেশন অনুপাত এবং পরিধান সুরক্ষার জন্য অনুরোধ করুন।
- ডাই প্রস্থ, ঠোঁট সমন্বয় পরিসীমা এবং অভ্যন্তরীণ প্রবাহ নকশা নিশ্চিত করুন।
- সর্বোচ্চ লাইন গতিতে কুলিং ক্ষমতা এবং রোল স্ট্যাক কনফিগারেশন নিশ্চিত করুন।
- আপনার নিজস্ব উপাদান এবং একটি নমুনা পরিকল্পনার সাথে একটি পরীক্ষায় সম্মত হন: প্রস্থ জুড়ে বেধ, আউটপুট, প্রতি কিলোগ্রাম শক্তি, পৃষ্ঠের ত্রুটি এবং স্টার্টআপ স্ক্র্যাপ রেট।
- স্ক্রু, ব্যারেল, ডাই লিপস এবং রোল কভারের জন্য খুচরা যন্ত্রাংশের সুযোগ এবং সীসা সময় সম্মত হন।
- সম্মত পরিষেবার সুযোগ: দূরবর্তী সমর্থন, সাইট কমিশনিং, অপারেটর প্রশিক্ষণ এবং ওয়ারেন্টি শর্তাবলী।
কাস্টম লাইন, পরিষেবা এবং খুচরা যন্ত্রাংশ
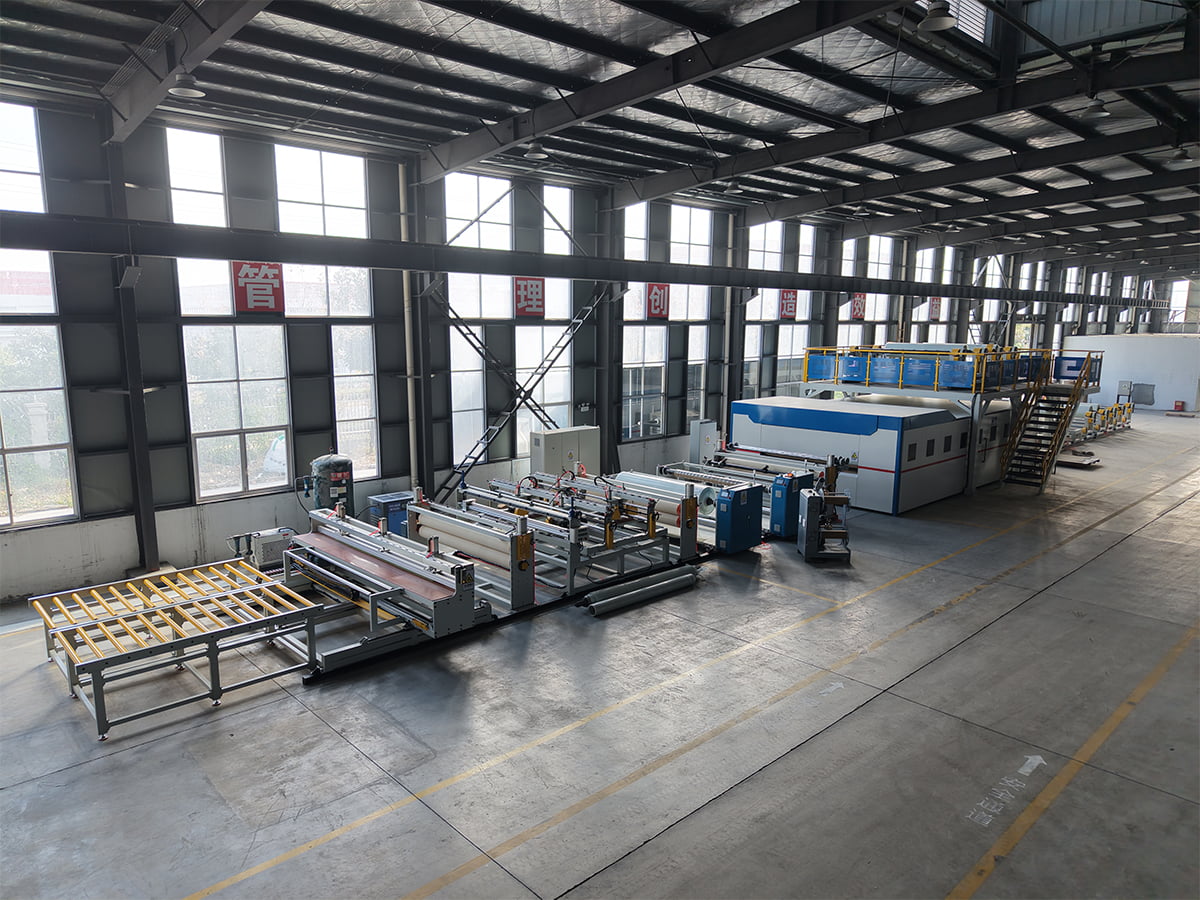
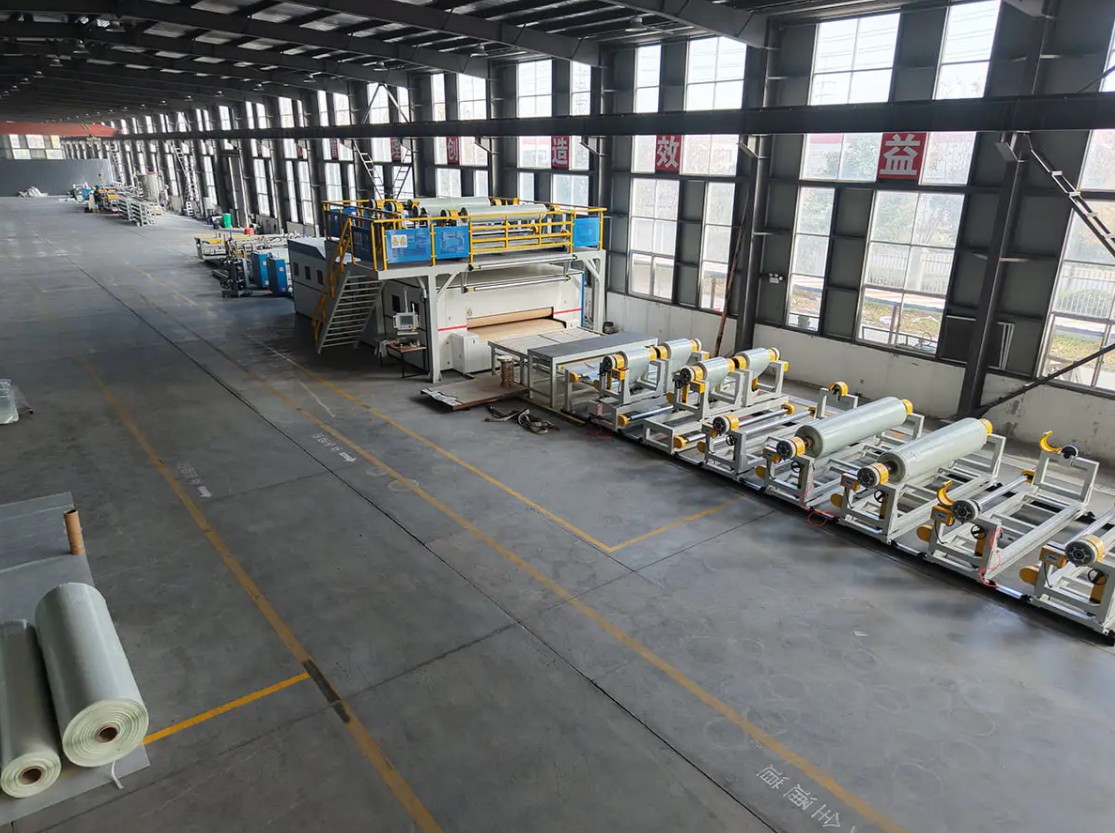
একটি স্ট্যান্ডার্ড কনফিগারেশন খুব কমই প্রতিটি পণ্যকে কভার করে। যখন একজন গ্রাহকের একটি ভিন্ন স্তরের কাঠামো, একটি অস্বাভাবিক প্রস্থ বা একটি ডেডিকেটেড কো-এক্সট্রুশন ব্যবস্থার প্রয়োজন হয়, তখন একটি কাস্টম বিল্ট লাইন একটি ক্যাটালগ মডেলের সাথে আপস করার চেয়ে বেশি অর্থবোধ করে। জিয়াংসু জিয়াচেং ইন্টেলিজেন্ট ইকুইপমেন্ট, হুয়াইআন, জিয়াংসুতে জিনহু ইকোনমিক ডেভেলপমেন্ট জোনে অবস্থিত, স্ট্যান্ডার্ড এবং নন-স্ট্যান্ডার্ড উত্পাদন লাইন উভয়ই তৈরি করে। এটি যে গোষ্ঠীর অন্তর্ভুক্ত তা A2 ফায়ার রেটযুক্ত অ্যালুমিনিয়াম কম্পোজিট প্যানেল এবং তাদের উত্পাদন সরঞ্জামগুলির জন্য একটি প্রাদেশিক প্রকৌশল গবেষণা কেন্দ্র হিসাবে স্বীকৃত হয়েছে এবং একটি AA গ্রেড মানের ক্রেডিট এন্টারপ্রাইজ হিসাবে স্বীকৃত হয়েছে, যখন আপনি শুধুমাত্র দামের চেয়ে ইঞ্জিনিয়ারিং গভীরতার মূল্যায়ন করছেন তখন এটি দরকারী প্রেক্ষাপট।
প্রসবের পরে, সমর্থন একটি স্পেসিফিকেশন শীটের চেয়ে বেশি গুরুত্বপূর্ণ। দূরবর্তী সহায়তা, সাইটে পরিষেবা এবং খুচরা যন্ত্রাংশ সরবরাহ একটি লাইন চালু রাখে যখন একটি স্ক্রু পরে যায় বা একটি ডাই ঠোঁট প্রতিস্থাপনের প্রয়োজন হয় এবং সেই প্রতিক্রিয়ার সময়গুলি চুক্তিতে লেখা উচিত৷ আপনি পারেন যোগাযোগ পৃষ্ঠার মাধ্যমে ইঞ্জিনিয়ারিং দলের কাছে পৌঁছান আপনার উপাদান ডেটা, লক্ষ্য বেধ এবং প্রয়োজনীয় আউটপুট সহ।
এক্সট্রুশন সিস্টেমগুলি প্রাথমিক সিদ্ধান্তগুলিকে পুরস্কৃত করে। স্ক্রু, ডাই, প্রেশার কন্ট্রোল এবং ঠান্ডা করার ক্ষমতা বেছে নিন আপনি যে ম্যাটেরিয়ালটি চালান এবং আপনার গ্রাহকরা আসলে যে সহনশীলতা গ্রহণ করেন তার বিপরীতে, তারপর সাইজ লেমিনেশন, এমবসিং এবং ওয়াইন্ডিং মেলে। এই ক্রমটি পুঁজির খরচকে ব্রোশার সংখ্যার পরিবর্তে ব্যবহারযোগ্য আউটপুটের সাথে আবদ্ধ রাখে এবং এটি প্রথম উৎপাদন স্থানান্তর থেকে গেজ, স্ক্র্যাপ এবং উপাদানের ব্যবহার অনুমানযোগ্য করে তোলে।