
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

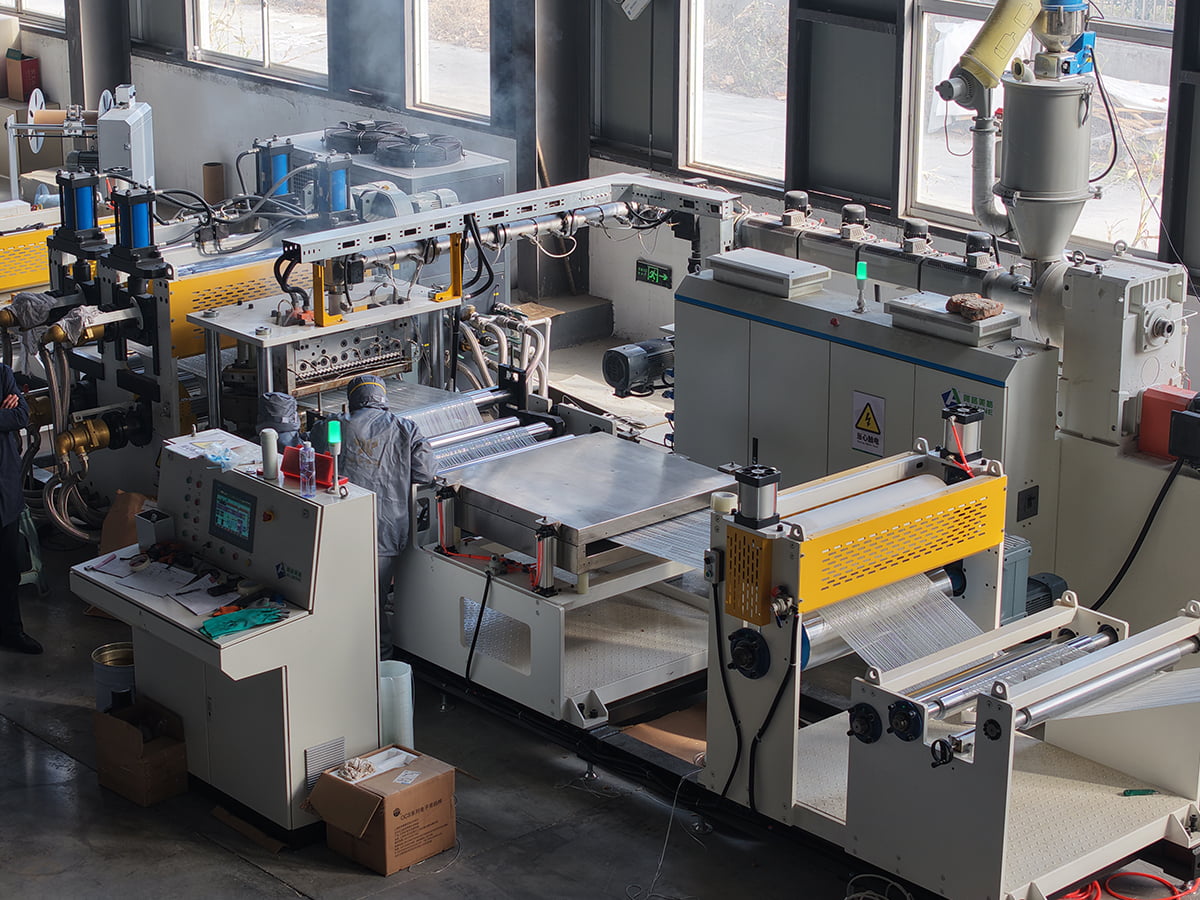
একটি পাঁচ-স্তর SPC ফ্লোরিং লাইন প্রতি মিনিটে পাঁচ থেকে ছয় মিটার বেগে চলমান 0.1 মিমি পুরুত্বের ড্রিফটের মতো ছোট কিছুতে আউটপুট অর্ধেক শিফট হারাতে পারে। অপারেটর এটি সমাপ্ত প্যালেটে দেখে, ডাই এ নয়, এবং ততক্ষণে এক্সট্রুডারটি ইতিমধ্যে কয়েকশ মিটার অফ-স্পেক প্ল্যাঙ্ককে ঠেলে দিয়েছে। একই প্যাটার্ন CFRT টেপ লাইন, PVC এবং PU চামড়ার আবরণ লাইন এবং ধাতব যৌগিক স্তরিত লাইনে দেখা যায়। যন্ত্রটি সক্ষম; প্রক্রিয়া সহজভাবে যথেষ্ট দ্রুত সংশোধন করা হয় না.
এটি এক্সট্রুশন মেশিনারি অটোমেশনের আসল কেস। এটি অপারেটর প্রতিস্থাপন সম্পর্কে নয়, এবং এটি বাজারে সবচেয়ে ব্যয়বহুল নিয়ামক কেনার বিষয়ে নয়। এটি লুপগুলিকে বন্ধ করার বিষয়ে যা বেধ, আনুগত্য এবং পৃষ্ঠের গুণমান নির্ধারণ করে এবং সেগুলিকে যথেষ্ট দ্রুত বন্ধ করা যাতে উপাদান নষ্ট হওয়ার আগে একটি সংশোধন ঘটে। নীচের সবকিছু সেই একক ধারণা থেকে অনুসরণ করে।
এক্সট্রুশন মেশিনারি অটোমেশন আসলে কি কভার করে
একটি এক্সট্রুশন-ভিত্তিক যৌগিক লাইনে, অটোমেশন হল একটি বৈশিষ্ট্যের পরিবর্তে নিয়ন্ত্রণ লুপের একটি স্ট্যাক। একটি লাইন এক জায়গায় ভালভাবে স্বয়ংক্রিয় হতে পারে এবং সম্পূর্ণভাবে দুই মিটার ডাউনস্ট্রিম ম্যানুয়াল হতে পারে, এই কারণেই একই রকম সরঞ্জাম চালিত দুটি কারখানায় খুব ভিন্ন ফলন হয়। যে লুপগুলি সবচেয়ে গুরুত্বপূর্ণ তা হল:
- মেল্ট ফিড এবং ডোজ: রজন, ফিলার এবং অ্যাডিটিভের গ্র্যাভিমেট্রিক বা ভলিউম্যাট্রিক ফিডিং, একটি সংকীর্ণ ব্যান্ডে রাখা যাতে স্ক্রু কখনও ক্ষুধার্ত গলার জন্য ক্ষতিপূরণ না পায়।
- স্ক্রু গতি এবং গলিত চাপ: ডাই এন্ট্রান্সে চাপ হল সেই সংখ্যা যা ব্যারেলের ভিতরে কী ঘটছে তা প্রকাশ করে এবং এটি স্ক্রু গতি চালাতে হবে, অন্য দিকে নয়।
- ব্যারেল এবং ডাই টেম্পারেচার: স্টার্ট-আপ এবং উপাদান পরিবর্তন সহ দীর্ঘমেয়াদে গলানো সান্দ্রতা স্থিতিশীল রাখতে যথেষ্ট রেজোলিউশন সহ জোন নিয়ন্ত্রণ।
- গেজ নিয়ন্ত্রণ: একটি বেধ বা ভিত্তি-ওজন গেজ ফিডিং ব্যাক টু ডাই ঠোঁট সামঞ্জস্য, রোল গ্যাপ বা লাইনের গতি, তাই সংশোধন অপারেটর দ্বারা শুরু না হয়ে স্বয়ংক্রিয়।
- স্পিড এবং টেনশন সিঙ্ক্রোনাইজেশন: হাল-অফ, লেমিনেটিং রোলস, এমবসিং রোলস এবং ওয়াইন্ডার একটি মাস্টার রেফারেন্স ট্র্যাক করছে, তাই ওয়েবটি প্রসারিত বা শিথিল নয়।
- উইন্ডিং, ট্রিমিং এবং এজ কন্ট্রোল: কনস্ট্যান্ট টেনশন ওয়াইন্ডিং এবং স্বয়ংক্রিয় এজ ট্রিমিং যা ফিনিশড রোল বিক্রিযোগ্য রাখে।
এই লুপগুলি চারটি ব্যবহারিক স্তরে বসে। ম্যানুয়াল নিয়ন্ত্রণ একটি অপারেটরের রিডিং গেজ এবং হ্যান্ডহুইল বাঁকানোর উপর নির্ভর করে। ওপেন-লুপ রেসিপি কন্ট্রোল প্রতি পণ্যের সেটিংস সংরক্ষণ করে কিন্তু প্রবাহে প্রতিক্রিয়া দেখায় না। একটি গেজ বা চাপ সেন্সর দিয়ে বন্ধ-লুপ নিয়ন্ত্রণ নিজেই সংশোধন করে। সম্পূর্ণ লাইন তত্ত্বাবধান ডেটা লগিং, অ্যালার্ম এবং ট্রেসেবিলিটি যোগ করে, যা সাধারণত গ্রাহক নিরীক্ষা প্রথম জিনিসটি দেখতে বলে।
যেখানে অটোমেশন প্রথমে ফেরত দেয়
অটোমেশন বাজেট সীমিত, তাই খরচের ক্রম মোটের চেয়ে বেশি গুরুত্বপূর্ণ। বেশিরভাগ কম্পোজিট প্ল্যান্টে, গেজ কন্ট্রোল এবং টেনশন কন্ট্রোল অন্য যেকোনো কিছুর চেয়ে দ্রুত তাদের খরচ পরিশোধ করে, কারণ তারা স্ক্র্যাপ এবং ডাউনগ্রেড আক্রমণ করে, যা প্রতিদিন ব্যালেন্স শীটে দৃশ্যমান হয়। পরিবর্তনের সময় এবং শক্তি খরচ সাধারণত দ্বিতীয় আসে।
| নিয়ন্ত্রণ লুপ | ম্যানুয়াল অপারেশন | ক্লোজড-লুপ অপারেশন | প্রধান আর্থিক প্রভাব |
|---|---|---|---|
| বেধ এবং ভিত্তি ওজন | ড্রিফট দাগ পরে সংশোধন | গেজ সংকেত থেকে ক্রমাগত সংশোধন | কম স্ক্র্যাপ, কম ডাউনগ্রেড, আরও বিক্রয়যোগ্য মিটার |
| গলে চাপ এবং স্ক্রু গতি | সামঞ্জস্য তাড়া চাপ সুইং | নিয়ন্ত্রিত পরিবর্তনশীল হিসাবে চাপ রাখা | স্থিতিশীল মাত্রা, কম স্টার্ট-আপ প্রত্যাখ্যান |
| ওয়েব টেনশন | দৃশ্যমান শিথিল বা উচ্চ গতিতে প্রসারিত | নর্তকী বা লোড সেল প্রতিক্রিয়া দ্বারা অনুষ্ঠিত উত্তেজনা | কম বলি, ভাল আনুগত্য, কম বিরতি |
| তাপমাত্রা জোনিং | পরিবেষ্টিত অবস্থার পরিবর্তনের সাথে সাথে রিডিংগুলি প্রবাহিত হয় | প্রতিটি জোনে পিআইডি নিয়ন্ত্রণ | শিফট জুড়ে সামঞ্জস্যপূর্ণ পৃষ্ঠ ফিনিস |
| রেসিপি পরিবর্তন | হ্যান্ড-সেট মান, বেশ কয়েকটি ট্রায়াল মিটার | সংরক্ষিত পরামিতি এক ধাপে প্রত্যাহার করা হয়েছে | পণ্য গ্রেডের মধ্যে ছোট ডাউনটাইম |
খরচের মাপ করার একটি সহজ উপায় হল এক মাসের জন্য স্ক্র্যাপ রেট এবং ডাউনগ্রেড রেট পরিমাপ করা, তারপর অনুমান করুন যে প্রতিটি কতটা বেধ, টান বা তাপমাত্রার তারতম্যের কারণে ঘটে। অটোমেশন যা এই বৈচিত্র্যের অর্ধেককে সরিয়ে দেয় সাধারণত দুই বা তিন শিফটে চলমান একটি লাইনে দুই বছরের মধ্যে ভাল অর্থ প্রদান করে।
আপনি যে পণ্যটি তৈরি করেন তার সাথে অটোমেশন লেভেলের মিল
বিভিন্ন এক্সট্রুশন এবং ল্যামিনেশন পণ্যগুলি বিভিন্ন লুপগুলিতে অগ্রাধিকার দেয়। একটি কন্ট্রোল প্যাকেজ যা একটি উপাদানের জন্য আদর্শ তা বড় আকারের হতে পারে বা অন্যটির জন্য ভুল পরিবর্তনশীলকে লক্ষ্য করে।
CFRT এবং থার্মোপ্লাস্টিক যৌগিক লাইন
পিইটি বা পিপি ভিত্তিক অবিচ্ছিন্ন ফাইবার রিইনফোর্সড থার্মোপ্লাস্টিক লাইনে, এক্সট্রুডারকে পলিমার প্লাস্টিকাইজ করতে হবে এবং একক পাসে ফাইবার ঘোরাফেরা করতে হবে। গলিত চাপের স্থিতিশীলতা এবং গর্ভধারণের তাপমাত্রা টেপটি সম্পূর্ণরূপে ভেজা কিনা তা নির্ধারণ করে, যখন ঘোরানো উত্তেজনা স্থির করে যে ফাইবারটি যেখানে স্থাপন করা হয়েছিল সেখানে থাকবে কিনা। এখানে অটোমেশন মূলত তিনটি ভেরিয়েবলকে লাইনের গতি বৃদ্ধির সাথে সাথে একই সময়ে স্থির রাখা এবং সেগুলিকে লগ করার বিষয়ে যাতে একজন গ্রাহককে ডেলিভারি রোলের পিছনে প্রসেস উইন্ডো দেখানো যায়।
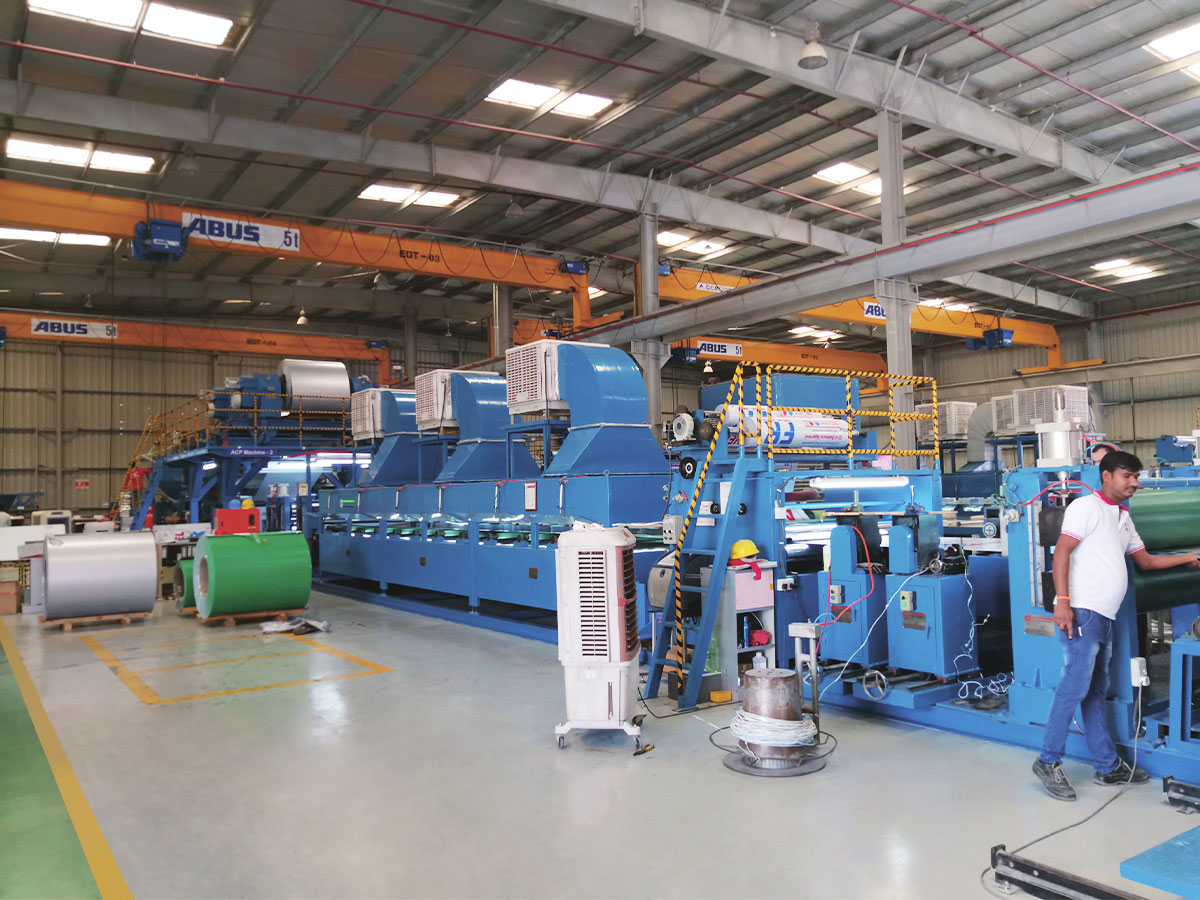
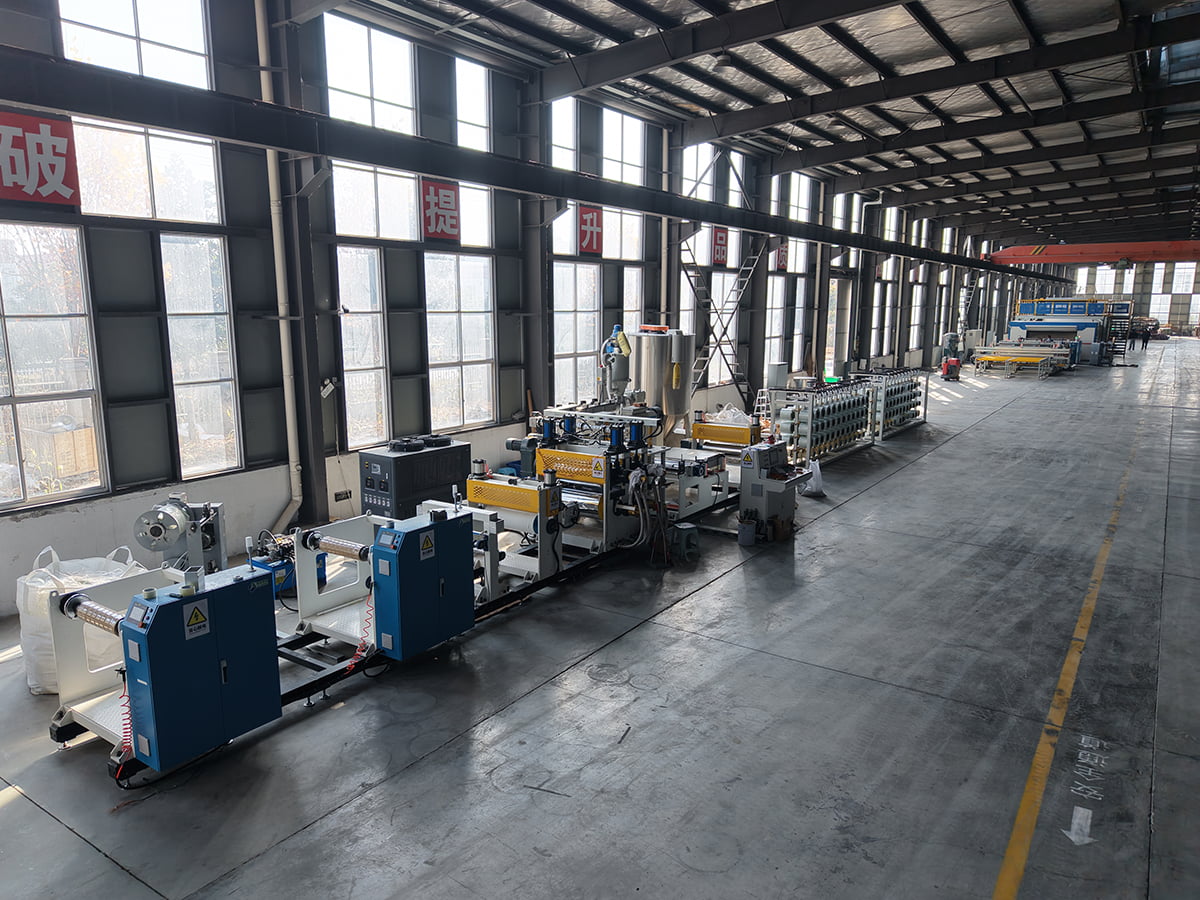 PET/PP CFRT যৌগিক উপাদান উত্পাদন লাইন ক্রমাগত ফাইবার রিইনফোর্সড থার্মোপ্লাস্টিকের জন্য এই OEM PET/PP CFRT প্রোডাকশন লাইনটি পর্যালোচনা করুন, যেখানে স্থিতিশীল গলিত চাপ, গর্ভধারণ তাপমাত্রা এবং রোভিং টেনশন সমর্থন সামঞ্জস্যপূর্ণ টেপ আউটপুট। পণ্য দেখুন →
এসপিসি ফ্লোরিং এবং পিভিসি লেমিনেট লাইন
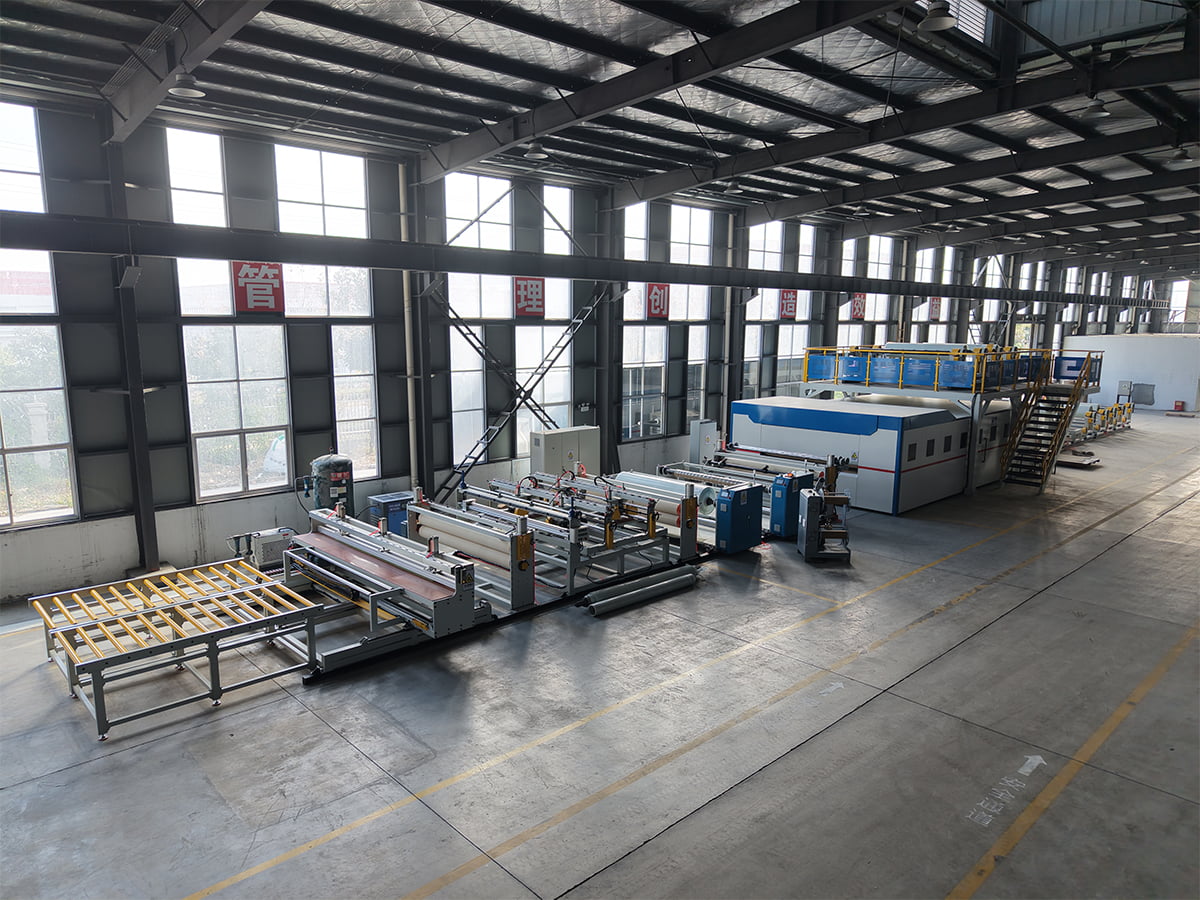
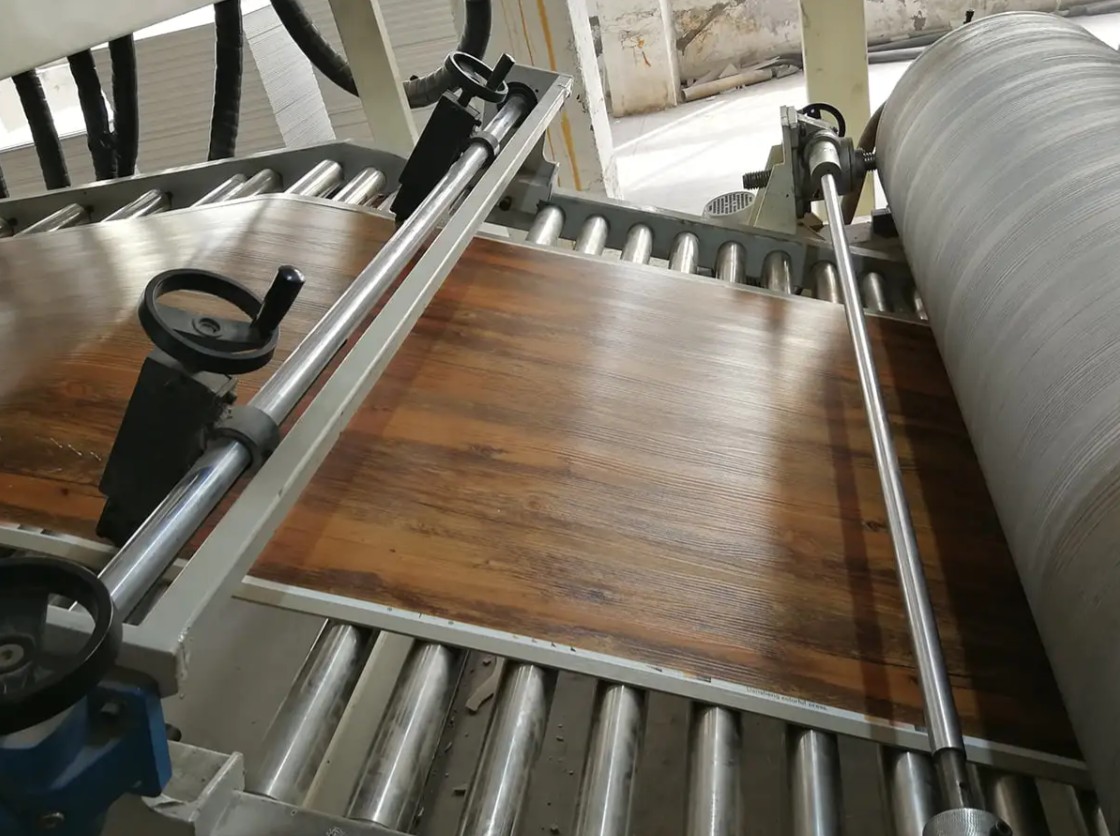
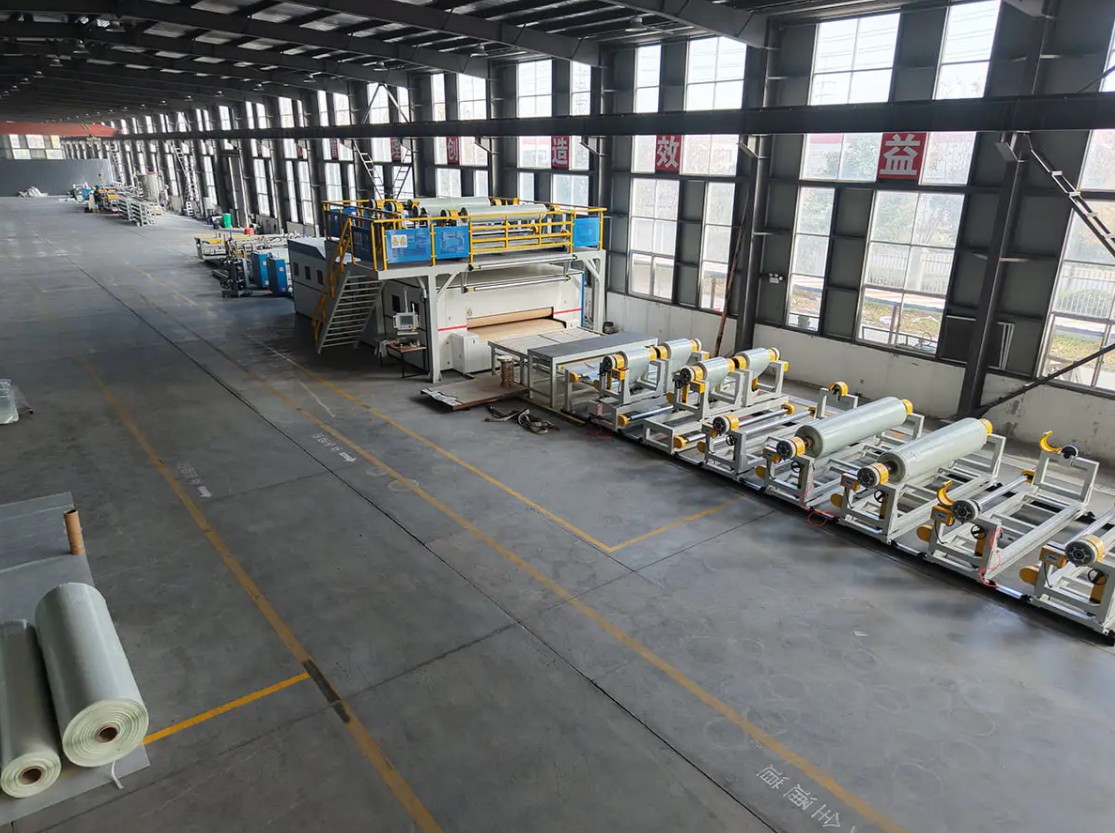
এসপিসি প্ল্যাঙ্ক উত্পাদন একটি ক্যালেন্ডার এবং একটি স্তরিত অংশের সাথে একটি এক্সট্রুডারকে একত্রিত করে। থিকনেস কন্ট্রোল ডাই এ শুরু হয় কিন্তু রোল গ্যাপে শেষ হয় এবং দুটিকে একসাথে টিউন করতে হবে। ঘনত্বের ভিন্নতা, এমবসিং গভীরতা এবং ল্যামিনেশনের তাপমাত্রা হল ফ্লোরিং ক্রেতাদের অভিযোগের স্বাভাবিক উৎস, তাই দরকারী অটোমেশন হল এমন একটি ধরন যা হ্যান্ডহুইলের পরিবর্তে রোল গ্যাপ এবং ল্যামিনেটর তাপমাত্রাকে ক্লোজড-লুপ নিয়ন্ত্রণে রাখে। একটি নতুন লাইনের পরিকল্পনাকারী ক্রেতারা নিয়ন্ত্রণের সুযোগে সম্মত হওয়ার আগে একটি পিভিসি ল্যামিনেট প্যানেল উত্পাদন লাইনের এই ওভারভিউতে মৌলিক প্রক্রিয়া ক্রম পর্যালোচনা করতে পারেন।
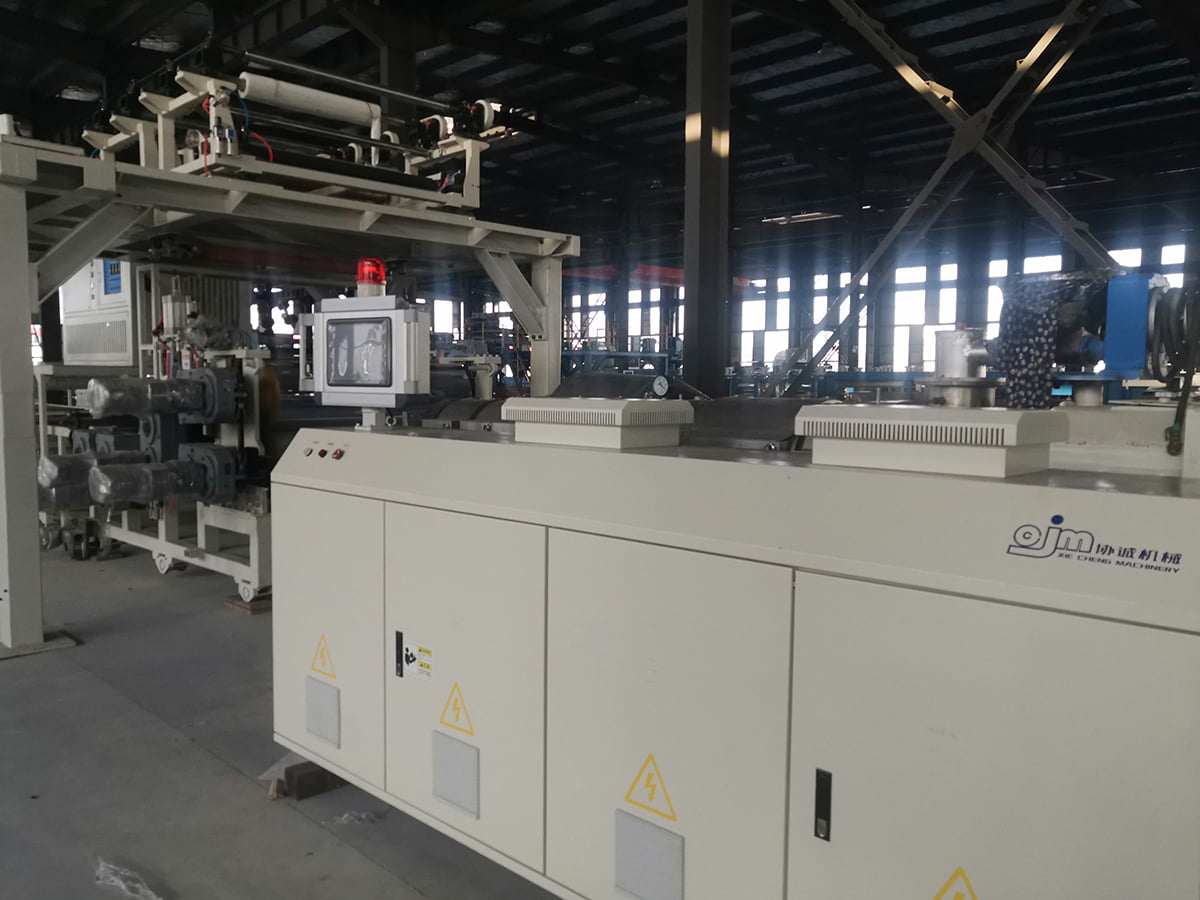 OEM PVC/WPC/SPC ফ্লোরিং প্রোডাকশন লাইন ±0.1 মিমি বেস বেধ সঠিকতা এবং PLC/HMI নিয়ন্ত্রণ সহ সমন্বিত এক্সট্রুশন, ক্যালেন্ডারিং, লেমিনেটিং এবং এমবসিংয়ের জন্য এই OEM SPC ফ্লোরিং লাইনটি পর্যালোচনা করুন। পণ্য দেখুন →
পিভিসি এবং পিইউ চামড়া লেপ লাইন
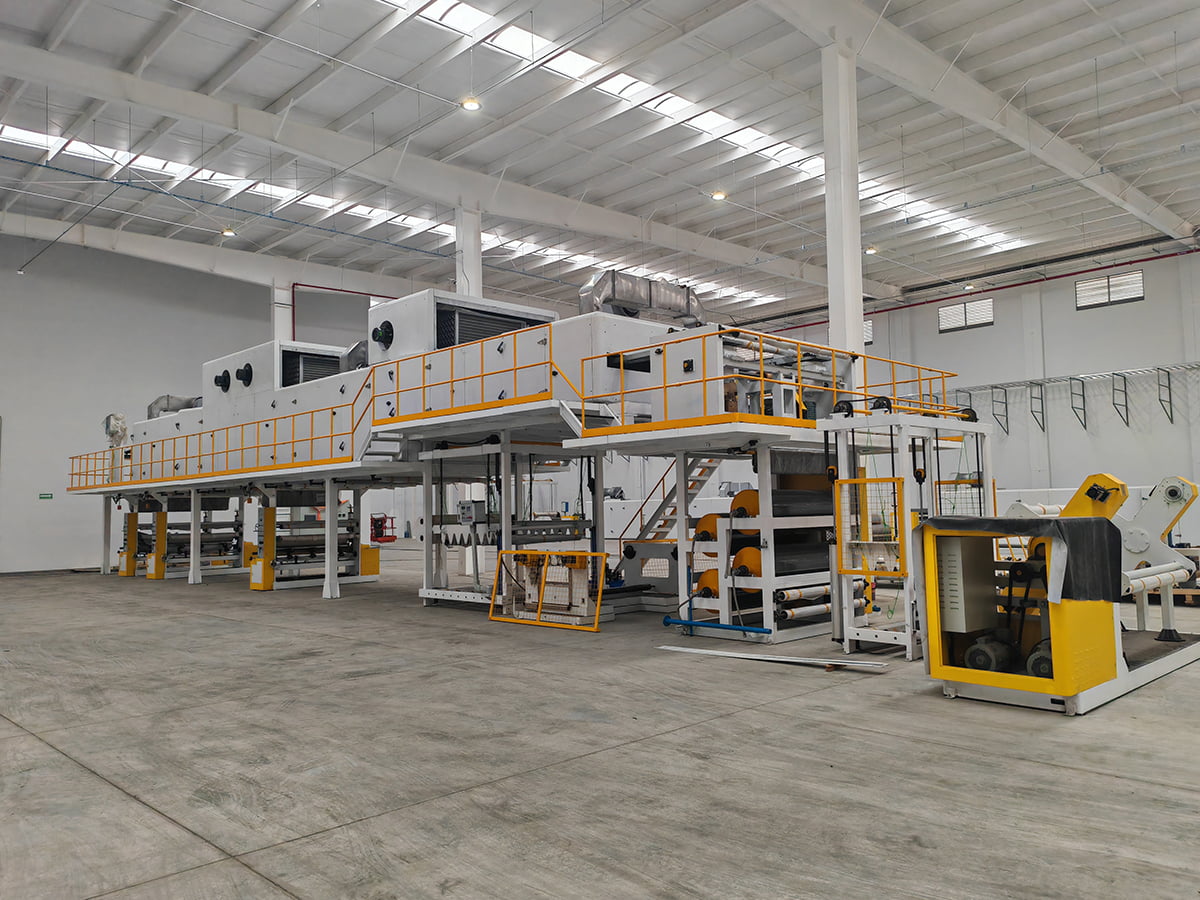
আবরণ এবং এমবসিং লাইনগুলি আবরণের ওজন এবং রোল তাপমাত্রায় বেঁচে থাকে বা মারা যায়। একটি আবরণ মাথা যা প্রতি বর্গ মিটারে কয়েক গ্রাম দ্বারা পরিবর্তিত হয় এমবসিংয়ের পরে দৃশ্যমান ছায়া পার্থক্য তৈরি করে এবং কাগজের টান ছেড়ে দেয় যা প্রবাহিত হয়ে রেজিস্টার ত্রুটি তৈরি করে। ক্লোজড-লুপ লেপের ওজন, এমবসিং রোল টেম্পারেচার এবং মাল্টি-জোন টেনশন কন্ট্রোল হল তিনটি আইটেম যার উপর জোর দেওয়া উচিত।
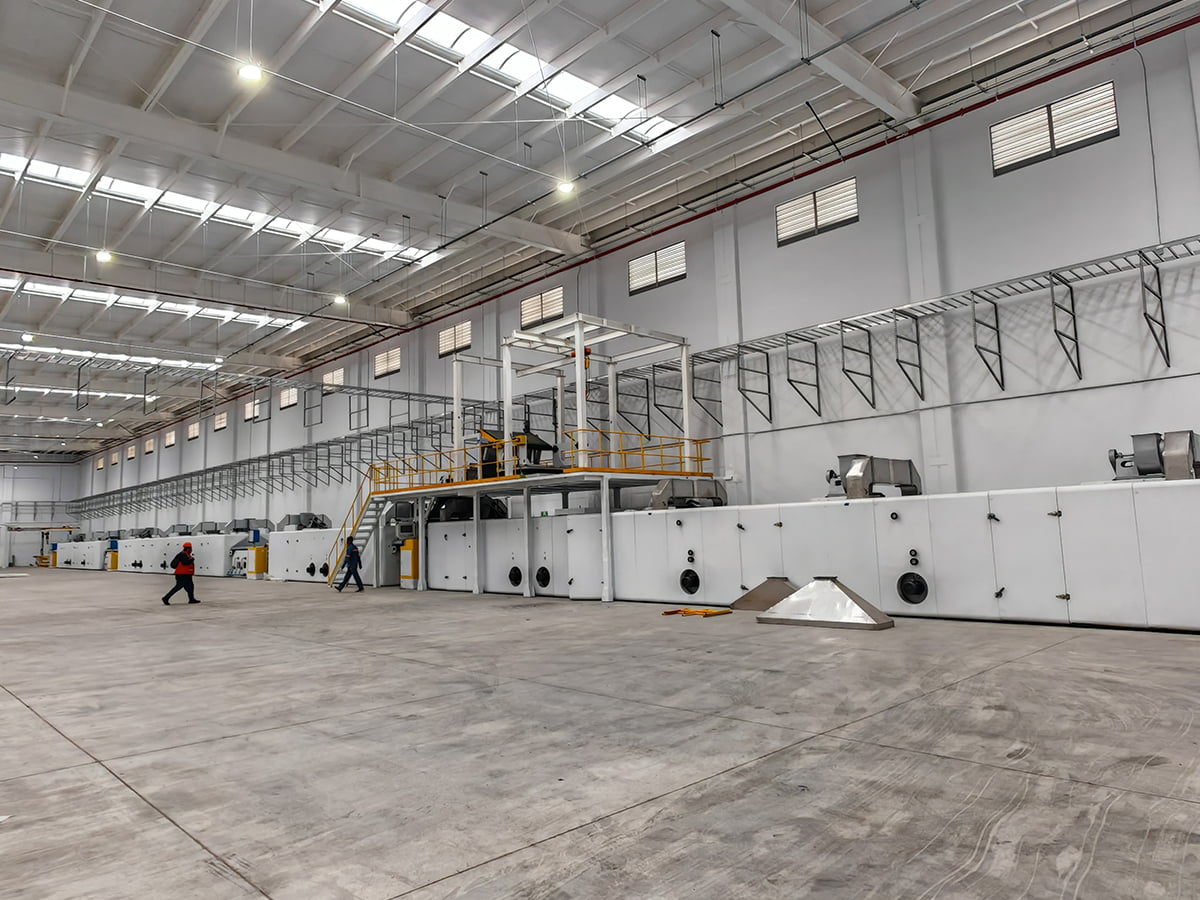 ই এম পিভিসি/পিইউ লেদার এমবসিং এবং লেপ লাইন এই OEM PVC/PU চামড়ার আবরণ এবং এমবসিং লাইন পর্যালোচনা করুন; আবরণ ওজন, এমবসিং রোল তাপমাত্রা এবং মাল্টি-জোন টান নিয়ন্ত্রণ সামঞ্জস্যপূর্ণ আউটপুট জন্য চাবিকাঠি. পণ্য দেখুন →
ধাতু যৌগিক প্যানেল এবং কুণ্ডলী আবরণ লাইন
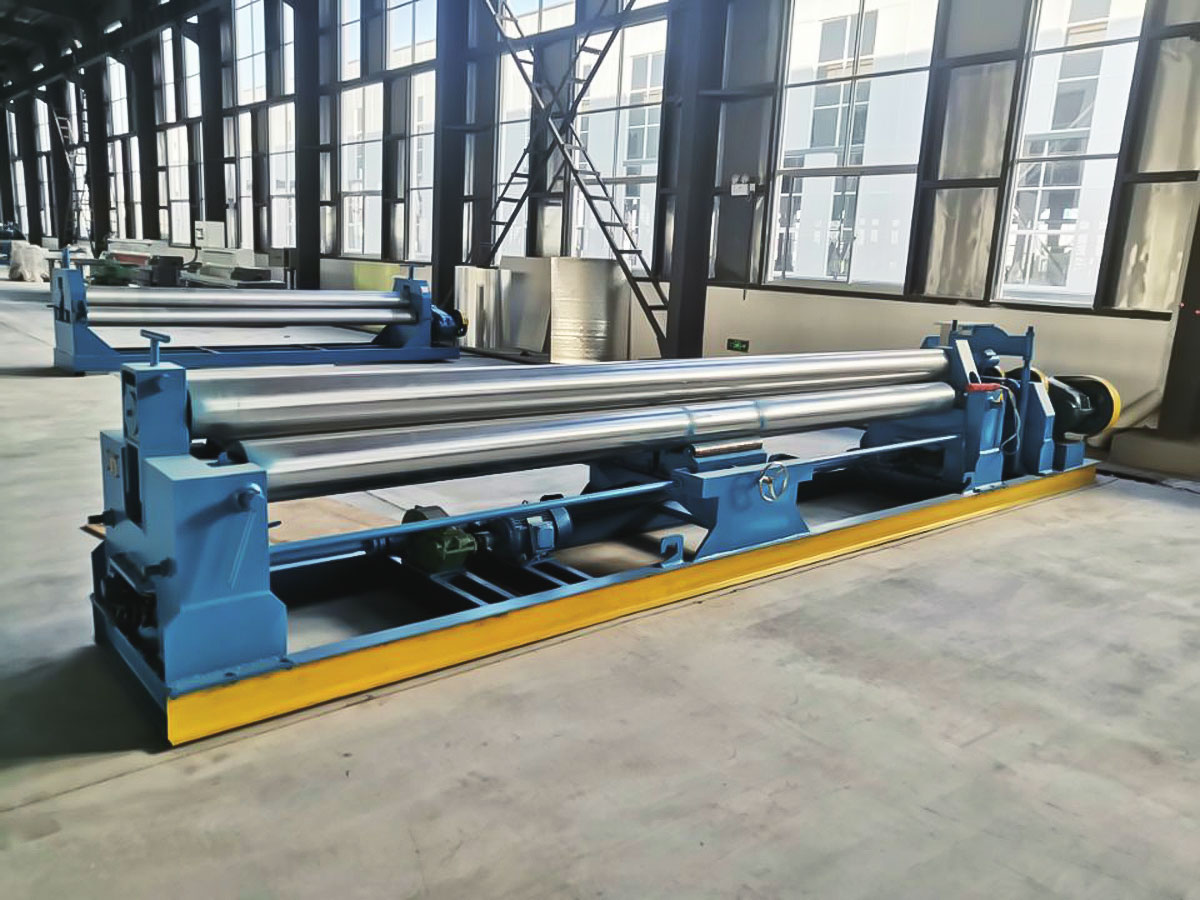
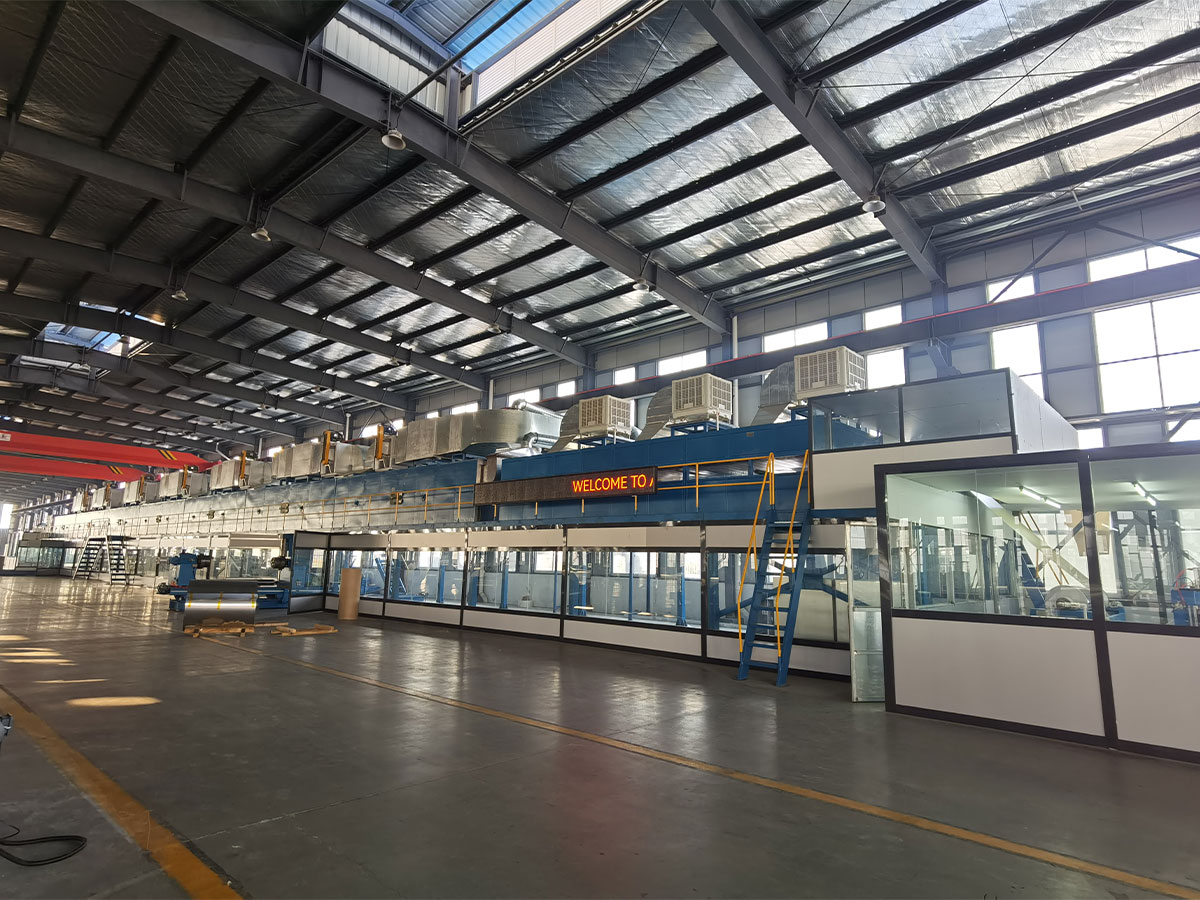
এই লাইনগুলি এক্সট্রুডের পরিবর্তে ল্যামিনেট করে, কিন্তু কন্ট্রোল আর্কিটেকচার একই: লেমিনেটিং রোল তাপমাত্রা, আঠালো ফিল্ম টান, লাইনের গতি এবং টেক-অফ সিঙ্ক্রোনাইজেশন। যেহেতু আউটপুট প্রায়শই একটি ফায়ার-রেট প্যানেল হয়, ট্রেসেবিলিটি সহনশীলতার মতোই গুরুত্বপূর্ণ। কয়েল প্রতি তাপমাত্রা, গতি এবং উত্তেজনার একটি লগ করা রেকর্ড হল গ্রাহক নিরীক্ষায় পাস করা এবং ব্যর্থ হওয়ার মধ্যে পার্থক্য।
একটি ক্রয় চুক্তিতে কি লিখতে হবে
বেশিরভাগ অটোমেশন বিরোধ একটি স্পেসিফিকেশন থেকে আসে যা একটি কন্ট্রোলার ব্র্যান্ডের নাম দেয় এবং অন্য কিছু নয়। অর্ডার দেওয়ার আগে এই আইটেমগুলি লিখিতভাবে সংজ্ঞায়িত করা মূল্যবান:
- নিয়ন্ত্রিত ভেরিয়েবল এবং সেন্সর: কোন লুপ বন্ধ, কোন সেন্সরের ধরন, পরিসীমা এবং নির্ভুলতা।
- গ্রহণযোগ্যতা সহনশীলতা: বেধ, আবরণের ওজন বা টেনশন ব্যান্ড লাইনটি অবশ্যই একটি প্রত্যক্ষকৃত দৌড়ের সময়, একটি নির্দিষ্ট গতি এবং উপাদানে ধরে রাখতে হবে।
- প্রদর্শনের উপাদান এবং সময়কাল: কত মিটার, কত ঘণ্টার মধ্যে, কী স্টার্ট-আপ এবং পরিবর্তনের ক্রম।
- রেসিপি ব্যবস্থাপনা: কতগুলি পণ্য সংরক্ষণ করা যেতে পারে, কে পরামিতি সম্পাদনা করতে পারে এবং পরিবর্তনগুলি লগ করা হয়েছে কিনা।
- ডেটা আউটপুট: উত্পাদন রেকর্ডের বিন্যাস এবং সেগুলি গ্রাহক নিরীক্ষার জন্য রপ্তানি করা যেতে পারে কিনা।
- কন্ট্রোলার উন্মুক্ততা: প্রোগ্রাম, এইচএমআই স্ক্রিন এবং খুচরা যন্ত্রাংশের তালিকা হস্তান্তর করা হয়েছে কিনা এবং তৃতীয় পক্ষের একীকরণ অনুমোদিত কিনা।
- রেসপন্স টাইম এবং লাইনের সাথে সরবরাহকৃত খুচরা যন্ত্রাংশ সহ দূরবর্তী অ্যাক্সেস এবং পরিষেবা শর্তাবলী।
একীকরণের ভুলের জন্য মাস খরচ হয়
- এক্সট্রুডারকে স্বয়ংক্রিয় করা কিন্তু হাল-অফ ম্যানুয়াল ত্যাগ করে, তাই বন্ধ লুপটি একটি অনিয়ন্ত্রিত অংশের নিচের দিকে লড়াই করে।
- চলমান পরিসরের পরিবর্তে স্টার্ট-আপ পরিসরের জন্য গেজের আকার নির্ধারণ করা, যা প্রয়োজনের সময় ঠিক রেজোলিউশনকে সীমিত করে।
- যান্ত্রিক অবস্থা উপেক্ষা করা: একটি জীর্ণ স্ক্রু বা একটি স্ল্যাক ড্রাইভ চেইন ভাল সফ্টওয়্যার দ্বারা সংশোধন করা যাবে না।
- একটি নিয়ামক নির্বাচন করা স্থানীয় রক্ষণাবেক্ষণ দল পরিষেবা দিতে পারে না, বা কোনও ডকুমেন্টেশন ছাড়াই একটি লক করা প্রোগ্রাম গ্রহণ করতে পারে না।
- শুধুমাত্র একটি পণ্যের গ্রেডে কমিশন করা, তারপরে খুঁজে পাওয়া যায় যে পরবর্তী গ্রেডের একটি নিয়ন্ত্রণ পরিসীমা প্রয়োজন সেন্সরগুলি কভার করতে পারে না।
কন্ট্রোল ক্যাবিনেটে অটোমেশন শেষ হয় না
নিয়ন্ত্রণ প্যাকেজ যাই হোক না কেন, একটি লাইন শুধুমাত্র ফলদায়ক থাকে যদি যান্ত্রিক দিক, অতিরিক্ত জিনিসপত্র এবং প্রক্রিয়া জ্ঞান উপলব্ধ থাকে, যেখানে সরবরাহকারীর পছন্দ হার্ডওয়্যারের মতোই গুরুত্বপূর্ণ। জিয়াংসু জিচেং ইন্টেলিজেন্ট ইকুইপমেন্ট জিনহু ইকোনমিক ডেভেলপমেন্ট জোন, হুয়াইআন, জিয়াংসুতে এর বেস থেকে কম্পোজিট এবং লেপ লাইন তৈরি করে। এর পরিসীমা A2 এবং B1 ধাতব যৌগিক প্যানেল সরঞ্জাম এবং ধাতব কয়েল লেপ লাইন থেকে CFRT, SPC ফ্লোরিং এবং PVC/PU চামড়ার লাইন পর্যন্ত চলে, এছাড়াও প্রসেসের জন্য অ-মানক সরঞ্জাম যা স্ট্যান্ডার্ড মেশিনগুলি কভার করতে পারে না। এর পিছনের গ্রুপটি A2 গ্রেড ফায়ারপ্রুফ অ্যালুমিনিয়াম কম্পোজিট প্যানেল এবং তাদের উত্পাদন সরঞ্জামগুলির জন্য একটি প্রাদেশিক প্রকৌশল প্রযুক্তি গবেষণা কেন্দ্র পরিচালনা করে এবং এর A2 অ্যালুমিনিয়াম কম্পোজিট প্যানেল উত্পাদন লাইন প্রাদেশিক স্তরে প্রধান সরঞ্জামগুলির প্রথম সেট হিসাবে স্বীকৃত হয়েছে৷ কোম্পানিটি A2 ফায়ারপ্রুফ কোর কয়েল, প্রলিপ্ত অ্যালুমিনিয়াম কয়েল এবং পলিমার আঠালো ফিল্মও সরবরাহ করে, যেটি গুরুত্বপূর্ণ যখন একটি নতুন লাইনের ট্রায়াল-এন্ড-এরর অনুসন্ধানের পরিবর্তে মিলিত কাঁচামালের প্রয়োজন হয়।
ডেলিভারির পরে, রিমোট ডায়াগনস্টিকস, অন-সাইট পরিষেবা এবং খুচরা যন্ত্রাংশ সরবরাহের মধ্যে সমর্থন ভাগ করা হয়। একটি লাইন নির্দিষ্ট করার আগে, সরঞ্জাম সরবরাহকারীর কাছে পণ্যের স্পেসিফিকেশন, লক্ষ্য গতি এবং প্রয়োজনীয় সহনশীলতা ব্যান্ড পাঠানো এবং তাদের সাথে মেলে এমন একটি নিয়ন্ত্রণ সুযোগের জন্য জিজ্ঞাসা করা মূল্যবান, কারণ সেই কথোপকথনটি সাধারণত যেকোনো ব্রোশারের চেয়ে বেশি প্রকাশ করে। আপনি আমাদের যোগাযোগ পৃষ্ঠার মাধ্যমে এটি শুরু করতে পারেন৷৷