
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

একই মাসে দুটি ক্রয় কথোপকথন ঘটতে পারে এবং প্রায় অভিন্ন শোনায়। একটি ফ্লোরিং প্রস্তুতকারক একটি লাইন চায় যা পিভিসি যৌগ এবং খনিজ ফিলারকে 4 মিমি এসপিসি কোর বোর্ডে পরিণত করে, কিলোমিটারের পর কিলোমিটার, শুরুতে শিফটের শেষে একই ক্রস সেকশন সহ। তিনশো কিলোমিটার দূরে একটি যন্ত্রপাতি সরবরাহকারীর প্রতিদিন চল্লিশ হাজার কব্জা আবাসন প্রয়োজন, প্রতিটিতে পাঁজর, একটি স্ন্যাপ ফিট এবং দুটি মোল্ড-ইন ইনসার্ট। উভয় ক্রেতাই ক্রয়টিকে প্লাস্টিক প্রসেসিং মেশিন কেনা হিসাবে বর্ণনা করেছেন, তবুও তাদের সম্পূর্ণ ভিন্ন প্ল্যাটফর্মের প্রয়োজন।
উপসংহারটি প্রথমে আসে: এক্সট্রুশন এবং ইনজেকশন ছাঁচনির্মাণ একই কাজের দুটি সংস্করণ নয়। এক্সট্রুশন ক্রমাগত হয়। দ্রবীভূত করা একটি ডাই এর মাধ্যমে ধাক্কা দেওয়া হয় এবং যতক্ষণ লাইনটি চলে ততক্ষণ পণ্যটি সেই ডাইটির ক্রস সেকশনটিকে রাখে। ইনজেকশন ছাঁচনির্মাণ চক্রীয়। গলে একটি বদ্ধ গহ্বর পূরণ করে এবং প্রতিটি চক্র একটি নির্দিষ্ট সংখ্যক পৃথক ত্রিমাত্রিক অংশ সরবরাহ করে। এক্সট্রুশন দীর্ঘ এবং অভিন্ন পয়েন্ট. আকৃতি এবং টুকরা মধ্যে গণনা ইনজেকশন ছাঁচনির্মাণ পয়েন্ট. টুলিং খরচ, সহনশীলতা, স্ক্র্যাপ রেট এবং অপারেটর দক্ষতা এই একক পার্থক্য থেকে অনুসরণ করে।
কিভাবে এক্সট্রুশন কাজ করে, ধাপে ধাপে
একটি এক্সট্রুশন লাইনে, গ্রানুল বা পাউডারগুলিকে একটি হপার থেকে একটি উত্তপ্ত ব্যারেলে খাওয়ানো হয়, একটি ঘূর্ণায়মান স্ক্রু দ্বারা পৌঁছে দেওয়া হয় এবং গলিয়ে দেওয়া হয়, তারপর একটি ডাই দিয়ে জোর করে যার খোলার প্রোফাইলটি সংজ্ঞায়িত করে। গরম আকৃতিটি ঠাণ্ডা করা হয় এবং ক্যালিব্রেট করা হয়, একটি হাল-অফ ইউনিট দ্বারা টানা হয় এবং দৈর্ঘ্যে কাটা হয়। স্ক্রু অংশগুলির মধ্যে থামে না কারণ কোনও অংশ নেই, শুধুমাত্র মিটার। আউটপুট প্রতি ঘন্টায় কিলোগ্রামে এবং লাইনের শেষে মিটার প্রতি মিনিটে পরিমাপ করা হয়।
- ক্রস বিভাগটি মেশিনের দিক বরাবর স্থির থাকে এবং দৈর্ঘ্য শুধুমাত্র হ্যান্ডলিং এবং প্যাকিং দ্বারা সীমিত।
- একটি ডাই একটি ইনজেকশন ছাঁচের একটি ভগ্নাংশ খরচ করে, এবং প্রোফাইল সামান্য পরিবর্তন হলে একটি ডাই সামঞ্জস্য, পালিশ বা পুনরায় কাজ করা যেতে পারে।
- মাল্টি-লেয়ার স্ট্রাকচারগুলি কো-এক্সট্রুশনের মাধ্যমে প্রায় বিনামূল্যে আসে, দুই বা তিনটি এক্সট্রুডার একটি ডাই ব্লক খাওয়ায়।
- ডাউনস্ট্রীম সরঞ্জাম, ক্রমাঙ্কন, কুলিং, হাল-অফ এবং কাটার, এক্সট্রুডারের মতোই চূড়ান্ত মাত্রার গুণমানকে প্রভাবিত করে।
- সাধারণ পণ্য: এসপিসি কোর বোর্ড, চামড়ার জন্য পিভিসি বেস ফিল্ম, ক্রমাগত ফাইবার রিইনফোর্সড থার্মোপ্লাস্টিক টেপ, পাইপ, উইন্ডো প্রোফাইল এবং তারের নিরোধক।
কিভাবে ইনজেকশন ছাঁচনির্মাণ কাজ করে, ধাপে ধাপে
ইনজেকশন ছাঁচনির্মাণ একটি অনুরূপ পলিমার গলিয়ে দেয় কিন্তু তারপর উচ্চ চাপে একটি বদ্ধ এবং ক্ল্যাম্পড ছাঁচে একটি পরিমাপ করা শট ইনজেক্ট করে। গহ্বরটি প্যাক করা হয় এবং সংকোচনের ক্ষতিপূরণের জন্য রাখা হয়, ঠান্ডা করা হয়, খোলা হয় এবং ইজেক্টর পিনগুলি ছাঁচটি আবার বন্ধ হওয়ার আগে অংশটিকে বাইরে ঠেলে দেয়। প্রতিটি চক্র একটি নির্দিষ্ট সংখ্যক সমাপ্ত টুকরা তৈরি করে, একটি অবিচ্ছিন্ন দৈর্ঘ্য নয়, এবং চক্রের সময় হল ইউনিট খরচ ড্রাইভার।
- জ্যামিতি স্বাধীনতা প্রধান সুবিধা: পাঁজর, বস, থ্রেড, জীবন্ত কব্জা এবং ধাতু সন্নিবেশ এক শটে গঠিত হতে পারে।
- সহনশীলতা আঁটসাঁট এবং পুনরাবৃত্তিযোগ্য, প্রায়শই জটিল মাত্রায় এক মিলিমিটারের এক দশমাংশ প্লাস বা মাইনাস।
- ছাঁচ অংশ নির্দিষ্ট. কম্পোনেন্টে ডিজাইন পরিবর্তনের মানে হল একটি নতুন ছাঁচ, ডাই অ্যাডজাস্টমেন্ট নয়।
- রানার্স, স্প্রুস এবং স্টার্ট-আপ বেশিরভাগ স্ক্র্যাপের জন্য অ্যাকাউন্ট প্রত্যাখ্যান করে এবং রিগ্রিন্ড প্রায়শই একটি নিয়ন্ত্রিত অনুপাতে মিশ্রিত হয়।
- সাধারণ পণ্য: হাউজিং, ক্যাপ, সংযোগকারী, স্বয়ংচালিত অভ্যন্তরীণ অংশ এবং একক-ব্যবহারের চিকিৎসা ডিভাইস।
এক্সট্রুশন এবং ইনজেকশন ছাঁচনির্মাণ তুলনা
| দৃষ্টিভঙ্গি | এক্সট্রুশন | ইনজেকশন ছাঁচনির্মাণ |
|---|---|---|
| আউটপুট ফর্ম | ধ্রুব ক্রস অধ্যায় সঙ্গে ক্রমাগত দৈর্ঘ্য | ত্রিমাত্রিক অংশ আলাদা করুন |
| টুলিং | ডাই প্লাস ক্যালিব্রেশন এবং ডাউনস্ট্রিম ইউনিট | কুলিং এবং ইজেকশন সহ যথার্থ ইস্পাত ছাঁচ |
| টুলিং cost | নিম্ন এবং পরিবর্তন করা সহজ | উচ্চতর এবং এক অংশ নকশা বাঁধা |
| ছন্দ | ক্রমাগত, কোন চক্র সময় নেই | প্রতি শটে সেকেন্ড থেকে এক মিনিট |
| জ্যামিতি | সরল প্রোফাইল, কোন আন্ডারকাট নেই | জটিল আকার, পাঁজর, বস এবং সন্নিবেশ |
| সহনশীলতা | ক্রমাঙ্কন, কুলিং এবং হাল-অফ স্থায়িত্ব দ্বারা সেট করুন | অংশ থেকে অংশ খুব টাইট এবং পুনরাবৃত্তিযোগ্য |
| স্ক্র্যাপ | স্টার্ট আপ এবং পরিবর্তন ট্রিম | রানার্স, স্প্রুস এবং প্রত্যাখ্যান |
| অর্থনৈতিক ভলিউম | একটি প্রোফাইলের দীর্ঘ রান | একটি উপাদান উচ্চ টুকরা গণনা |
| ফাইবার যৌগ | ফাইবারগুলি মেশিনের দিক বরাবর সারিবদ্ধ | ফাইবার দৈর্ঘ্য স্ক্রু এবং ভালভ ক্রিয়া দ্বারা হ্রাস করা যেতে পারে |
টুলিং এবং খরচের কাঠামো: অর্থ আসলে কোথায় যায়
খরচ বিভাজন যেখানে প্রথমবারের ক্রেতারা অবাক হয়। একটি ইনজেকশন প্রজেক্ট ছাঁচে টাকা লোড করে, একটি নির্ভুল-মেশিন ব্লক যা ক্ল্যাম্প ফোর্স টিকে থাকতে হবে, সাবধানে স্থাপন করা চ্যানেলের মাধ্যমে তাপ স্থানান্তর করতে হবে এবং এটিকে চিহ্নিত না করে একটি অংশ বের করে দিতে হবে। এই বিনিয়োগটি কয়েক হাজার চক্র জুড়ে পুনরুদ্ধার করা হয়, যে কারণে ইনজেকশন ছাঁচনির্মাণ একটি নির্দিষ্ট বার্ষিক আয়তনের নিচে সংগ্রাম করে।
একটি এক্সট্রুশন প্রজেক্ট ফ্রন্ট-লোড করে টাকা ভিন্নভাবে। ডাই তুলনামূলকভাবে শালীন, তবে লাইনটি মেশিনের একটি চেইন: এক্সট্রুডার, স্ক্রিন চেঞ্জার, ক্যালিব্রেশন টেবিল, কুলিং ট্যাঙ্ক, হাল-অফ, কাটার এবং স্ট্যাকিং। একটি দুর্বল লিঙ্ক পুরো লাইনের জন্য সিলিং সেট করে। যদি হউল-অফ অসমভাবে টানে বা কুলিং ট্যাঙ্কটি ছোট হয়, তবে একটি সম্পূর্ণ ভারসাম্যযুক্ত ডাই এখনও একটি প্রোফাইল তৈরি করে যা পুরুত্বে প্রবাহিত হয় এবং ক্রেতা একবারের পরিবর্তে প্রতিটি মিটারে উপাদানের জন্য অর্থ প্রদান করে।
বস্তুগত আচরণ এবং তাপীয় ইতিহাস
উভয় প্রক্রিয়াই পলিমার গলে যায়, কিন্তু তাপ এবং শিয়ারের ইতিহাস তীব্রভাবে পৃথক হয়। এক্সট্রুশনে, উপাদানটি তুলনামূলকভাবে মৃদু, স্ক্রু বরাবর ভালভাবে বিতরণ করা শিয়ার এবং ডাই এ একটি সংক্ষিপ্ত বাসস্থান অনুভব করে। ইনজেকশন ছাঁচনির্মাণে, গলিতটি খুব উচ্চ শিয়ারে একটি সংকীর্ণ গেট অতিক্রম করে এবং তারপরে চাপের মধ্যে প্যাক করা হয়, তাই আণবিক অভিযোজন এবং অভ্যন্তরীণ চাপ অংশে আটকে যায়। এই কারণেই একই পলিমার গ্রেড দুটি প্রক্রিয়ায় ভিন্নভাবে আচরণ করতে পারে এবং কেন ঝালাই করা অংশে ওয়ারপেজ একটি সাধারণ অভিযোগ কিন্তু এক্সট্রুড প্রোফাইলে একটি বিরল অভিযোগ।
ফাইবার রিইনফোর্সড যৌগগুলির জন্য পার্থক্যটি আরও বেশি গুরুত্বপূর্ণ। এক্সট্রুশন মেশিনের দিক থেকে ফাইবারগুলিকে সারিবদ্ধ করে, যা সেই দিকটিতে কঠোরতার পক্ষে থাকে। ইনজেকশন ছাঁচনির্মাণ আরও জটিল ত্বক এবং মূল অভিযোজন তৈরি করে এবং স্ক্রু, ভালভ এবং গেটগুলি গলে যাওয়ার সাথে সাথে ফাইবারের দৈর্ঘ্য হ্রাস পেতে পারে। যদি সমাপ্ত অংশ প্রভাব কর্মক্ষমতা জন্য ফাইবার দৈর্ঘ্যের উপর নির্ভর করে, এটি একটি স্পেসিফিকেশন পয়েন্ট, একটি বিশদ নয়।
দুটি প্রক্রিয়ার মধ্যে নির্বাচন করা
ক্রমানুসারে নিম্নলিখিত পয়েন্টগুলির মাধ্যমে কাজ করুন এবং উত্তরটি সাধারণত দ্বিতীয় প্রশ্নের আগে স্পষ্ট হয়।
- পণ্য একটি ক্রস বিভাগ বা একটি আকৃতি দ্বারা সংজ্ঞায়িত করা হয়? ক্রস সেকশন মানে এক্সট্রুশন।
- দৈর্ঘ্য ফাংশন দ্বারা বা হ্যান্ডলিং দ্বারা স্থির করা হয়? সীমাহীন দৈর্ঘ্য দৃঢ়ভাবে এক্সট্রুশন পক্ষপাতী.
- অংশটির কি আন্ডারকাট, সাইড অ্যাকশন, থ্রেড বা সন্নিবেশ প্রয়োজন? তারপর ইনজেকশন ছাঁচনির্মাণ বাস্তবসম্মত রুট.
- কোন বার্ষিক ভলিউম একটি নকশা প্রযোজ্য? খুব উচ্চ টুকরা গণনা ছাঁচ বিনিয়োগ ন্যায্যতা, দীর্ঘ প্রোফাইল রান লাইন বিনিয়োগ ন্যায্যতা.
- সমালোচনা সহনশীলতা কতটা টাইট? ঢালাই করা অংশগুলি আরও সহজে আঁটসাঁট মাত্রা ধরে রাখে, এক্সট্রুড প্রোফাইলগুলির জন্য ভাল ক্রমাঙ্কন এবং হাল-অফ নিয়ন্ত্রণ প্রয়োজন।
- কত স্ক্র্যাপ বাড়িতে পুনরায় কাজ করা যেতে পারে? এক্সট্রুড ট্রিম প্রায়শই সরাসরি পুনরায় ব্যবহারযোগ্য হয়, ঢালাই করা রানারদের রিগ্রাইন্ডিং এবং শুকানোর প্রয়োজন হতে পারে।
যেখানে ক্রমাগত এক্সট্রুশন লাইন প্যানেল এবং যৌগিক উৎপাদনে ফিট করে
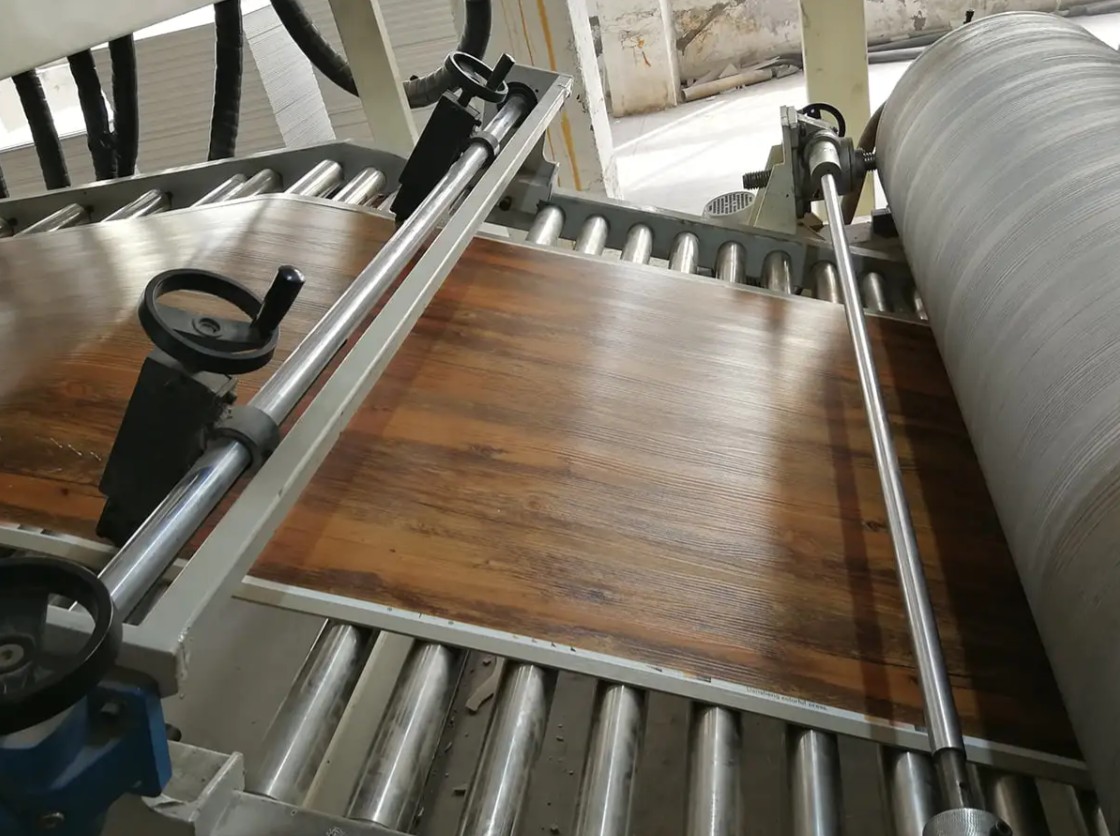
অনেক বিল্ডিং এবং অভ্যন্তরীণ উপকরণ যা দেখতে ঢালাই করা পণ্যের মতো দেখতে আসলে একটি অবিচ্ছিন্ন লাইনে বহিষ্কৃত বা প্রলিপ্ত হয়। SPC মেঝে পরিষ্কার উদাহরণ. অনমনীয় কোরটি এক্সট্রুড করা হয়, তারপরে একটি আলংকারিক ফিল্ম এবং একটি পরিধান স্তর দিয়ে স্তরিত করা হয়, তাই এক্সট্রুডার পুরো বোর্ড জুড়ে সমতলতা, ঘনত্ব এবং বেধের সামঞ্জস্য নির্ধারণ করে।
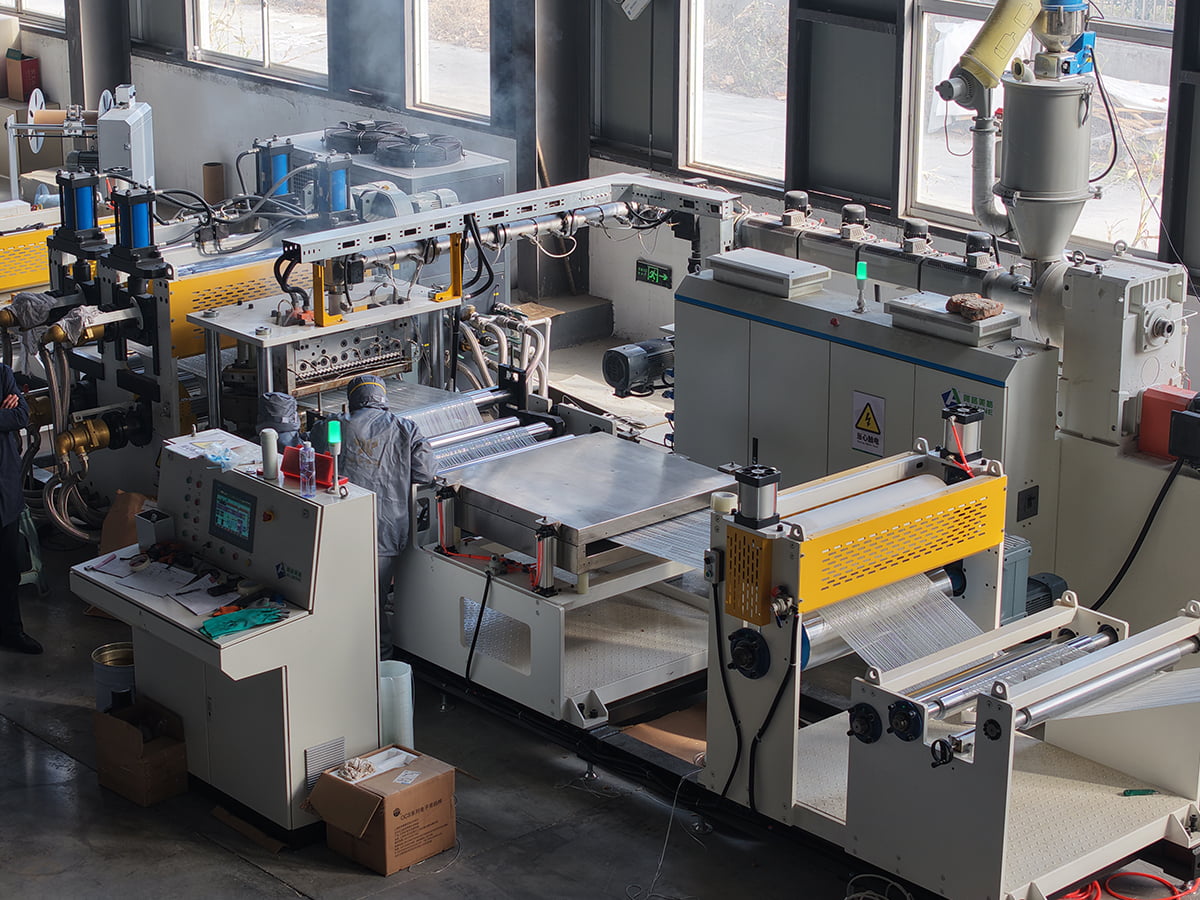
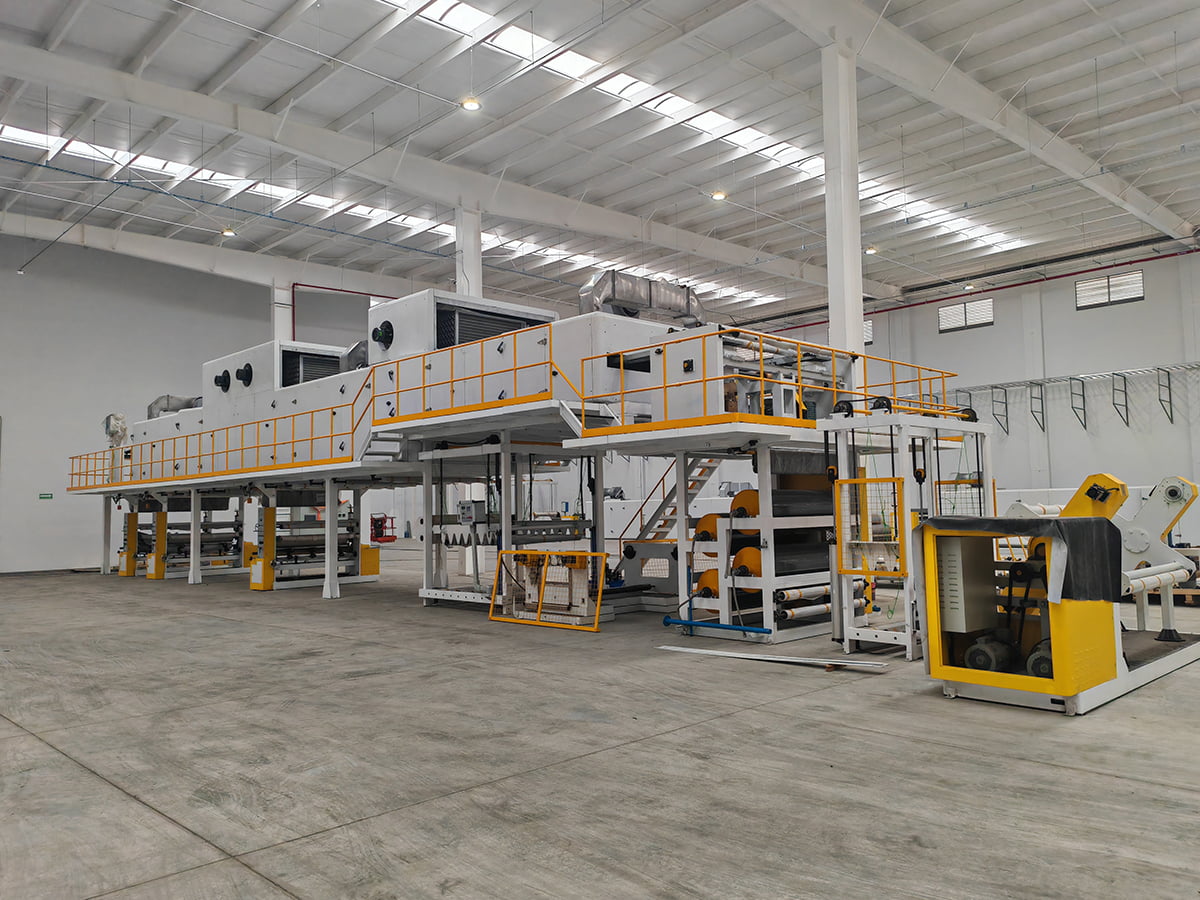
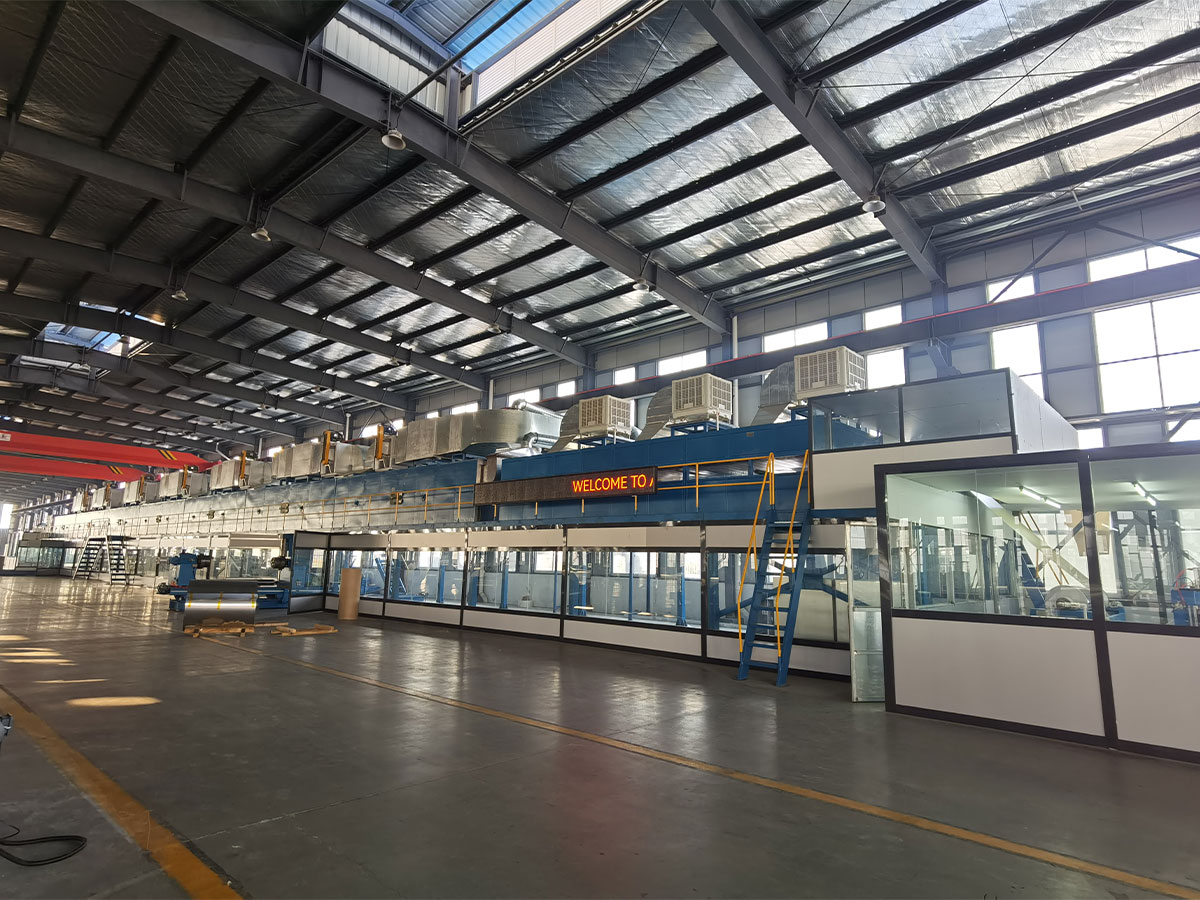
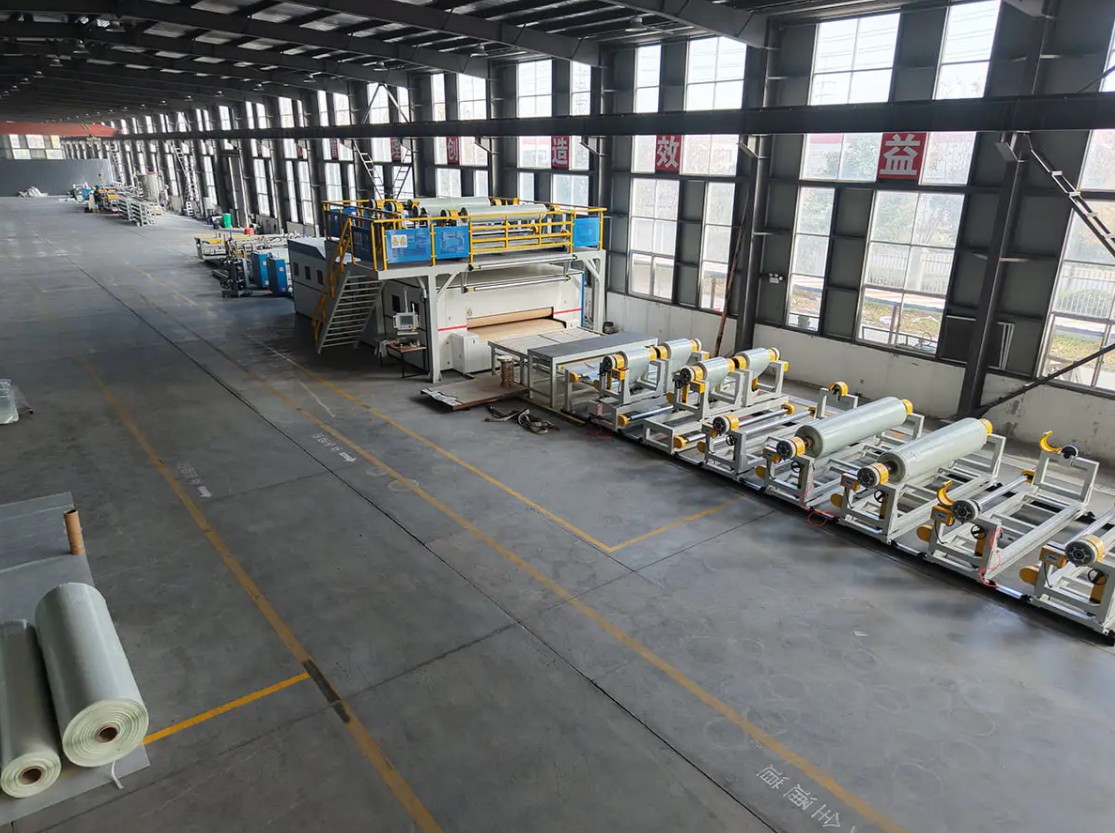
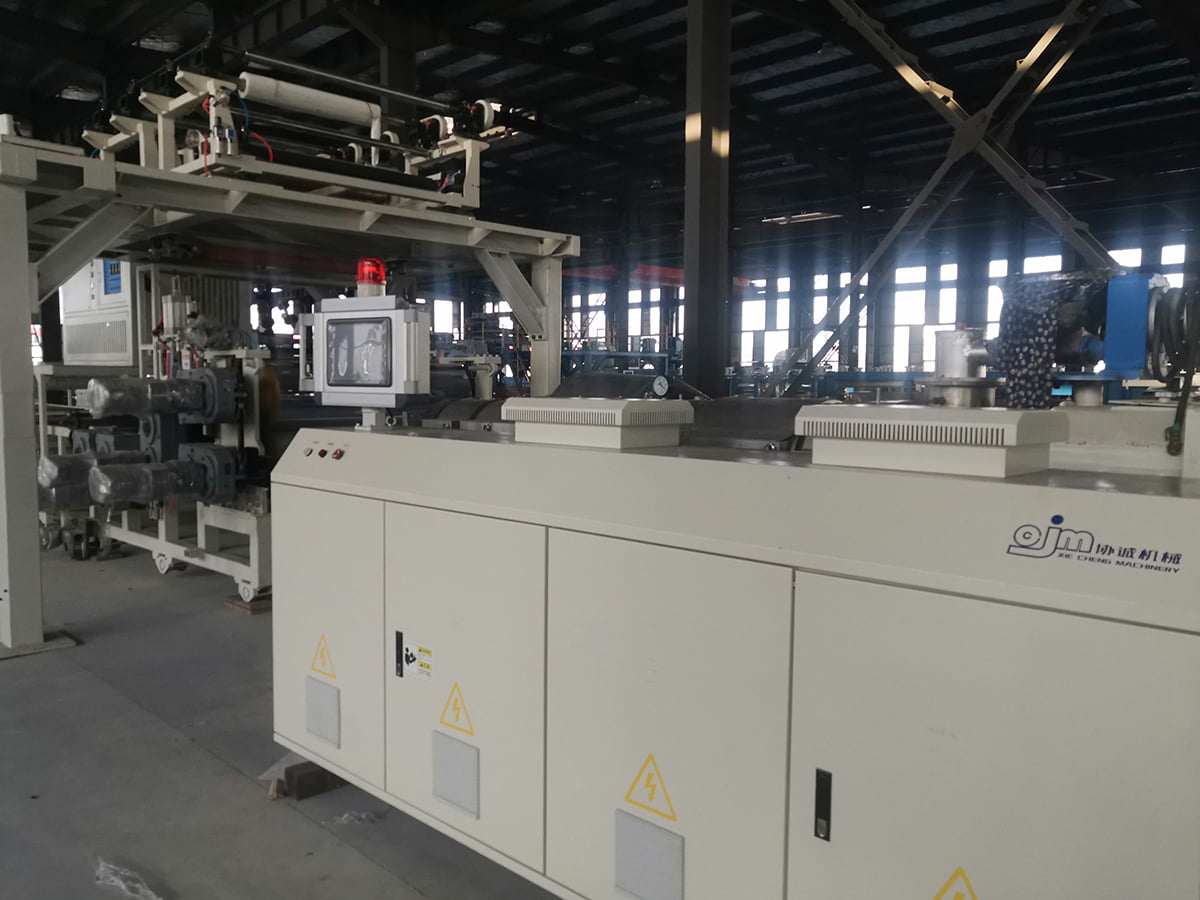 পাথর প্লাস্টিক মেঝে জন্য PVC/WPC/SPC মেঝে উত্পাদন লাইন স্বয়ংক্রিয় SPC ফ্লোরিং আউটপুটের জন্য এক্সট্রুশন, ফিল্ম ল্যামিনেশন, ইউভি লেপ, এমবসিং এবং অনলাইন পরিদর্শন কীভাবে একত্রিত হয় তা দেখতে এই লাইনটি দেখুন। পণ্য দেখুন →
একই যুক্তি অবিচ্ছিন্ন ফাইবার চাঙ্গা থার্মোপ্লাস্টিক কম্পোজিটগুলিতে প্রযোজ্য। একটি পিইটি বা পিপি সিএফআরটি লাইন একটি ক্রমাগত প্রক্রিয়ায় ফাইবার বা ফ্যাব্রিকের সাথে পলিমার গলিতকে একত্রিত করে এবং সমাপ্ত শীট বা টেপটি পরে চাপা বা থার্মোফর্ম করা হয় একটি ত্রিমাত্রিক আকারে। এক্সট্রুশন স্টেজ, ছাঁচনির্মাণ প্রেস নয়, ফাইবার ভেজা-আউট এবং পুরুত্বের অভিন্নতা নির্ধারণ করে। সরবরাহকারীদের তুলনা করার আগে ক্রেতারা প্রায়শই জিজ্ঞাসা করে যে একটি সম্পূর্ণ পিভিসি ল্যামিনেট প্যানেল লাইনে কী রয়েছে এবং সৎ উত্তর হল যে এক্সট্রুডারটি বেশ কয়েকটির মধ্যে একটি মাত্র স্টেশন যা একে অপরের সাথে মেলে।
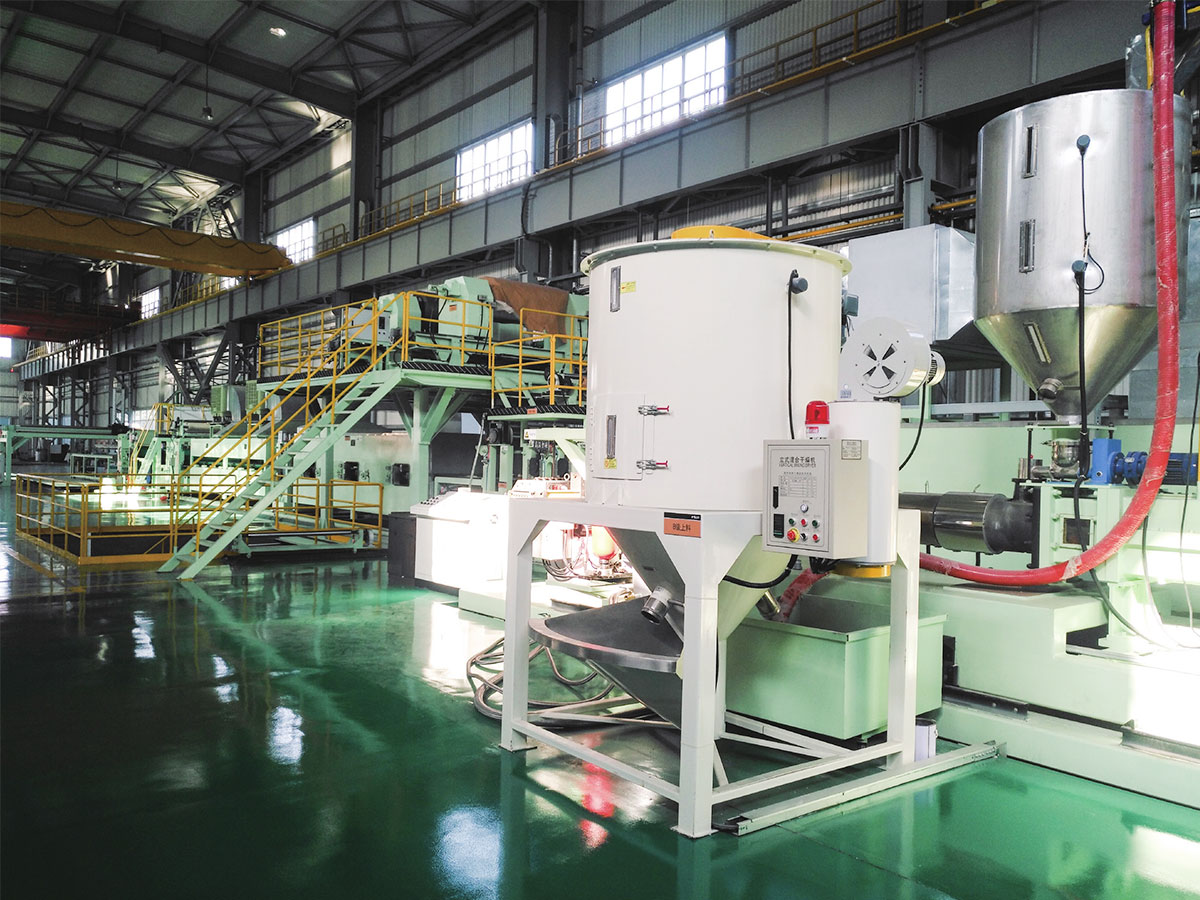 PET/PP CFRT যৌগিক উপাদান উত্পাদন লাইন অবিচ্ছিন্ন ফাইবার চাঙ্গা থার্মোপ্লাস্টিক যৌগিক উত্পাদনের জন্য এই OEM CFRT লাইনটি অন্বেষণ করুন, পরিষেবা এবং উদ্ধৃতি বিকল্পগুলি উপলব্ধ। পণ্য দেখুন →
PVC এবং PU চামড়া একটি তৃতীয় প্যাটার্ন অনুসরণ করে, যেখানে একটি বেস লেয়ার ক্রমাগত উত্পাদিত হয় এবং তারপরে লেপা, এমবসড এবং লাইনে ঠান্ডা হয়। পৃষ্ঠের টেক্সচারটি একটি এমবসিং রোল থেকে আসে, একটি গহ্বর নয়, এই কারণেই প্রক্রিয়াটি আংশিক-নির্দিষ্ট ছাঁচ ছাড়াই দীর্ঘস্থায়ী হয়।
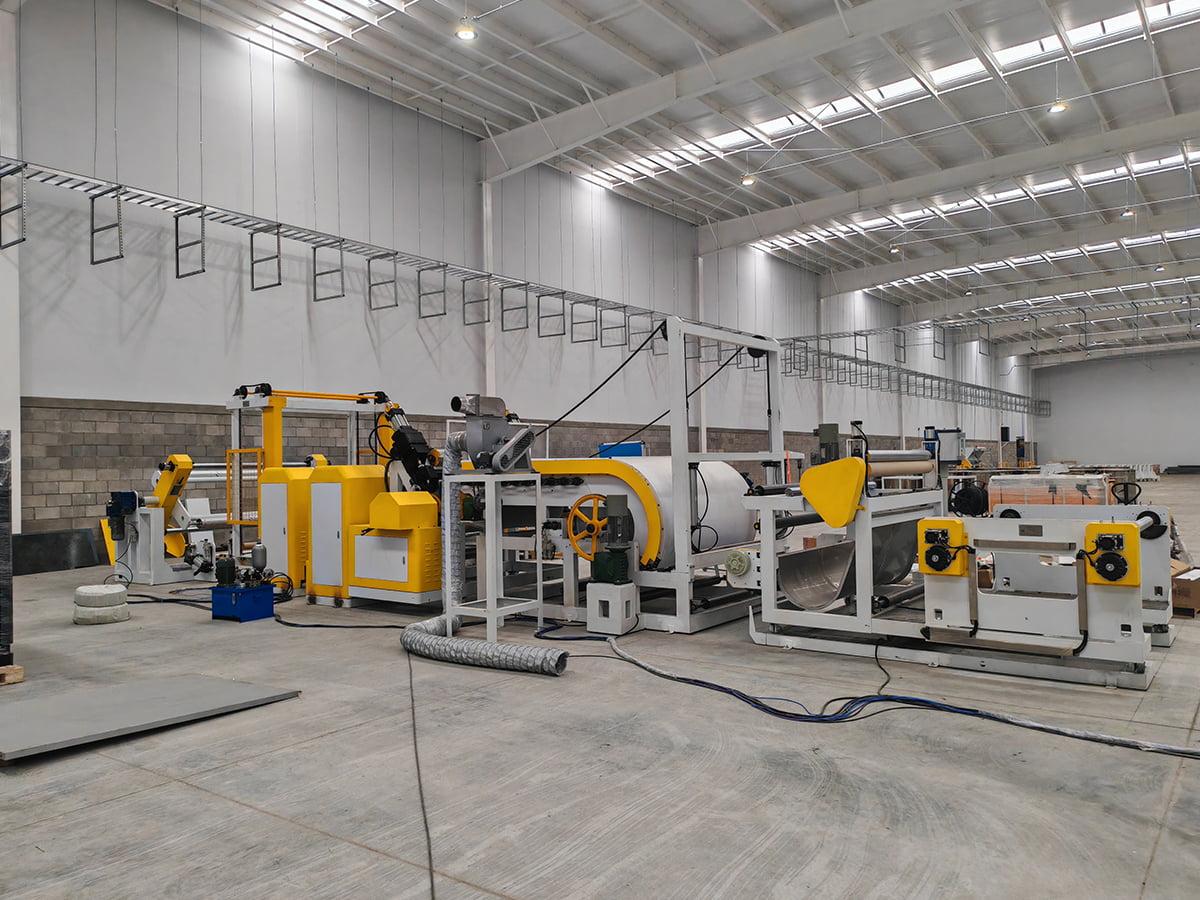 পিভিসি/পিইউ লেদার কম্পোজিট, এমবসিং এবং লেপ লাইন কাস্টমাইজযোগ্য OEM পরিষেবা বিকল্পগুলির সাথে অবিচ্ছিন্ন PVC/PU চামড়ার বেস উত্পাদন, ইনলাইন আবরণ, এমবসিং এবং কুলিং এর জন্য এই লাইনটি পর্যালোচনা করুন৷ পণ্য দেখুন →
এক্সট্রুশন-ভিত্তিক লাইন কেনার আগে কী পরীক্ষা করবেন
- স্ক্রু ব্যাস এবং দৈর্ঘ্য-থেকে-ব্যাস অনুপাত, পলিমার এবং ফিলার সামগ্রীর সাথে মিলে যা আপনি আসলে চালাতে চান।
- লাইনের গতির বিপরীতে আউটপুট হার, তাই হাল-অফ এবং শীতল দৈর্ঘ্য বাধা নয়।
- বেধ এবং প্রস্থ সহনশীলতা একটি পরিমাপ পদ্ধতির সাথে চুক্তিতে লিখিত, শুধুমাত্র একটি প্রতিশ্রুতি নয়।
- আপনার পণ্য পরিকল্পনার সবচেয়ে ভারী প্রোফাইলের জন্য শীতল করার ক্ষমতা এবং ক্রমাঙ্কন নকশা।
- ডাউনস্ট্রিম সরঞ্জাম একই সুযোগে অন্তর্ভুক্ত, যেহেতু সরবরাহকারীদের মধ্যে বিভক্ত দায়িত্ব কমিশনিংকে জটিল করে তোলে।
- পরিষেবা মডেল: দূরবর্তী সমর্থন, সাইট ইনস্টলেশন, খুচরা যন্ত্রাংশ প্রাপ্যতা এবং অপারেটর প্রশিক্ষণ।
যদি আপনার পণ্যের পরিকল্পনাটি একটি প্রোফাইল এবং একটি আকৃতির অংশের মধ্যে কোথাও বসে থাকে, তাহলে প্রায়শই ব্যবহারিক পথ হল একটি আধা-সমাপ্ত শীট বের করে বা স্তরিত করা এবং তারপরে এটি তৈরি করা। স্বাক্ষর করার আগে সম্পূর্ণ প্রক্রিয়া চেইন বোঝা কেনার ক্ষমতা এড়িয়ে যায় যা আপনি ব্যবহার করতে পারবেন না। আপনি পর্যালোচনা করতে পারেন একটি পিভিসি ল্যামিনেট প্যানেল উত্পাদন লাইন কি অন্তর্ভুক্ত স্টেশনগুলি কীভাবে একসাথে ফিট করে তার একটি কার্যকর উদাহরণের জন্য।
সংক্ষিপ্ত সংস্করণ
এক্সট্রুশন একটি ধ্রুবক ক্রস সেকশন সহ ক্রমাগত পণ্য তৈরি করে এবং দীর্ঘ রান, কম টুলিং খরচ এবং সাধারণ জ্যামিতিতে এর অর্থ উপার্জন করে। ইনজেকশন ছাঁচনির্মাণ বিচ্ছিন্ন ত্রিমাত্রিক অংশ তৈরি করে এবং পুনরাবৃত্তিযোগ্যতা, জটিল বৈশিষ্ট্য এবং উচ্চ পিস গণনার জন্য এর অর্থ উপার্জন করে। কোনটিই অন্যটির চেয়ে বেশি উন্নত নয়। এগুলি কেবল বিভিন্ন প্রশ্নের জন্য তৈরি করা হয়েছে, এবং ঝুঁকি কমানোর দ্রুততম উপায় হল আপনার পণ্য, বার্ষিক আয়তন এবং মূল্যের তুলনা করার আগে একজন সরঞ্জাম প্রকৌশলীর কাছে সমালোচনামূলক সহনশীলতা বর্ণনা করা। আপনি যদি সেই কথোপকথন চান, দলের কাছে আপনার পণ্যের স্পেসিফিকেশন এবং ক্ষমতা লক্ষ্য পাঠান এবং নিশ্চিত করুন যে কোন প্ল্যাটফর্ম আপনার ক্ষেত্রে উপযুক্ত।