
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

যখন একটি ধাতব কুণ্ডলী আবরণ লাইন উদ্ধৃত করা হয়, বেশিরভাগ ক্রেতারা প্রথমে তুলনা করে লাইনের গতি। এটি সেই সংখ্যা যা বিনিয়োগের অর্থ ফেরত দেয় কিনা সে সম্পর্কে ন্যূনতম সিদ্ধান্ত নেয়। 60 মিটার প্রতি মিনিটে রেট করা একটি লাইন যা পূর্ণ স্ট্রিপ প্রস্থ জুড়ে প্লাস বা মাইনাস 2 মাইক্রনের মধ্যে আবরণ পুরুত্ব ধারণ করে একটি দ্রুত লাইন অর্জন করবে যা প্রান্তে 8 মাইক্রন প্রবাহিত করে, কারণ এটি আরও ব্যবহারযোগ্য কয়েল বিক্রি করে এবং কম স্ক্র্যাপ করে।
সাবস্ট্রেট প্রস্তুতি, আবরণ পদ্ধতি, সর্বোচ্চ ধাতব তাপমাত্রা, উত্তেজনা নিয়ন্ত্রণ এবং পরিবর্তনের সময় লাভজনকতা স্পেসিফিকেশনের আরও নিচে বসে। এই নিবন্ধটি ব্যাখ্যা করে যে কীভাবে ফ্ল্যাট ধাতু এবং যৌগিক স্তরগুলির জন্য আবরণ সরঞ্জামগুলিকে একত্রিত করা হয়, কীভাবে একটি পণ্যের সাথে একটি পদ্ধতিকে মেলাতে হয় এবং যা একটি ব্যয়বহুল পাঠ থেকে একটি নির্ভরযোগ্য লাইনকে পৃথক করে।
কি আবরণ সরঞ্জাম কভার
ইন্ডাস্ট্রিয়াল মেটাল প্রসেসিং-এ, লেপ সরঞ্জাম বলতে বোঝায় যে মেশিনগুলি একটি চলমান সাবস্ট্রেটে কার্যকরী বা আলংকারিক স্তর প্রয়োগ, নিরাময় বা স্তরিত করে। কয়েল এবং প্যানেল উত্পাদকদের জন্য, সেই পরিবারে সাধারণত অন্তর্ভুক্ত থাকে:
- রোলার আবরণ এবং মুদ্রণ ইউনিট, যা অ্যালুমিনিয়াম এবং ইস্পাত কয়েলে প্রাইমার, টপকোট, ব্যাক কোট বা মুদ্রিত নিদর্শন প্রয়োগ করে।
- স্প্রে লেপ স্টেশন, যেখানে একটি একক রোলার পাস সরবরাহ করতে পারে তার চেয়ে ভারী বা আরও বেশি ইউনিফর্ম বিল্ডের প্রয়োজন হয়।
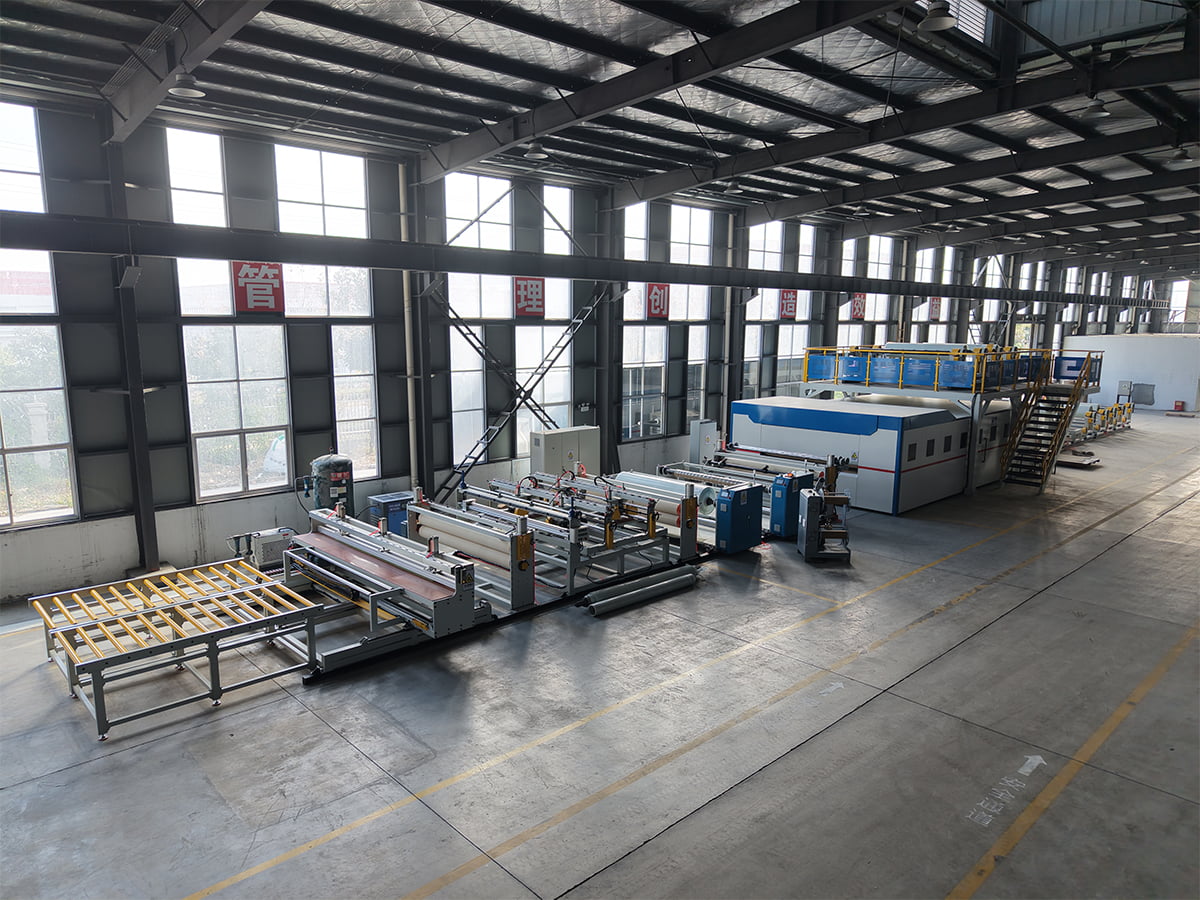
- PUR এবং ফিল্ম ল্যামিনেশন ইউনিট, যা প্রতিরক্ষামূলক বা আলংকারিক ফিল্মকে পলিউরেথেন আঠালো দিয়ে কুণ্ডলী করে।
- প্রিট্রিটমেন্ট এবং ক্লিনিং লাইন, যা লেপের আগে সাবস্ট্রেটকে ডিগ্রীজ, ধুয়ে এবং নিষ্ক্রিয় করে।
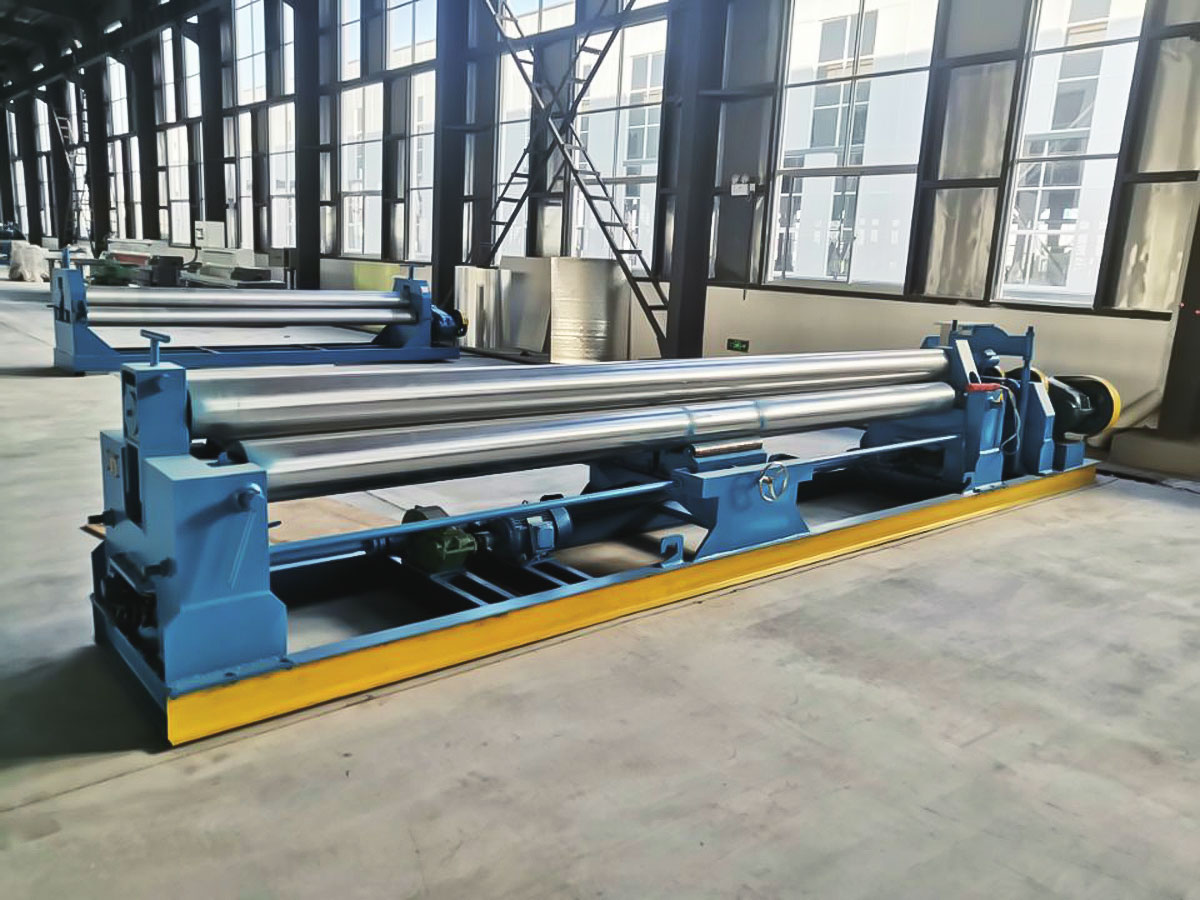
- অ্যাসোসিয়েটেড ফিনিশিং ইকুইপমেন্ট যেমন এমবসিং মেশিন, কয়েল রি-রোলিং লাইন এবং তিনটি রোলার লেভেলিং মেশিন।
একই শব্দগুচ্ছ ফার্মাসিউটিক্যাল ট্যাবলেট লেপ প্যান এবং ফ্লুইড বেড কোটারের জন্যও ব্যবহৃত হয়। এটি বিভিন্ন উপকরণ, ক্লিনরুমের প্রয়োজনীয়তা এবং বৈধতার নিয়ম সহ একটি পৃথক সরঞ্জাম পরিবার, এবং এখানে কিছুই প্রযোজ্য নয়।
পণ্যের সাথে আবরণ পদ্ধতির মিল
বেশিরভাগ স্পেসিফিকেশন আর্গুমেন্ট একটি প্রশ্নে নেমে আসে: রোলার আবরণ, স্প্রে আবরণ, বা স্তরায়ণ। উত্তরটি নির্ভর করে শুষ্ক ফিল্মের পুরুত্বের উপর যা আপনাকে ধরে রাখতে হবে, উপস্থিতির মান আপনার গ্রাহক নিরীক্ষা করে এবং পরে কতটুকু কয়েল বাঁকানো, ভাঁজ করা বা পাঞ্চ করা হবে তার উপর।
| পদ্ধতি | সাধারণ শুকনো ফিল্ম | সবচেয়ে উপযুক্ত | প্রধান সীমাবদ্ধতা |
|---|---|---|---|
| সরাসরি রোলার আবরণ | 5 থেকে 20 মাইক্রন | উচ্চ লাইন গতিতে প্রাইমার এবং পাতলা টপকোট | ফিল্মের ত্রুটিগুলি বেলন পৃষ্ঠের ত্রুটিগুলি সরাসরি অনুসরণ করে |
| বিপরীত রোলার আবরণ | 10 থেকে 25 মাইক্রন | মসৃণ টপকোট যেখানে চেহারা গুরুত্বপূর্ণ | শক্ত সান্দ্রতা এবং নিপ চাপ নিয়ন্ত্রণ প্রয়োজন |
| স্প্রে লেপ | 20 থেকে 60 মাইক্রন | ভারী বিল্ড, দুটি উপাদান সিস্টেম, ছোট রান | Overspray, বুথ নিষ্কাশন এবং উপাদান ক্ষতি |
| একত্রিত রোলার এবং স্প্রে | পরিবর্তনশীল | যে লাইনগুলি পাতলা এবং ভারী কোট উভয়ই চালাতে হবে | উচ্চ মূলধন খরচ এবং দীর্ঘ পরিবর্তন |
| PUR এবং ফিল্ম স্তরায়ণ | প্রতি বর্গ মিটারে 3 থেকে 12 গ্রাম আঠালো | প্রতিরক্ষামূলক ফিল্ম, আলংকারিক ফিল্ম, বন্ধন স্তর | আর্দ্রতা নিয়ন্ত্রণ এবং নিপ চাপ বুদবুদ নির্ধারণ |
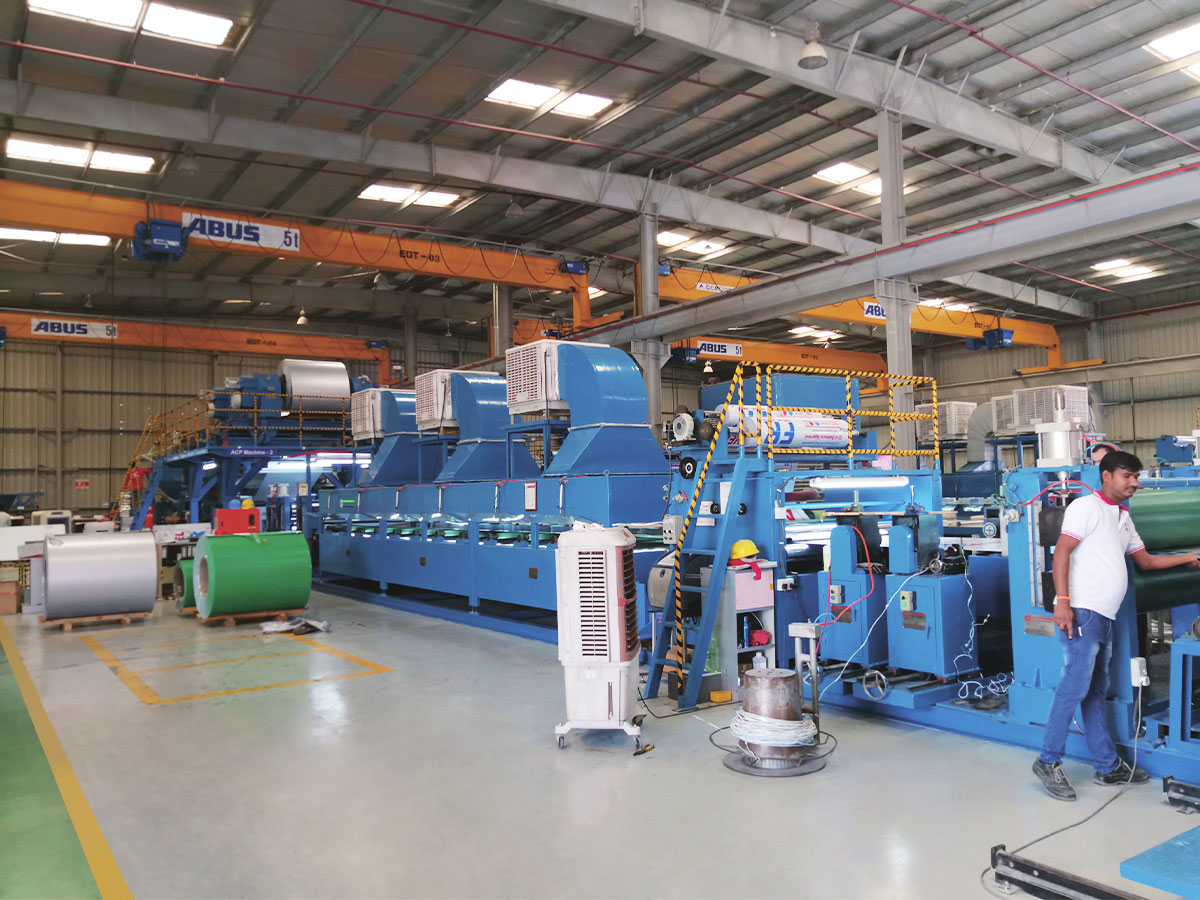
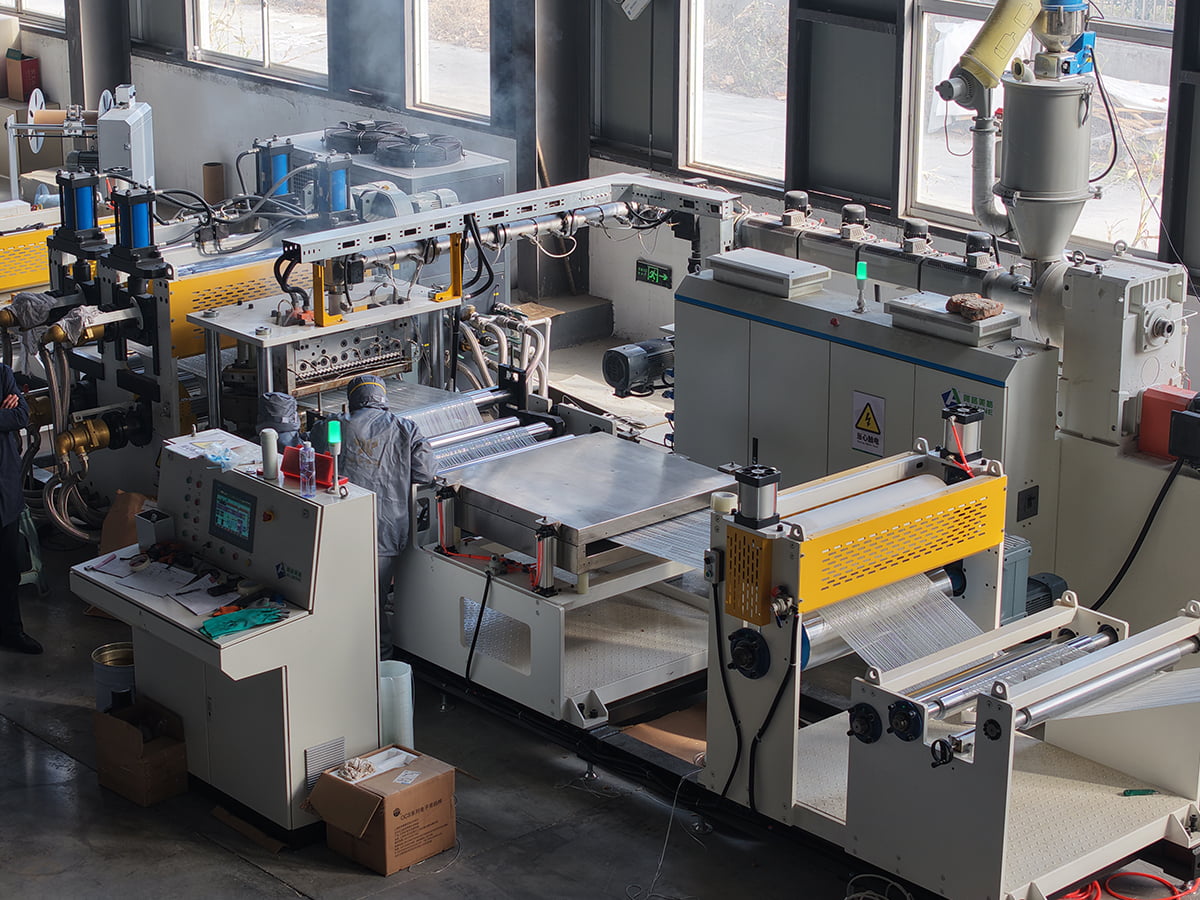
 রঙ আবরণ লাইন স্বয়ংক্রিয় এবং বুদ্ধিমান প্রক্রিয়ার মাধ্যমে, লেপ উত্পাদন লাইন বিস্তৃত পরিসরের জন্য নান্দনিকভাবে আনন্দদায়ক, টেকসই এবং কার্যকরী পৃষ্ঠের আবরণ সরবরাহ করে ... পণ্য দেখুন →
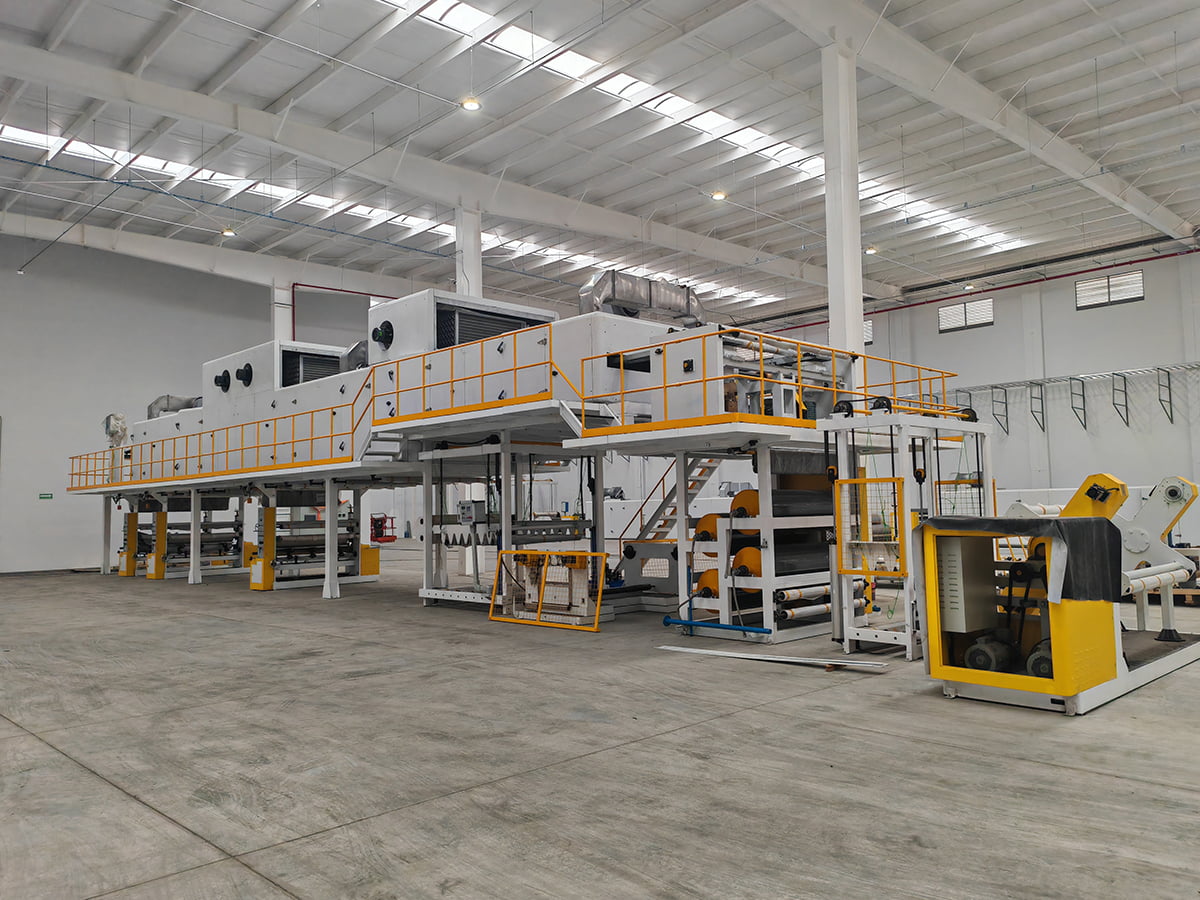
একটি রঙের আবরণ লাইন যা একটি মাল্টি জোন কিউরিং ওভেনের সাথে রোলার অ্যাপ্লিকেশনকে যুক্ত করে প্রি-কোটেড অ্যালুমিনিয়াম এবং স্টিলের কয়েলের জন্য আদর্শ ওয়ার্কহরস। যেখানে একটি লাইন অবশ্যই পাতলা প্রাইমার এবং ভারী টপকোট উভয় কাজকে আবৃত করতে হবে, একটি সম্মিলিত রোলার এবং স্প্রে কনফিগারেশন ধীর পরিবর্তন এবং আরও যত্নশীল তরল পরিচালনার খরচে দুটি মেশিনের প্রয়োজনীয়তা দূর করে।
সাবস্ট্রেট প্রস্তুতি এবং নিরাময় সিলিং সেট করুন
আনুগত্য ব্যর্থতা খুব কমই আবরণ মাথায় শুরু হয়। এগুলি স্ট্রিপ পৃষ্ঠ থেকে শুরু হয়, যেখানে মিল তেল, অক্সাইড বা অবশিষ্ট রোলিং ইমালসন পরিষ্কারের পর্যায়ে বেঁচে থাকে এবং ধাতু এবং প্রাইমারের মধ্যে বসে থাকে। একটি প্রিট্রিটমেন্ট ক্লিনিং লাইনের মধ্যে থাকা উচিত ক্ষারীয় ডিগ্রীজিং, দুই পর্যায় ধুয়ে ফেলা, রজন সিস্টেমের সাথে মিলে যাওয়া একটি রূপান্তর বা প্যাসিভেশন ধাপ এবং একটি ড্রায়ার যা ফ্ল্যাশ মরিচা ছাড়াই স্ট্রিপটিকে সম্পূর্ণরূপে শুকিয়ে রাখে।
নিরাময় হল দ্বিতীয় সিলিং। ডিগ্রী সেলসিয়াসে ওভেন সেট পয়েন্টগুলি স্ট্রিপের সর্বোচ্চ ধাতব তাপমাত্রা এবং রজন অ্যাক্টিভেশন থ্রেশহোল্ডের উপরে থাকা সময়ের চেয়ে কম গুরুত্বপূর্ণ। নিরাময়ের অধীনে দুর্বল আনুগত্য এবং দুর্বল দ্রাবক প্রতিরোধের দেয়। ওভার কিউর ফিল্মটিকে ভঙ্গুর করে তোলে, তাই এটি আঁটসাঁট মোড়ের ব্যাসার্ধে ফাটল ধরে। আপনার সাবস্ট্রেট বেধের জন্য পিক মেটাল টেম্পারেচার উইন্ডোর জন্য জিজ্ঞাসা করুন, কারণ একটি 0.3 মিমি অ্যালুমিনিয়াম কয়েল এবং একটি 1.2 মিমি ইস্পাত কয়েল একই লাইনের গতিতে একই তাপমাত্রায় পৌঁছাবে না।
স্পেসিফিকেশন নম্বর যা পরিশোধের সিদ্ধান্ত নেয়
দাম তুলনা করার আগে, কাজের সংজ্ঞায়িত সংখ্যা ঠিক করুন। এই মানগুলি তদন্ত এবং পরে চুক্তির অন্তর্গত:
- সাবস্ট্রেটের প্রস্থ এবং বেধের পরিসীমা, সবচেয়ে পাতলা গেজ সহ লাইনটি কুঁচকে যাওয়া ছাড়াই চলতে হবে।
- প্রস্থ জুড়ে এবং কুণ্ডলী বরাবর আবরণ বেধ সহনশীলতা, লক্ষ্যের পরিবর্তে একটি পরিমাপ করা মান হিসাবে বিবৃত।
- রেট করা বেধে লাইনের গতি, ড্রাইভের সর্বোচ্চ গতিতে পৌঁছাতে পারে না।
- প্রতিটি ওভেন জোনে পিক মেটাল তাপমাত্রা পরিসীমা এবং থাকার সময়।
- ওয়েব টেনশন পরিসীমা এবং এটি ধরে রাখতে ব্যবহৃত নিয়ন্ত্রণ পদ্ধতি।
- কয়েল ওজন, ভিতরের ব্যাস এবং পণ্যের মধ্যে পরিবর্তনের সময়।
- গ্রহণযোগ্যতা পরীক্ষার পদ্ধতি, স্যাম্পলিং ফ্রিকোয়েন্সি এবং কে ব্যর্থ পরীক্ষার জন্য অর্থ প্রদান করে।
একটি উদ্ধৃতি যা সহনশীলতা এবং গ্রহণযোগ্যতা পদ্ধতিকে বাদ দেয় তার সাথে তুলনা করা যায় না যা সেগুলি বলে, তবে মোট সংখ্যা কাগজে দেখা বন্ধ করে দেয়।
যেখানে আবরণ একটি যৌগিক প্যানেল প্ল্যান্টে ফিট করে
আবরণ সরঞ্জাম খুব কমই একা দাঁড়িয়ে। একটি অ্যালুমিনিয়াম কম্পোজিট প্যানেল প্ল্যান্টে, আবরণ লাইনটি প্রি-কোটেড কয়েল তৈরি করে যা পরে একটি আঠালো ফিল্ম এবং ল্যামিনেশন পর্যায়ে একটি কোরের সাথে মিলিত হয়। উভয় প্রক্রিয়াই পৃষ্ঠের শক্তি, প্রাইমার রসায়ন এবং ফিল্ম বেধের উপর একমত হতে হবে, কারণ একটি আবরণ যেটি নিজে থেকে একটি টেপ পরীক্ষায় উত্তীর্ণ হয় তখনও এটি একটি ফায়ার রেটেড কোরের সাথে আবদ্ধ হয়ে গেলে এবং একটি ফ্যাসাড প্যানেলে বাঁকানো হলে তা বিচ্ছিন্ন হতে পারে।
 PUR আবরণ এবং ফিল্ম Laminute লাইন PUR আবরণ এবং স্তরিত লাইন প্রাথমিকভাবে বিভিন্ন কার্যকরী ছায়াছবির (যেমন আলংকারিক ছায়াছবি, প্রতিরক্ষামূলক ছায়াছবি, এবং ফাংশন... পণ্য দেখুন →
A2 এবং B1 ফায়ার রেটেড অ্যালুমিনিয়াম কম্পোজিট প্যানেল উত্পাদনের জন্য, আবরণ পর্যায় এবং যৌগিক পর্যায় সাধারণত একসাথে নির্দিষ্ট করা হয়। কোর গ্রেড, আঠালো ফিল্ম এবং আবরণ সিস্টেম একটি শৃঙ্খল গঠন করে এবং সবচেয়ে দুর্বল লিঙ্কটি আগুনের কর্মক্ষমতা সেট করে যা একটি পরীক্ষার রিপোর্ট সমর্থন করতে পারে।
 A2 মেটাল কম্পোজিট প্যানেল উৎপাদন লাইন 2012 সালে, আমরা স্বাধীনভাবে A2 মেটাল কম্পোজিট প্যানেল প্রোডাকশন লাইন তৈরি করেছি, একটি দ্বিতীয় প্রজন্মের একটানা ল্যামিনেশন লাইন যা বিশেষভাবে Cl উৎপাদনের জন্য ডিজাইন করা হয়েছে... পণ্য দেখুন →
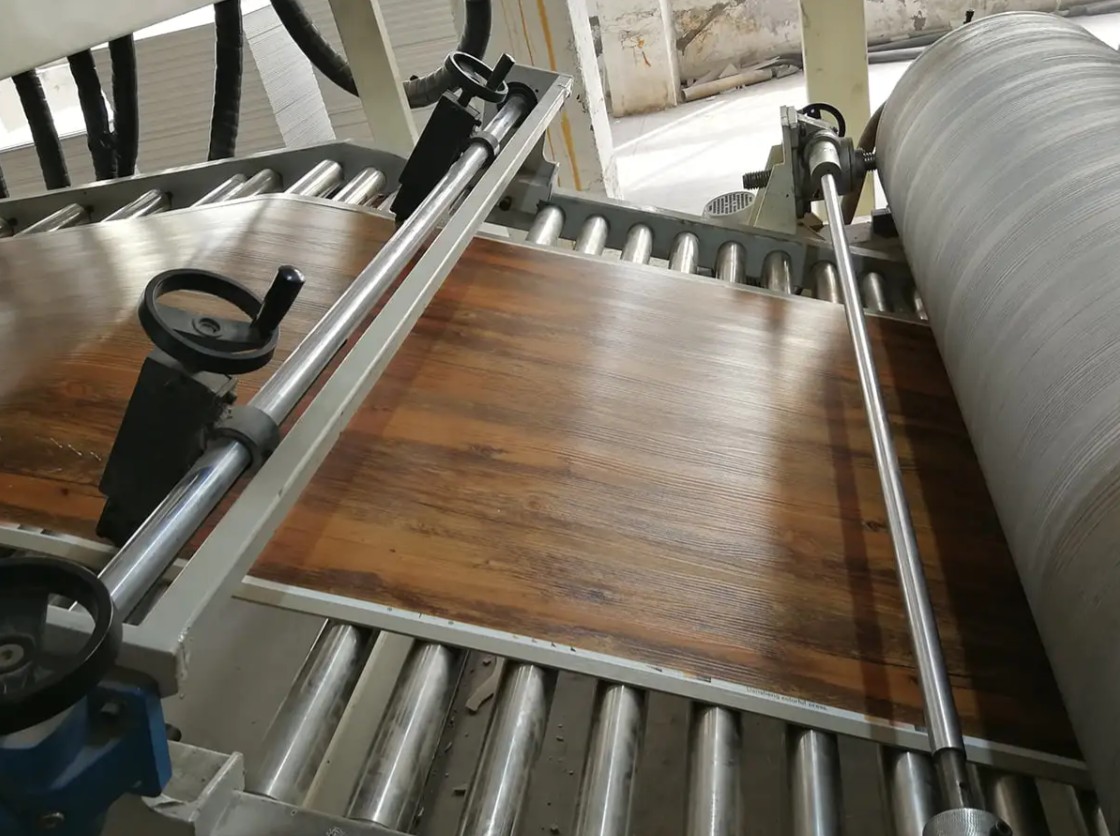
যে সব গাছপালা SPC ফ্লোরিং, PVC এবং PU চামড়া বা অবিচ্ছিন্ন ফাইবার রিইনফোর্সড থার্মোপ্লাস্টিক কম্পোজিটগুলিও চালায় সেগুলি বিভিন্ন সাবস্ট্রেটের সাথে একই যুক্তির মুখোমুখি হয়। আবরণ বা ল্যামিনেশন ইউনিট, টেনশন বিভাগ এবং ডাউনস্ট্রিম এমবসিং সরঞ্জামগুলিকে আলাদা অফার থেকে একত্রিত করার পরিবর্তে এক লাইন হিসাবে ইঞ্জিনিয়ার করা দরকার।
আপনি কমিট করার আগে প্রকিউরমেন্ট চেক
এই চেকগুলির কয়েক সপ্তাহ খরচ হয় এবং সাধারণত তাদের খরচের চেয়ে অনেক বেশি সাশ্রয় হয়:
- বিল্ডার রেফারেন্স লাইনে বা পার্টনার প্ল্যান্টে আপনার নিজস্ব বেধের পরিসীমা জুড়ে আপনার নিজস্ব সাবস্ট্রেট চালান।
- জিজ্ঞাসা করুন কোন পরামিতি গ্যারান্টিযুক্ত এবং প্রতিটি গ্রহণের সময় কীভাবে পরিমাপ করা হয়।
- রোলার পুনরায় নাকাল অন্তর এবং পাম্প সীল সহ খুচরা যন্ত্রাংশ তালিকা নিশ্চিত করুন।
- রোলারের কঠোরতা এবং পৃষ্ঠের চিকিত্সা পরীক্ষা করুন, যেহেতু একটি নরম রোলার ঘষিয়া তুলিয়া ফেলিতে সক্ষম সাবস্ট্রেটে কয়েক মাসের মধ্যে তার মুকুট হারায়।
- ফ্লোর লোডিং, ফাউন্ডেশনের প্রয়োজনীয়তা এবং ইউটিলিটি সংযোগগুলি আপনাকে অবশ্যই প্রদান করতে হবে তা নিশ্চিত করুন।
- ইনস্টলেশন, কমিশনিং, অপারেটর প্রশিক্ষণ এবং হস্তান্তরের পরে সহায়তা ব্যবস্থার বিষয়ে সম্মত হন।
সাধারণ ব্যর্থতার পয়েন্ট এবং কীভাবে সেগুলি এড়ানো যায়
- প্রান্ত বেধ প্রবাহ: সাধারণত রোলার মুকুট, নিপ চাপ বা আবরণ সান্দ্রতা, পাম্প নয়। পুরো প্রস্থ পরিমাপ করুন, কেন্দ্র নয়।
- কমলার খোসা এবং দুর্বল প্রবাহ: দ্রাবক ভারসাম্য, আবরণের তাপমাত্রা এবং প্রথম ওভেন জোনে র্যাম্প পরীক্ষা করুন।
- বাঁকানোর পরে আঠালো ক্ষতি: সাধারণত চিকিত্সার অবশিষ্টাংশের সাথে মিলিত একটি আন্ডার কিউর বা ওভার কিউর সমস্যা।
- রেখা এবং স্ক্র্যাচ: জীর্ণ গাইড রোলার, ভুল ওয়েব টান, বা একটি রোলারে তোলা শুকনো আবরণ।
- স্তরিত ফিল্মের অধীনে বুদবুদ: সাবস্ট্রেটে আর্দ্রতা, অত্যধিক আঠালো কোটের ওজন বা অস্থির নিপ চাপ।
রেকর্ডিং আবরণ ওজন, সর্বোচ্চ ধাতব তাপমাত্রা এবং প্রতিটি কয়েলের জন্য উত্তেজনা হল সবচেয়ে সস্তা ডায়াগনস্টিক টুল যা একটি উদ্ভিদ রাখতে পারে। যখন একটি ত্রুটি প্রদর্শিত হয়, লগ সাধারণত দেখায় কোন প্যারামিটারটি প্রথমে সরানো হয়েছে৷
পুরো লাইন বোঝেন এমন একজন বিল্ডার নির্বাচন করা
আবরণ সরঞ্জাম একটি সিস্টেম, একটি ক্যাটালগ আইটেম নয়। প্রিট্রিটমেন্ট, অ্যাপ্লিকেশান, কিউরিং, টেনশন এবং ডাউনস্ট্রিম হ্যান্ডলিং একই সাবস্ট্রেট এবং একই উত্পাদন লক্ষ্যের বিপরীতে মাপ করা আবশ্যক। একটি নির্মাতা যে কম্পোজিট প্যানেল লাইন, ফিল্ম ল্যামিনেশন ইউনিট, এমবসিং মেশিন এবং সমতলকরণ সরঞ্জাম সরবরাহ করে তাদের মধ্যে ইন্টারফেসগুলি সমাধান করতে ব্যবহৃত হয়, যেখানে বেশিরভাগ কমিশন বিলম্বের উদ্ভব হয়। এটিও সাহায্য করে যখন একই সরবরাহকারী আপনার উপাদানের উপর একটি ট্রায়াল চালাতে পারে এবং ইস্পাত কাটার আগে স্পেসিফিকেশন সামঞ্জস্য করতে পারে।
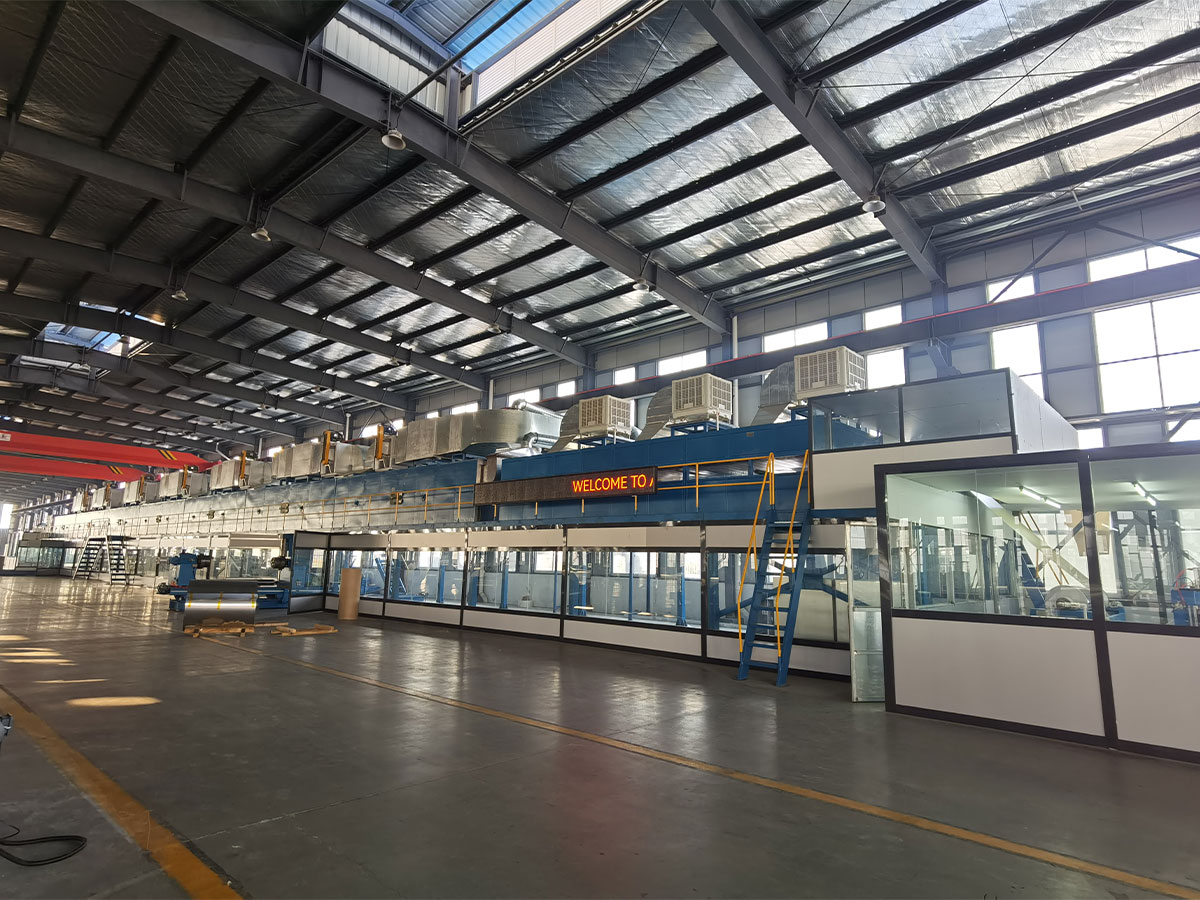
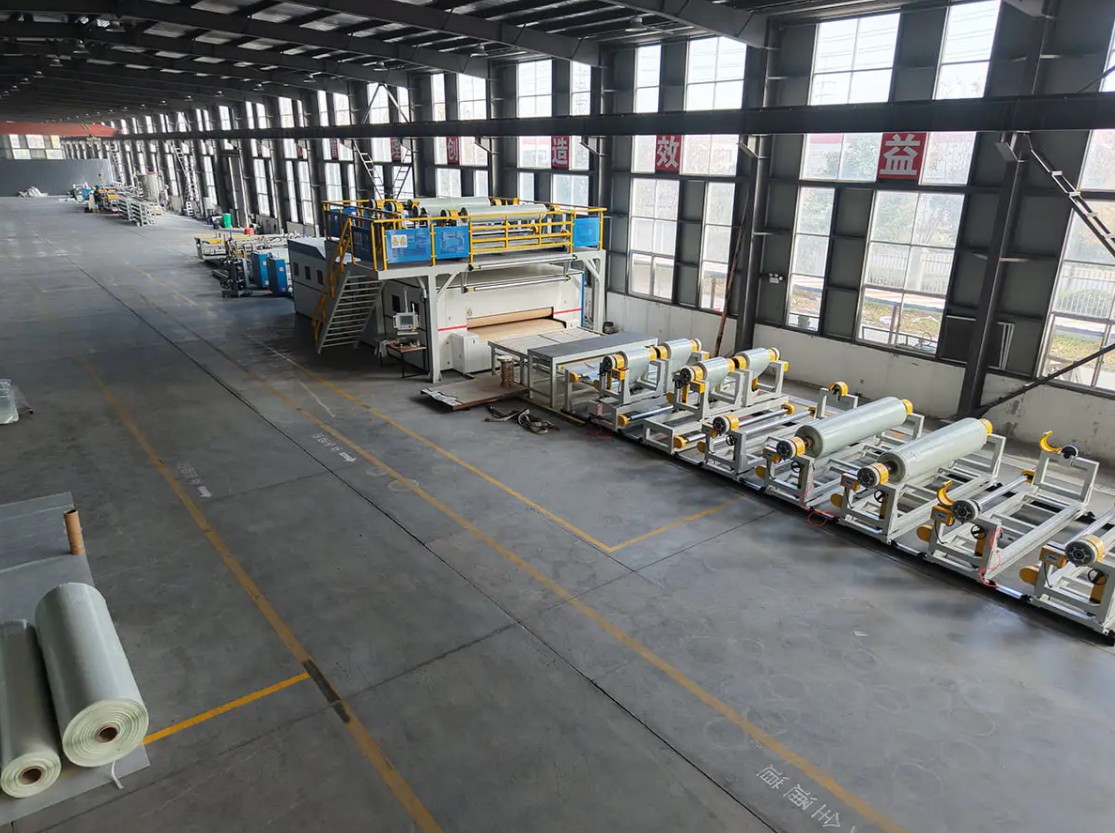
একটি ধাতু কুণ্ডলী আবরণ লাইন উত্পাদন সুবিধা একটি মেশিন ব্রোশারের পরিবর্তে থ্রুপুট এবং স্ক্র্যাপ নম্বরগুলিতে দেখান, তাই ইনস্টল করা ক্ষমতার পরিবর্তে প্রতি শিফটে পরিমাপ করা আউটপুট জিজ্ঞাসা করুন।
একটি আবরণ লাইন কয়েল দ্বারা বিচার করা হয় যা উদ্ভিদ ছেড়ে যায়, প্রস্তাবে মুদ্রিত গতি দ্বারা নয়। দাম নিয়ে আলোচনা করার আগে সাবস্ট্রেট রেঞ্জ, লেপের বেধ সহনশীলতা, সর্বোচ্চ ধাতব তাপমাত্রার উইন্ডো এবং গ্রহণযোগ্যতা পদ্ধতি ঠিক করুন। সেই ভিত্তিতে উদ্ধৃতিগুলি তুলনা করুন এবং গুরুত্বপূর্ণ পার্থক্যগুলি দৃশ্যমান হয়ে ওঠে।
আপনি যদি একটি নতুন আবরণ, ল্যামিনেশন বা যৌগিক প্যানেল লাইনের পরিকল্পনা করছেন এবং আপনার নিজস্ব উপাদানের সাথে স্পেসিফিকেশন পর্যালোচনা করতে চান, প্রকৌশল দলকে সাবস্ট্রেট বিশদ এবং লক্ষ্য আউটপুট পাঠান এবং লিখিত সহনশীলতা সহ একটি লাইন কনফিগারেশনের জন্য জিজ্ঞাসা করুন।